Tolérances dimensionnelles et ajustements, côté atelier
• Calculer la cote mini, la cote maxi et l'intervalle de tolérance d'une cote tolérancée
• Lire une désignation ISO 286 (Ø20H7, Ø20g6) et distinguer alésage et arbre
• Reconnaître un ajustement avec jeu, incertain ou avec serrage
• Appliquer la tolérance générale ISO 2768-1 classe m
• Décider si une pièce mesurée est conforme
1. Aucune pièce n'est exacte
Demandez à dix régleurs d'usiner la même plaque de 15 mm d'épaisseur. Mesurez-les au micromètre : vous lirez 15,03, 14,98, 15,01… Jamais deux fois la même valeur, et presque jamais 15,000. L'outil s'use, la machine chauffe, la pièce se déforme au serrage, l'instrument lui-même a ses limites.
Le dessinateur le sait. Il n'écrit donc pas seulement la dimension voulue : il écrit aussi de combien la pièce réelle a le droit de s'en écarter. C'est la tolérance. Une pièce dans la tolérance est bonne, même si elle ne mesure pas exactement la cote écrite. Une pièce hors tolérance est mauvaise, même si l'écart paraît minuscule.
Plus la tolérance est serrée, plus la pièce coûte cher : machine plus précise, passes de finition, contrôle plus long. Un bon plan ne serre donc que ce qui en a besoin. Sur le support de vérin SV-40, l'alésage Ø20 qui reçoit l'axe est très serré ; la longueur 120 de la plaque, beaucoup moins.
2. Le vocabulaire d'une cote tolérancée
Cinq mots reviennent sans cesse à l'atelier. Apprenez-les une fois pour toutes, ils servent dans tous les métiers de la mécanique.
Cote nominale
Écart supérieur, écart inférieur
Cote maxi, cote mini
Intervalle de tolérance (IT)
3. Lire les trois écritures courantes
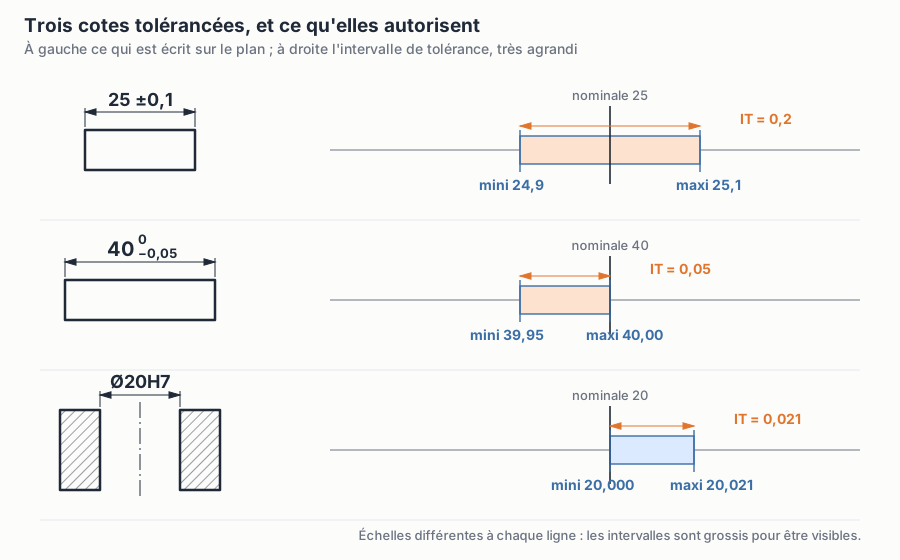
Sur un plan, une tolérance s'écrit de trois façons. Le schéma en tête de chapitre les met côte à côte avec l'intervalle qu'elles autorisent.
- 25 ±0,1Écarts symétriques. Écart supérieur +0,1, écart inférieur −0,1. Cote maxi 25,1 ; cote mini 24,9 ; IT = 0,2. Toute pièce mesurée entre 24,9 et 25,1 est bonne.
- 40 (0 / −0,05)Écarts écrits en petits chiffres derrière la cote : l'écart supérieur en haut (0), l'écart inférieur en bas (−0,05). Cote maxi 40,00 ; cote mini 39,95 ; IT = 0,05. Ici la pièce n'a pas le droit de dépasser 40 : elle ne peut être que plus petite.
- Ø20H7Écarts codés selon le système ISO 286. Il faut une table pour les lire : pour Ø20, H7 donne 0 / +0,021. Cote mini 20,000 ; cote maxi 20,021 ; IT = 0,021. C'est l'alésage du SV-40.
Attention au signe
4. Le système ISO 286 : une lettre, un chiffre
Une désignation comme H7 ou g6 se lit en deux morceaux. Le système est défini par la norme ISO 286, dont les tables donnent les valeurs pour chaque diamètre.
La lettre : la position
Le chiffre : la qualité
Majuscule : alésage
Minuscule : arbre
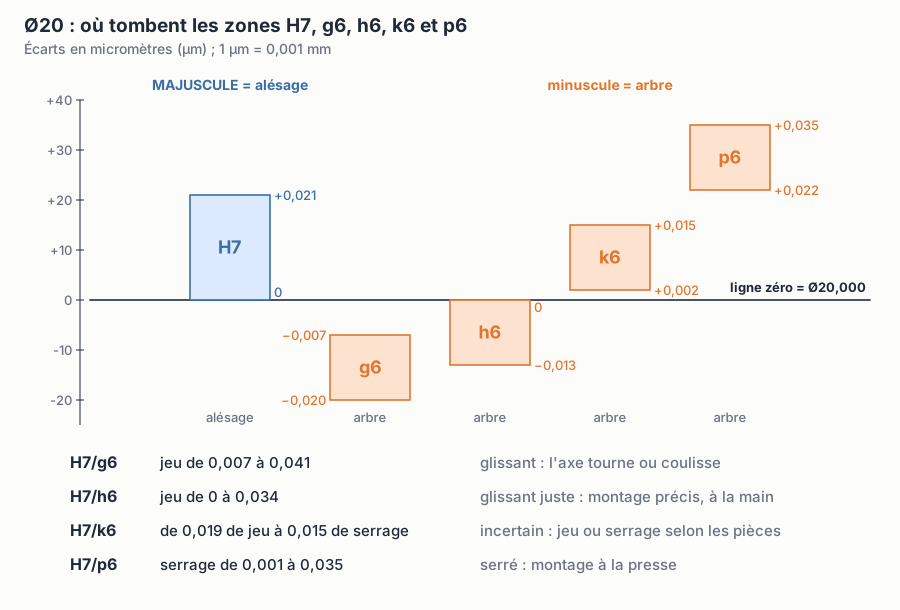
Les valeurs exactes pour un diamètre de 20 mm, celles que vous rencontrerez sur l'axe et l'alésage du SV-40 :
Valeurs tirées des tables ISO 286 pour la tranche de diamètres de 18 à 30 mm
5. Jeu, serrage, incertain : les ajustements
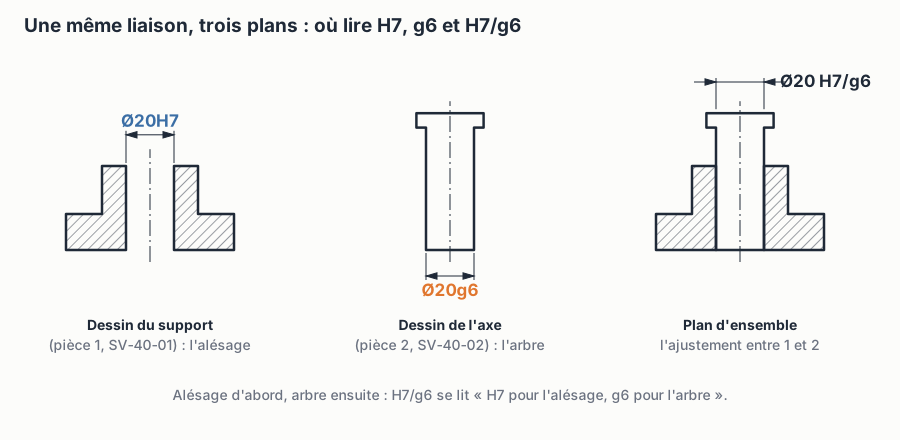
Un ajustement, c'est un arbre monté dans un alésage de même diamètre nominal. Tout dépend de la position des deux zones l'une par rapport à l'autre. On l'écrit alésage d'abord, arbre ensuite : Ø20 H7/g6.
Avec jeu
Avec jeu, très précis
Incertain
Avec serrage
Ce n'est pas l'atelier qui choisit l'ajustement : c'est le bureau d'études, d'après la fonction. Une roue qui doit tourner librement sur son axe reçoit un ajustement avec jeu. Une bague qui doit centrer une pièce sans la bloquer reçoit un glissant juste. Un roulement ou une douille qui ne doit jamais tourner dans son logement reçoit un serrage. Votre rôle est de respecter les limites, pas de les discuter à la machine.
Sur le petit ensemble du chapitre 16, l'axe Ø20 tourne dans l'alésage du SV-40 : l'ajustement choisi est Ø20 H7/g6. Si l'on voulait au contraire que l'axe reste bloqué dans le support, on choisirait H7/p6 et on l'emmancherait à la presse.
6. Où lire H7, g6 et H7/g6
Chaque plan ne porte que ce qui le concerne. Le dessin du support donne l'alésage, le dessin de l'axe donne l'arbre, le plan d'ensemble donne l'ajustement.
Quand vous tombez sur un ajustement dans un plan d'ensemble, lisez-le en trois temps. D'abord, repérez les deux pièces concernées grâce à leurs repères. Ensuite, cherchez dans les tables les limites de l'alésage et celles de l'arbre. Enfin, comparez : si l'arbre maxi est plus petit que l'alésage mini, il y a toujours du jeu ; si l'arbre mini est plus gros que l'alésage maxi, il y a toujours du serrage ; sinon, l'ajustement est incertain.
7. La tolérance générale : les cotes « sans rien »
La plupart des cotes d'un plan n'ont pas de tolérance écrite à côté. Elles ne sont pas libres pour autant : le cartouche du SV-40 indique Tolérance générale ISO 2768-mK. La lettre m renvoie à la classe « moyenne » de l'ISO 2768-1, qui fixe les écarts des cotes linéaires non tolérancées. La lettre K renvoie à l'ISO 2768-2, pour les tolérances géométriques générales.
ISO 2768-1, classe m : écarts admissibles sur les cotes linéaires sans tolérance écrite
Appliquez-la au SV-40. L'épaisseur 15 tombe dans la tranche 6 à 30 : 15 ±0,2, soit de 14,8 à 15,2. La hauteur 35 tombe dans la tranche 30 à 120 : de 34,7 à 35,3. La longueur 120 est la limite haute de la tranche 30 à 120 : elle reste à ±0,3, soit de 119,7 à 120,3. La profondeur de rainure 5 est à ±0,1.
8. Conforme ou non conforme : la décision du contrôleur
Le contrôleur ne se demande pas si la pièce est « proche » de la cote. Il applique une règle simple, dans cet ordre :
- 1.Calculer les limites avant de mesurer : cote mini et cote maxi, écrites sur la fiche de contrôle.
- 2.Choisir un instrument adapté : sa résolution doit être bien plus fine que l'intervalle de tolérance. Règle d'usage à l'atelier : environ dix fois plus fine. Pour IT 0,6 (±0,3), le pied à coulisse au 1/50 suffit ; pour Ø20H7 (IT 0,021), il faut un tampon lisse ou un instrument au micromètre.
- 3.Mesurer à plusieurs endroits : une pièce n'a pas la même dimension partout.
- 4.Décider : toutes les mesures entre mini et maxi, limites comprises → conforme. Une seule mesure dehors → non conforme. Si la lecture tombe si près d'une limite que l'instrument ne permet pas de trancher, on remesure avec un instrument plus précis.
9. Pour aller plus loin
- Aucune pièce n'est exacte : la tolérance dit de combien elle peut s'écarter de la cote nominale.
- Cote maxi = nominale + écart supérieur ; cote mini = nominale + écart inférieur ; IT = maxi − mini.
- ISO 286 : la lettre donne la position, le chiffre la qualité ; majuscule = alésage, minuscule = arbre.
- Ø20 : H7 = 0/+0,021 ; g6 = −0,007/−0,020 ; h6 = 0/−0,013 ; p6 = +0,022/+0,035.
- H7/g6 glissant, H7/h6 glissant juste, H7/k6 incertain, H7/p6 serré.
- Les cotes sans tolérance suivent la tolérance générale du cartouche : ISO 2768-mK sur le SV-40.
Vous êtes élève ? Testez-vous sur ce chapitre
8 questions corrigées, chacune avec son explication. Les trois premières se font tout de suite, sans compte ; la suite, avec une classe abonnée ou un compte personnel.
Faire les 3 premières questionsVotre classe ne l’utilise pas ? Avec un établissement abonné, tout s’ouvre et votre formateur voit où chacun en est. Envoyez-lui ce cours :