Pourquoi un plan ? Du plan à la pièce
À la fin de ce chapitre, vous saurez :
• expliquer pourquoi le plan fait foi entre le bureau d'études, les méthodes, l'atelier et le contrôle ;
• distinguer un plan d'ensemble, un plan de définition et un plan d'implantation ;
• retrouver dans un dossier de fabrication l'ordre de fabrication, la gamme, la fiche suiveuse et le plan ;
• vérifier qu'un plan est bien le plan en vigueur grâce à son indice ;
• dérouler les vérifications à faire avant de lancer une pièce.
1. Le plan, un contrat écrit
Dans un atelier, une pièce passe entre beaucoup de mains avant d'être livrée. Quelqu'un l'a imaginée, quelqu'un a prévu comment la fabriquer, quelqu'un l'usine, quelqu'un la contrôle. Ces personnes ne se voient pas toujours, travaillent parfois dans des bâtiments ou des entreprises différentes, et pourtant elles doivent toutes obtenir exactement la même pièce. Le document qui rend cela possible, c'est le plan : un dessin normalisé qui décrit la pièce sans ambiguïté, avec ses formes, ses dimensions, ses tolérances et sa matière.
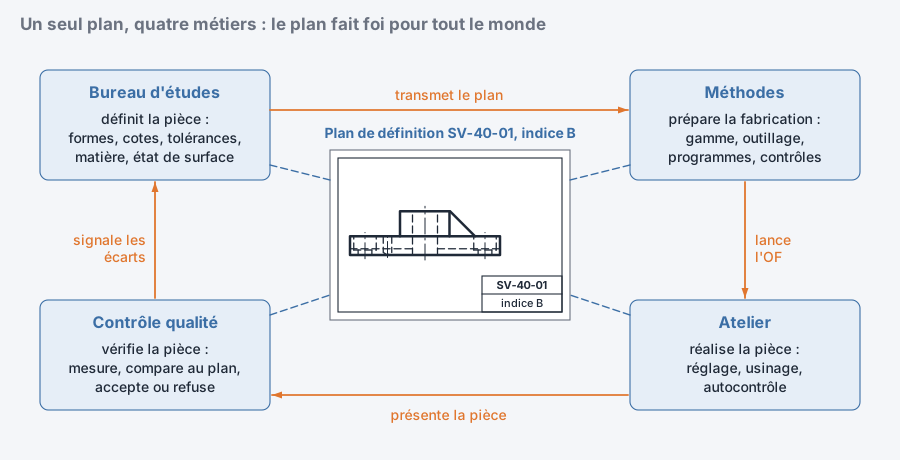
Tout au long de ce cours, nous suivrons une même pièce : le support de vérin SV-40, plan n° SV-40-01. C'est une plaque d'acier de 120 × 80 × 15 mm, fixée par quatre vis, qui porte en son centre un bossage cylindrique percé d'un alésage de Ø20. Un bossage est une partie en relief qui dépasse d'une surface ; un alésage est un trou cylindrique précis, fait pour recevoir un axe ou une bague.
On dit souvent que le plan est un contrat. L'image est juste : le plan fixe ce qui est attendu, et c'est lui qui tranche en cas de désaccord. Une pièce conforme au plan est acceptée, même si elle vous paraît « bizarre ». Une pièce non conforme est refusée, même si elle semble fonctionner. Personne n'a le droit de modifier une cote de sa propre initiative, pas plus le régleur que le contrôleur.
Le bureau d'études
Les méthodes
L'atelier
Le contrôle qualité
2. Trois familles de plans
Le mot « plan » recouvre plusieurs documents. À l'atelier, vous en rencontrerez surtout trois. Ils n'ont pas le même but, et on ne les lit pas de la même façon.
Le plan d'ensemble
Le plan de définition
Le plan d'implantation
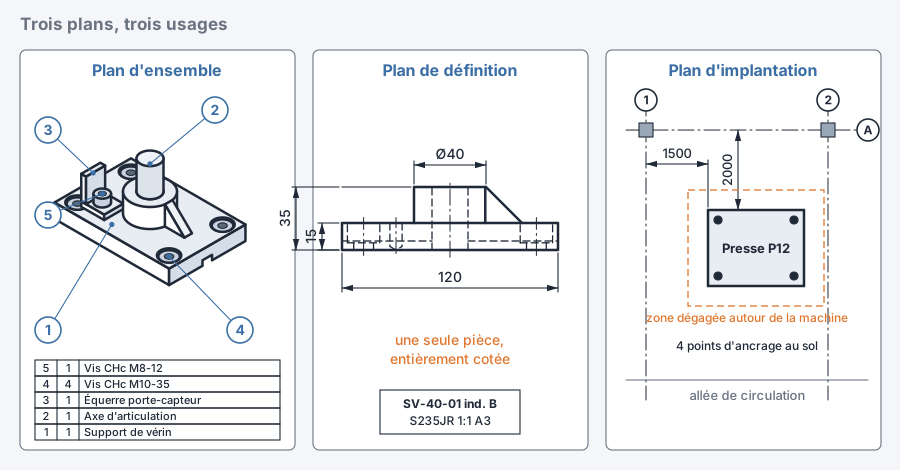
Sur le plan d'ensemble ci-dessus, le support SV-40-01 porte le repère 1. Il est fixé par quatre vis (repère 4), reçoit un axe dans son alésage (repère 2) et une équerre qui tient un capteur (repère 3), serrée par une vis M8 (repère 5). Pour fabriquer le support, l'opérateur ne travaille pas sur ce dessin : il demande le plan de définition dont le numéro figure dans la nomenclature, ici SV-40-01.
D'autres documents graphiques
3. Le dossier de fabrication
Quand un travail arrive à votre poste, le plan ne vient pas seul. Il fait partie d'un dossier de fabrication, un ensemble de documents qui accompagne le lot de pièces. Son contenu varie selon les entreprises, mais on y retrouve presque toujours les éléments suivants.
Pour le SV-40, la gamme pourrait prévoir un débit dans une barre plate, un fraisage des faces, le perçage et le lamage des quatre trous de fixation, l'alésage du Ø20, le taraudage M8, un ébavurage puis un contrôle final. Un lamage est un élargissement cylindrique à fond plat autour d'un trou, pour loger la tête d'une vis ; un taraudage est un filetage intérieur, qui reçoit une vis. La fiche suiveuse, elle, garantit la traçabilité : en cas de problème, on sait qui a fait quoi, quand et sur quelle machine.
4. L'indice de révision et le plan « en vigueur »
Un plan évolue. Le bureau d'études corrige une erreur, améliore une forme, change une tolérance. Chaque modification validée donne une nouvelle version du plan, repérée par un indice de révision : A pour la première diffusion, puis B, C, et ainsi de suite (certaines entreprises utilisent des chiffres). Le numéro du plan, lui, ne change pas : SV-40-01 reste SV-40-01, seul l'indice avance.
Chaque changement est noté dans un tableau des modifications, placé au-dessus ou à côté du cartouche, avec l'indice, la date, l'objet de la modification et le visa de la personne qui l'a validée. Le plan en vigueur est celui qui porte le dernier indice validé et diffusé. Les exemplaires précédents sont périmés : ils doivent être retirés des postes ou tamponnés comme tels.
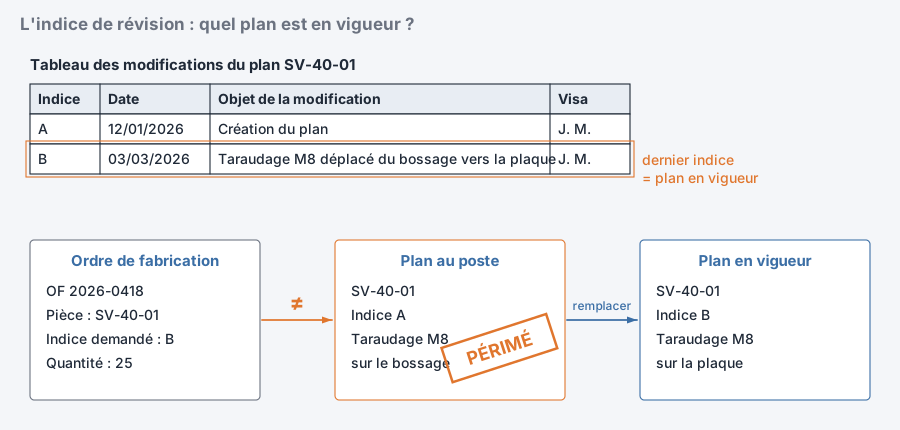
Sur le SV-40, le passage de l'indice A à l'indice B a déplacé le taraudage M8 : à l'indice A, il était sur le dessus du bossage ; à l'indice B, il est sur le dessus de la plaque, à gauche. Un opérateur qui usinerait avec l'ancien plan ferait un trou taraudé au mauvais endroit, sur des pièces qui seraient toutes rebutées. Le plan était « juste » à sa date ; il n'est simplement plus le bon.
5. Avant de lancer une pièce : les vérifications de l'opérateur
Lancer une série sur un mauvais plan coûte cher : matière, temps machine, outils, délai. Quelques minutes de vérification au démarrage évitent l'essentiel des erreurs. Voici une méthode simple à appliquer à chaque nouveau lancement.
- 1.Même numéro partout. Le numéro de pièce doit être identique sur l'ordre de fabrication, la gamme, la fiche suiveuse et le plan. Ici : SV-40-01.
- 2.Même indice partout. L'indice demandé par l'OF doit être celui du plan au poste. Si l'OF demande B et que le plan porte A, on s'arrête.
- 3.Plan complet et lisible. Toutes les feuilles sont présentes (« feuille 1/2 » suppose une feuille 2), le tirage est net, rien n'est masqué.
- 4.Bonne matière. La nuance indiquée dans le cartouche (S235JR pour le SV-40) correspond au brut fourni : marquage de la barre, étiquette, certificat matière.
- 5.Cotes critiques repérées. Avant d'usiner, relevez les cotes les plus exigeantes et vérifiez que vous avez de quoi les mesurer. Sur le SV-40 : l'alésage Ø20H7, la planéité de 0,05 mm de la face d'appui, la perpendicularité de 0,02 mm de l'alésage.
- 6.En cas de doute, on demande. Chef d'équipe, régleur, méthodes : une question posée avant de couper le métal ne coûte rien. Une pièce ratée ne se rattrape pas.
Cette discipline n'est pas de la méfiance envers les collègues. Les erreurs de documents sont fréquentes et normales dans une entreprise vivante : des plans changent toutes les semaines. L'opérateur qui vérifie est le dernier filet de sécurité avant la fabrication. C'est aussi ce qu'un recruteur attend d'un nouvel arrivant : de la méthode et de la rigueur, bien plus que de la vitesse.
6. Pour aller plus loin
- Le plan est un contrat : il décrit la pièce finie et fait foi entre bureau d'études, méthodes, atelier et contrôle.
- Plan d'ensemble = pièces assemblées et nomenclature ; plan de définition = une pièce entièrement cotée ; plan d'implantation = position d'une machine dans un bâtiment.
- Le dossier de fabrication réunit l'OF, la gamme, la fiche suiveuse, le plan et les documents de contrôle.
- L'indice de révision repère la version du plan ; seul le dernier indice diffusé est en vigueur.
- Avant de lancer : même numéro, même indice, plan complet, bonne matière, cotes critiques repérées, et une question au moindre doute.
Vous êtes élève ? Testez-vous sur ce chapitre
8 questions corrigées, chacune avec son explication. Les trois premières se font tout de suite, sans compte ; la suite, avec une classe abonnée ou un compte personnel.
Faire les 3 premières questionsVotre classe ne l’utilise pas ? Avec un établissement abonné, tout s’ouvre et votre formateur voit où chacun en est. Envoyez-lui ce cours :