Cas complet : lire un plan de A à Z et préparer le contrôle
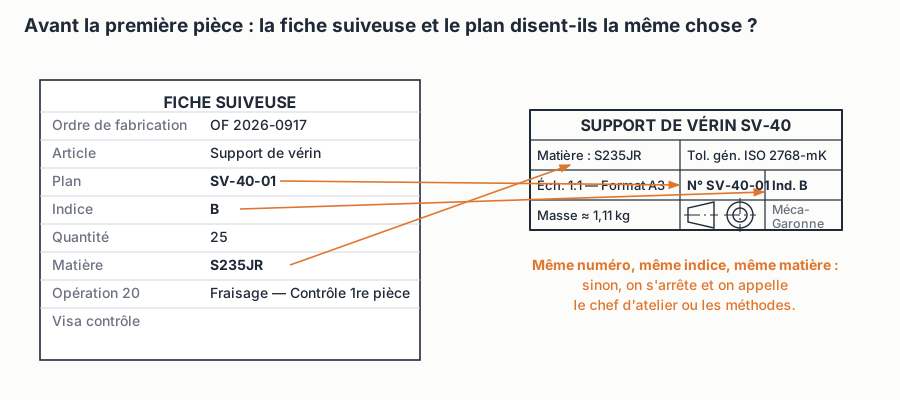
• Vérifier la cohérence entre fiche suiveuse et plan : numéro, indice, matière
• Lire un plan de définition en dix étapes
• Relever les caractéristiques à contrôler avec leurs limites
• Choisir l'instrument adapté à chaque tolérance
• Reconnaître les erreurs de lecture qui mènent au rebut
1. La mise en situation
Vous êtes régleur chez Méca-Garonne. Ce matin, le chef d'atelier vous remet l'ordre de fabrication OF 2026-0917 : 25 supports de vérin à usiner. Avec lui, deux documents : la fiche suiveuse, qui accompagne le lot d'un poste à l'autre, et le plan SV-40-01 indice B. Votre mission : lire le plan de A à Z, puis préparer le contrôle de la première pièce, avant de lancer la série.
La fiche suiveuse est le passeport du lot : elle dit quoi fabriquer, en quelle quantité, dans quelle matière, selon quel plan et quel indice, et elle recueille les visas de chaque opération. Le plan dit à quoi la pièce doit ressembler. Les deux doivent parler de la même chose : c'est la toute première vérification.
2. Lire le plan en dix étapes
Lire un plan, ce n'est pas le regarder. C'est répondre dans l'ordre à dix questions, toujours les mêmes. Avec l'habitude, cela prend quelques minutes ; les premières fois, prenez un crayon et notez chaque réponse.
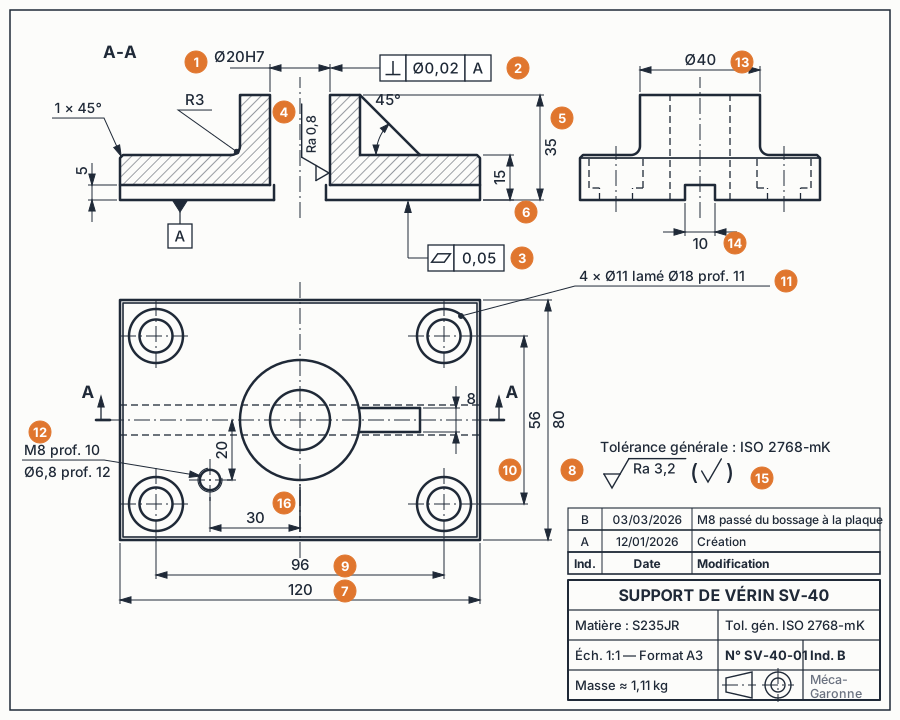
- 1.Le cartouche. Quelle pièce ? Support de vérin SV-40, plan SV-40-01, Méca-Garonne, échelle 1:1 sur A3, masse ≈ 1,11 kg. L'échelle 1:1 permet de se faire une idée de la taille réelle, jamais de mesurer sur le papier.
- 2.L'indice. Indice B du 03/03/2026, le même que sur la fiche suiveuse. Le tableau des indices dit ce qui a changé depuis l'indice A : le taraudage M8 est passé du bossage à la plaque. Si vous avez une pièce ou un programme de l'indice A, ils sont faux.
- 3.La matière. S235JR, un acier de construction courant, qui s'usine et se taraude sans difficulté. Vérifiez que la barre ou la tôle préparée est bien celle-là.
- 4.La projection. Symbole de la méthode européenne dans le cartouche : la vue de dessus est sous la vue de face, la vue de gauche est à droite.
- 5.Les vues. Une coupe A-A (le trait de coupe est sur la vue de dessus, flèches vers l'arrière), une vue de dessus, une vue de gauche. Alignez-les mentalement.
- 6.Les formes. Une plaque 120 × 80 × 15 avec quatre trous lamés aux angles, un bossage Ø40 percé d'un alésage débouchant, une nervure à 45° côté droit, une rainure sous la plaque, un taraudage M8 en avant à gauche, des chanfreins et un congé.
- 7.Les cotes critiques. Celles qui ont une tolérance écrite ou une fonction évidente : Ø20H7, entraxes 96 × 56, épaisseur 15, hauteur 35, position 30 et 20 du M8.
- 8.Les tolérances. Ø20H7 : de 20,000 à 20,021. Toutes les autres cotes : ISO 2768-mK. Tolérances géométriques : perpendicularité Ø0,02 de l'alésage par rapport à A, planéité 0,05 de la face A.
- 9.Les états de surface. Ra 3,2 partout, sauf l'alésage à Ra 0,8, qui demandera une opération de finition.
- 10.Les notes. Tout ce qui est écrit hors des vues : tolérance générale, indication générale d'état de surface, tableau des indices. Une note oubliée, c'est une exigence oubliée.
3. Relever les caractéristiques à contrôler
Préparer le contrôle, c'est transformer le plan en une liste. Chaque exigence du plan devient une caractéristique numérotée, avec ses limites et l'instrument qui permet de la vérifier. Dans beaucoup d'entreprises, on reporte ces numéros sur une copie du plan : le schéma en tête de chapitre montre les seize caractéristiques du SV-40, numérotées en orange.
- 1Ø20H7 : de 20,000 à 20,021. Tampon lisse double Ø20H7 (côté ENTRE, côté N'ENTRE PAS).
- 2Perpendicularité Ø0,02 / A de l'alésage. Marbre, mandrin, comparateur au 1/1000, ou machine à mesurer tridimensionnelle.
- 3Planéité 0,05 de la face A. Comparateur au 1/1000 sur marbre, pièce retournée sur trois vérins.
- 4Ra 0,8 dans l'alésage : au plus 0,8 µm. Rugosimètre.
- 5Hauteur 35 : de 34,7 à 35,3. Pied à coulisse au 1/50.
- 6Épaisseur 15 : de 14,8 à 15,2, mesurée hors de la rainure. Pied à coulisse au 1/50 ; micromètre 0-25 si la lecture est proche d'une limite.
- 7Longueur 120 : de 119,7 à 120,3. Pied à coulisse.
- 8Largeur 80 : de 79,7 à 80,3. Pied à coulisse.
- 9Entraxe 96 : de 95,7 à 96,3. Pied à coulisse : mesurer les bords extérieurs de deux trous et retrancher un diamètre.
- 10Entraxe 56 : de 55,7 à 56,3. Pied à coulisse, même méthode.
- 114 × Ø11 lamé Ø18 prof. 11 : Ø11 de 10,8 à 11,2 ; Ø18 de 17,8 à 18,2 ; profondeur de 10,8 à 11,2. Pied à coulisse, becs intérieurs et jauge de profondeur.
- 12M8 prof. 10, perçage Ø6,8 prof. 12. Tampon fileté M8 (entre, n'entre pas) ; profondeur de 9,8 à 10,2 à la jauge ; face inférieure intacte sous le trou.
- 13Ø40 du bossage : de 39,7 à 40,3. Pied à coulisse ou micromètre 25-50.
- 14Rainure 10 × 5 : largeur de 9,8 à 10,2, profondeur de 4,9 à 5,1. Pied à coulisse, becs intérieurs et jauge de profondeur.
- 15Ra 3,2 sur les autres surfaces. Plaquettes viso-tactiles du même procédé ; rugosimètre en cas de doute.
- 16Position du M8 : 30 de 29,8 à 30,2 et 20 de 19,8 à 20,2, depuis l'axe du bossage. Sur marbre avec mandrin dans l'alésage et comparateur, ou machine à mesurer tridimensionnelle.
Les formes secondaires, chanfreins 1 × 45°, congé R3, nervure de 8 à 45°, se vérifient visuellement et avec des jauges de rayon ou un rapporteur, dans la tolérance générale. Pour la première pièce, on contrôle tout. Pour la suite du lot, on suit la fréquence fixée par la fiche suiveuse ou la gamme de contrôle, en surveillant d'abord les caractéristiques 1 à 4.
4. Choisir le bon instrument
Un instrument ne convient que s'il est nettement plus fin que la tolérance à contrôler. La règle d'usage : sa résolution doit valoir environ un dixième de l'intervalle de tolérance. Pour 35 ±0,3 (IT 0,6), il faut lire au moins 0,06 : le pied à coulisse au 1/50, qui lit 0,02, convient. Pour Ø20H7 (IT 0,021), il faudrait lire 0,002 : aucun pied à coulisse n'y arrive.
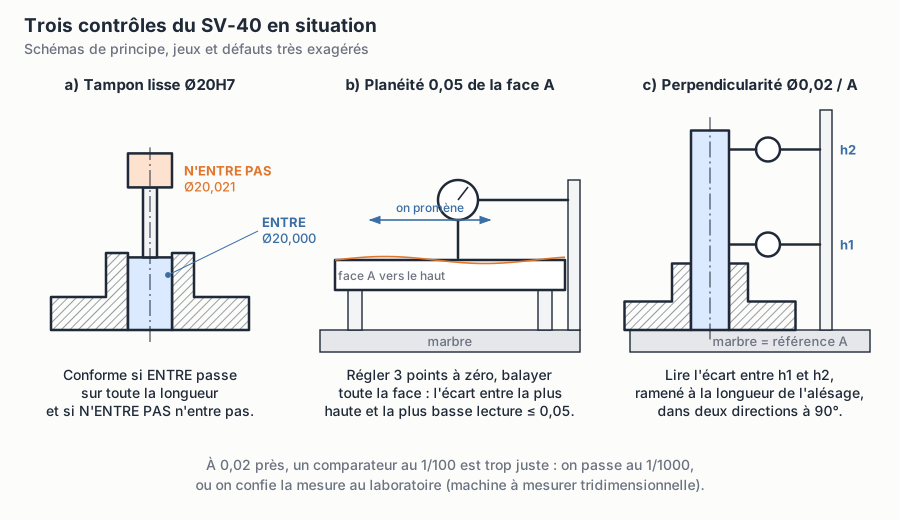
Le tampon lisse double mérite une explication. Il porte deux cylindres rectifiés : le côté ENTRE est à la cote mini de l'alésage (20,000), le côté N'ENTRE PAS à la cote maxi (20,021), souvent repéré par une bague rouge. L'alésage est bon si le côté ENTRE passe sur toute la longueur, sans forcer, et si le côté N'ENTRE PAS n'entre pas. Si ENTRE ne passe pas, l'alésage est trop petit et peut être repris. Si N'ENTRE PAS entre, il est trop grand : rebut.
Exemple de calcul d'entraxe
5. Les erreurs qui envoient une pièce au rebut
La plupart des rebuts ne viennent pas de la machine, mais d'une lecture trop rapide du plan. Voici celles que l'on voit le plus souvent sur une pièce comme le SV-40.
6. Synthèse du parcours
Ce cas complet a mobilisé tout ce que vous avez appris en dix-huit chapitres. Voici le chemin parcouru, en six étapes.
Identifier le document
Passer du plan au volume
Reconnaître les formes
Exploiter les cotes
Exiger la qualité
De l'ensemble au contrôle
7. Pour aller plus loin
- Avant tout : même numéro de plan, même indice, même matière sur la fiche suiveuse et sur le plan.
- Dix étapes de lecture : cartouche, indice, matière, projection, vues, formes, cotes critiques, tolérances, états de surface, notes.
- Chaque exigence devient une caractéristique numérotée, avec ses limites et son instrument.
- Résolution de l'instrument ≈ un dixième de l'intervalle de tolérance ; tampon ENTRE / N'ENTRE PAS pour Ø20H7.
- Les rebuts viennent surtout de lectures trop rapides : indice, projection, face retournée, profondeurs, tolérance générale oubliée.
- En cas de doute, on s'arrête et on demande.
Vous êtes élève ? Testez-vous sur ce chapitre
10 questions corrigées, chacune avec son explication. Les trois premières se font tout de suite, sans compte ; la suite, avec une classe abonnée ou un compte personnel.
Faire les 3 premières questionsVotre classe ne l’utilise pas ? Avec un établissement abonné, tout s’ouvre et votre formateur voit où chacun en est. Envoyez-lui ce cours :