Les états de surface
• Expliquer ce qu'est la rugosité et à quoi elle sert
• Définir les paramètres Ra et Rz et leur unité
• Lire un symbole d'état de surface complet et l'indication générale d'un plan
• Associer une valeur de Ra à un procédé d'usinage
• Choisir entre rugosimètre et plaquettes viso-tactiles pour contrôler
1. Pourquoi s'occuper de la surface
Passez l'ongle sur une face fraisée, puis sur une face rectifiée. La première accroche, la seconde glisse. Toutes deux peuvent être dans leurs cotes et parfaitement planes : ce qui les distingue, c'est leur état de surface, c'est-à-dire les petites irrégularités laissées par l'outil.
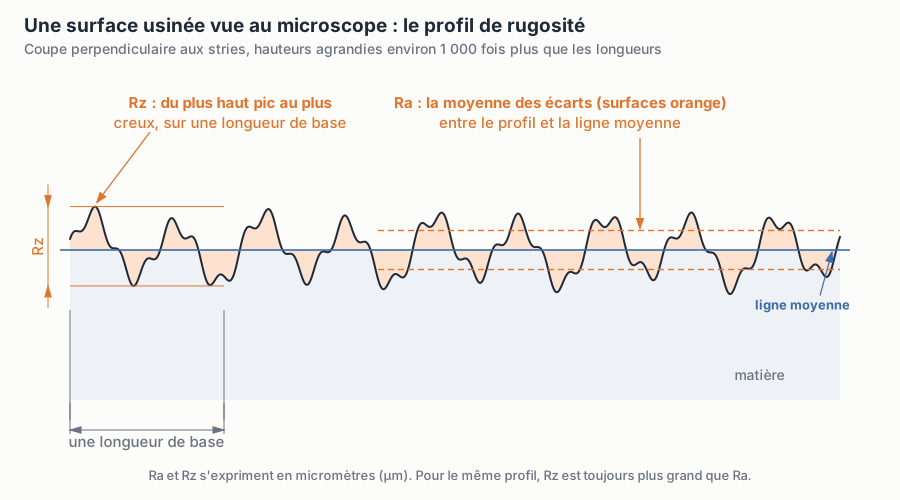
Ces irrégularités ont des conséquences très concrètes. Un axe qui tourne dans un alésage rugueux use les deux pièces et chauffe. Un joint posé sur une surface trop striée fuit. Une pièce qui travaille en fatigue casse souvent à partir d'une strie profonde. À l'inverse, une surface plus fine que nécessaire coûte des passes de finition, des outils et du temps pour rien. Le plan dit donc, surface par surface, quel état est exigé.
Sur le SV-40, la règle est simple : toutes les surfaces à Ra 3,2, sauf l'alésage Ø20H7, à Ra 0,8. L'alésage est la seule surface sur laquelle une autre pièce frotte en fonctionnement.
Pour l'opérateur, l'état de surface change la façon de travailler : choix de l'outil, vitesse d'avance, nombre de passes, parfois une opération de plus sur une autre machine. Le repérer dès la lecture du plan évite de découvrir au contrôle qu'une surface « bonne aux cotes » est à refaire.
2. Le profil de rugosité
Coupez par la pensée la surface perpendiculairement aux stries et regardez la coupe au microscope, hauteurs très agrandies. Vous voyez une ligne en dents de scie : c'est le profil. Sur une pièce tournée ou fraisée, les dents régulières sont les stries d'usinage, les traces du bec de l'outil à chaque tour ou à chaque passage.
Pour chiffrer ce profil, l'appareil trace une ligne moyenne : une droite placée de façon qu'il y ait autant de « matière » au-dessus que de « vide » en dessous. Tous les paramètres se mesurent par rapport à elle, sur une ou plusieurs longueurs de base (des tronçons de profil de longueur normalisée).
3. Ra et Rz : les deux paramètres à connaître
Ra : écart moyen arithmétique
Rz : hauteur maximale du profil
Ra et Rz s'expriment en micromètres (µm). Un micromètre, c'est un millième de millimètre. Pour un même profil, Rz est toujours plus grand que Ra. Les valeurs de Ra suivent en général une série où chaque terme vaut environ le double du précédent :
Ra ne dit pas tout. Deux surfaces peuvent avoir le même Ra et se comporter très différemment : l'une hérissée de pics fins, qui s'useront vite au premier frottement, l'autre faite de plateaux lisses coupés de creux, qui retiennent bien l'huile. C'est pourquoi certains plans ajoutent une valeur de Rz, ou d'autres paramètres plus spécialisés, à côté de Ra. Si vous en rencontrez un que vous ne connaissez pas, ne l'ignorez pas : demandez sa signification.
4. Lire le symbole
L'état de surface se note avec un symbole en forme de V dissymétrique, dont la pointe touche la surface concernée, côté extérieur de la matière, ou une ligne de rappel qui la prolonge.
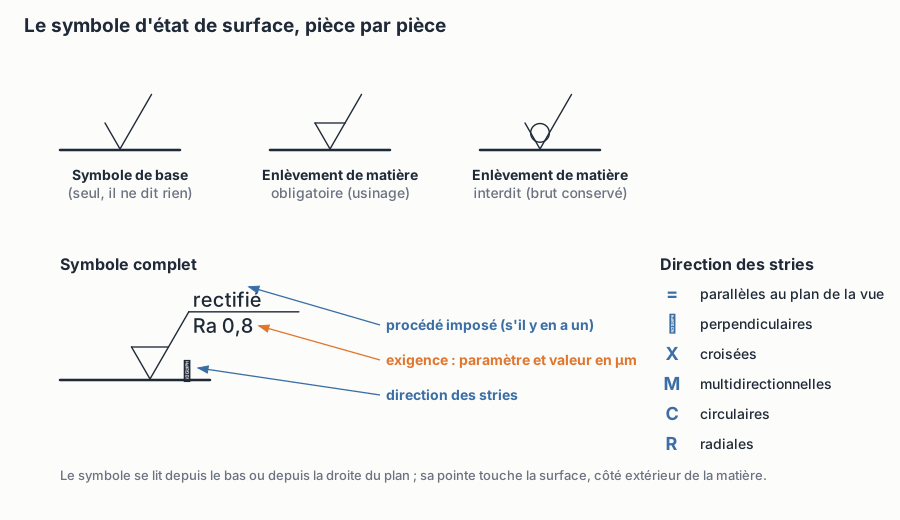
- BaseLe V seul : la surface a une exigence, quel que soit le procédé. Seul, sans valeur, il ne veut rien dire ; on le retrouve entre parenthèses dans l'indication générale.
- ObligatoireLe V fermé par un trait : l'enlèvement de matière est obligatoire. La surface doit être usinée (tournée, fraisée, rectifiée…).
- InterditLe V avec un cercle : l'enlèvement de matière est interdit. La surface doit rester telle qu'elle sort du laminage, du moulage ou de l'étape précédente.
- CompletUn trait horizontal prolonge la grande branche. Sous ce trait, l'exigence : le paramètre suivi de sa valeur en µm, par exemple Ra 0,8. Au-dessus, le procédé s'il est imposé (« rectifié », « alésé »). À côté de la pointe, la direction des stries.
La direction des stries compte pour certaines fonctions : un joint à lèvre, par exemple, fuit si les stries forment une vis qui pompe le liquide. Les symboles usuels sont = (parallèles au plan de la vue), ⊥ (perpendiculaires), X (croisées), M (multidirectionnelles), C (circulaires) et R (radiales).
5. L'indication générale, près du cartouche
Mettre un symbole sur chaque face surchargerait le plan. On écrit donc une indication générale près du cartouche, valable pour toutes les surfaces qui n'ont pas de symbole propre, suivie d'un symbole de base entre parenthèses. Cette parenthèse prévient : « attention, d'autres valeurs figurent sur le dessin ».
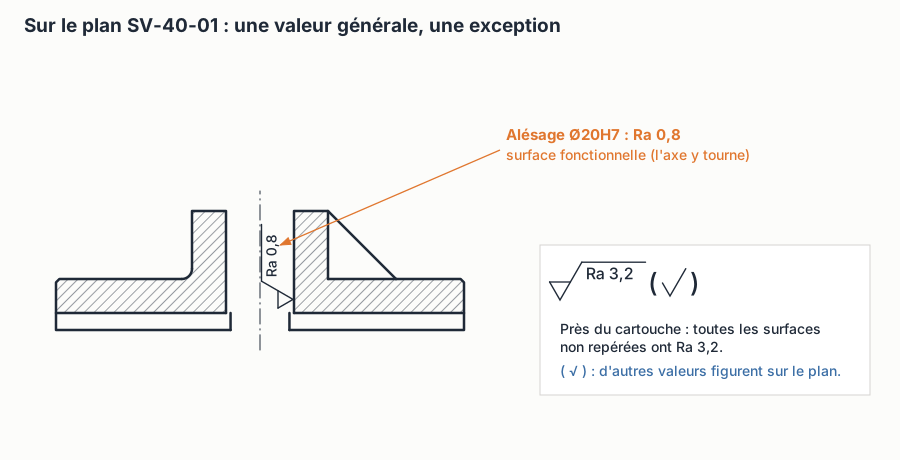
Sur le SV-40, l'indication générale « Ra 3,2 (√) » s'applique à la plaque, au bossage, aux lamages, à la rainure. Seul l'alésage porte son propre symbole, Ra 0,8, avec enlèvement de matière obligatoire. Comme tous les textes du plan, le symbole se lit depuis le bas ou depuis la droite de la feuille : dans l'alésage, il est tourné pour être lu depuis la droite.
6. Quel Ra pour quel procédé ?
Chaque procédé d'usinage donne une plage de rugosité. Connaître ces ordres de grandeur vous permet de savoir, en lisant le plan, quelle machine et quelle finition il faudra.
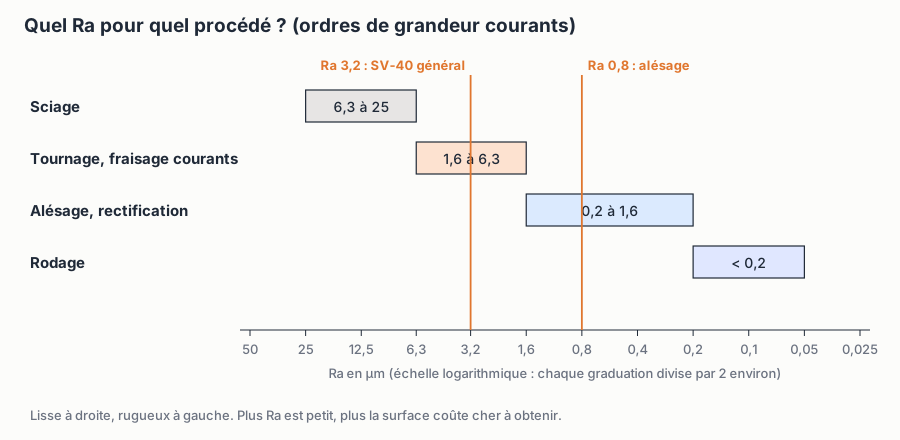
Ordres de grandeur courants, qui varient avec la machine, l'outil et les conditions de coupe
À la machine, ce sont surtout deux réglages qui décident de la rugosité en tournage et en fraisage : l'avance et le rayon de bec de l'outil. Plus l'avance est grande, plus les stries sont espacées et profondes ; plus le rayon de bec est grand, plus elles sont adoucies. Une plaquette usée ou une pièce qui vibre dégradent aussi la surface. Pour passer de Ra 3,2 à Ra 0,8 sur l'alésage du SV-40, on ne force pas une fraise : on change d'opération (alésoir, outil d'alésage de finition, rectification).
7. Contrôler un état de surface
Le rugosimètre
Bien mesurer
Les plaquettes viso-tactiles
8. Une norme qui a évolué
L'indication des états de surface a longtemps été régie par la norme ISO 1302. Elle a été remplacée en 2021 par l'ISO 21920-1. Dans les ateliers, vous rencontrerez les deux générations de plans, et des plans plus anciens encore où la valeur était écrite dans l'ouverture du V. Le symbole de base et la lecture « Ra 3,2 » restent votre point de départ ; pour une indication inhabituelle, demandez au bureau des méthodes ce qui s'applique au plan que vous avez en main.
9. Pour aller plus loin
- L'état de surface décrit les petites irrégularités laissées par l'outil : le profil.
- Ra = moyenne des écarts à la ligne moyenne ; Rz = du plus haut pic au plus creux ; tous deux en µm.
- V seul : exigence ; V fermé : usinage obligatoire ; V avec cercle : usinage interdit.
- Sous le trait horizontal l'exigence (Ra 0,8), au-dessus le procédé, près de la pointe la direction des stries.
- Indication générale près du cartouche : Ra 3,2 (√) sur le SV-40, sauf l'alésage à Ra 0,8.
- Ordres de grandeur : sciage 25-6,3 ; tournage et fraisage 6,3-1,6 ; alésage et rectification 1,6-0,2 ; rodage sous 0,2.
- Contrôle au rugosimètre (en travers des stries) ou aux plaquettes viso-tactiles du même procédé.
Vous êtes élève ? Testez-vous sur ce chapitre
8 questions corrigées, chacune avec son explication. Les trois premières se font tout de suite, sans compte ; la suite, avec une classe abonnée ou un compte personnel.
Faire les 3 premières questionsVotre classe ne l’utilise pas ? Avec un établissement abonné, tout s’ouvre et votre formateur voit où chacun en est. Envoyez-lui ce cours :