Rechercher une cote ou une forme sur un plan de détail
À la fin de ce chapitre, vous saurez :
• trouver une cote qui n'est pas écrite en additionnant ou en soustrayant des cotes du plan ;
• estimer les écarts possibles sur une cote calculée ;
• suivre une forme d'une vue à l'autre avec les lignes de rappel ;
• dérouler une liste de vérifications avant de lancer l'usinage d'une pièce.
1. Pourquoi la cote dont vous avez besoin n'est pas sur le plan
Un plan de détail ne donne pas toutes les dimensions possibles de la pièce. Le dessinateur écrit chaque dimension une seule fois, et il choisit celles qui comptent pour le fonctionnement : les cotes fonctionnelles. Les autres se déduisent. Coter tout, et plusieurs fois, créerait des contradictions : deux chemins pour la même dimension, avec des tolérances qui ne s'accordent pas.
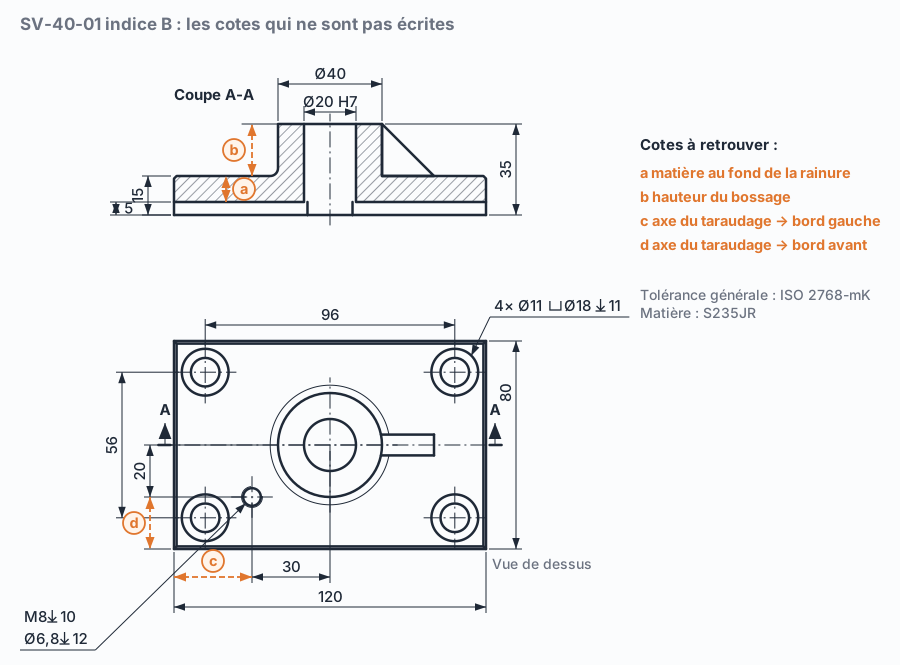
Or, à l'atelier, on a souvent besoin d'une dimension qui n'est pas écrite : une prise de passe au tour ou à la fraiseuse, un réglage de butée, une position d'outil par rapport au bord de la pièce, une épaisseur de matière à vérifier avant de percer. La règle reste la même qu'au chapitre précédent : on ne la mesure pas sur la feuille, on la calcule à partir des cotes écrites.
Le schéma d'ouverture reproduit un extrait du plan SV-40-01 indice B, tel qu'on le trouverait à l'atelier de Méca-Garonne : la coupe A-A et la vue de dessus, avec leurs cotes. Quatre dimensions utiles n'y sont pas écrites, repérées a, b, c et d. On va les retrouver.
2. La méthode en cinq étapes
- 1.Nommez les deux éléments entre lesquels vous cherchez la distance : deux faces, une face et un axe, deux axes. Écrivez-les, même au brouillon.
- 2.Trouvez un chemin de cotes écrites qui relie ces deux éléments, en passant par des faces ou des axes communs. Chaque cote du chemin doit partir de l'élément où arrive la précédente.
- 3.Additionnez ou soustrayez : on additionne quand on continue dans le même sens, on soustrait quand on revient en arrière. Un petit croquis avec des flèches évite les erreurs de signe.
- 4.Estimez les écarts : l'écart possible sur la cote calculée est la somme des écarts des cotes utilisées, qu'on ait additionné ou soustrait.
- 5.Vérifiez l'ordre de grandeur sur le dessin : si vous trouvez 40 mm pour une paroi qui paraît minuscule, reprenez le calcul.
3. Les écarts de la tolérance générale
Sur le SV-40, les cotes sans tolérance écrite suivent la tolérance générale du cartouche, ISO 2768-mK. La lettre m (classe « moyenne ») fixe les écarts permis sur les longueurs, selon leur valeur. Pour les calculs de ce chapitre, vous n'avez besoin que de ce petit tableau :
ISO 2768, classe m : écarts permis sur les longueurs sans tolérance écrite
4. Exercices guidés sur le SV-40
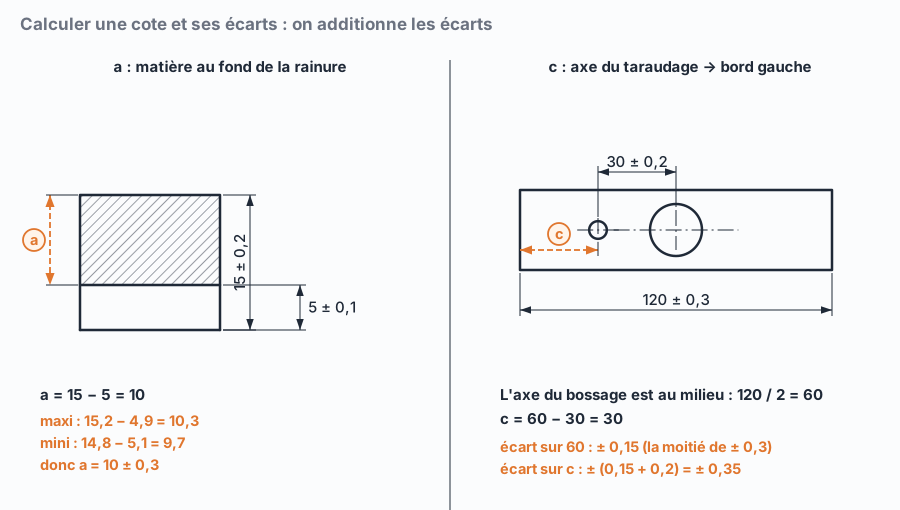
a · Matière au fond de la rainure
a = 15 − 5 = 10. Écarts : 15 est entre 6 et 30, donc ± 0,2 ; 5 est sous 6, donc ± 0,1. a = 10 ± 0,3, soit entre 9,7 et 10,3.
b · Hauteur du bossage
b = 35 − 15 = 20. Écarts : ± 0,3 (35) + ± 0,2 (15) = ± 0,5. C'est la cote à régler à la fraiseuse pour dresser le dessus de la plaque autour du bossage.
c · Axe du taraudage → bord gauche
c = 120 / 2 − 30 = 30. Écarts : la moitié de ± 0,3, soit ± 0,15, plus ± 0,2 : ± 0,35 environ. C'est la cote à afficher pour pointer le taraudage depuis le bord gauche.
d · Axe du taraudage → bord avant
d = 80 / 2 − 20 = 20, avec un écart d'environ ± 0,35.
Trois autres calculs, à faire vous-même avant de regarder la réponse. Matière sous un lamage : 15 − 11 = 4 mm, à ± 0,4 près ; c'est ce qui reste sous la tête de vis pour serrer la plaque sur le bâti. Axe d'un trou de fixation → bord : les trous sont centrés, donc (120 − 96) / 2 = 12 mm dans la longueur et (80 − 56) / 2 = 12 mm dans la largeur. Flanc de la rainure → bord avant : la rainure de 10 est centrée sur la largeur de 80, donc (80 − 10) / 2 = 35 mm.
5. Retrouver une forme d'une vue à l'autre
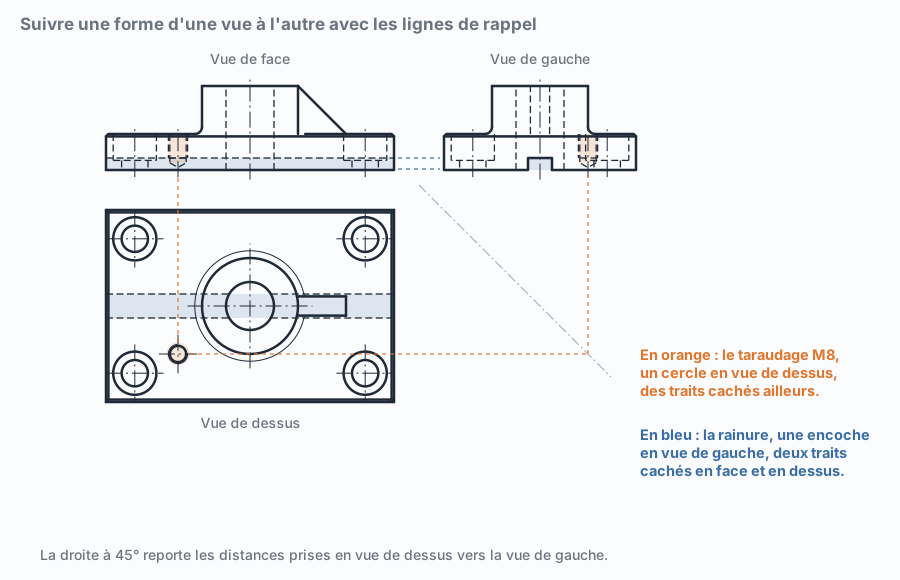
Pour comprendre une forme, il faut la retrouver dans toutes les vues où elle apparaît. Les vues sont alignées : ce qui est à une certaine position en largeur sur la vue de face est à la même position sur la vue de dessus (ligne de rappel verticale) ; ce qui est à une certaine hauteur sur la vue de face est à la même hauteur sur la vue de gauche (ligne de rappel horizontale). Entre la vue de dessus et la vue de gauche, on reporte les distances avec une droite à 45°.
Le taraudage M8
La rainure
La nervure
Retenez les correspondances les plus fréquentes : un cercle dans une vue correspond à un rectangle ou à deux traits parallèles dans l'autre (trou, cylindre, bossage). Un trait unique peut être une face vue par la tranche : cherchez dans l'autre vue si c'est une surface plane, une arête ou une limite de forme.
6. La check-list avant de lancer l'usinage
Avant le premier copeau, un régleur ou un usineur expérimenté relit le plan dans un ordre fixe. Voici cette liste, appliquée au SV-40.
- 1.Le bon plan : numéro SV-40-01, indice B, celui de l'ordre de fabrication. L'indice A (du 12/01/2026) plaçait le taraudage M8 sur le bossage ; l'indice B (du 03/03/2026) l'a déplacé sur la plaque. Usiner d'après l'ancien indice donne une pièce fausse.
- 2.Le cartouche : matière S235JR, échelle 1:1, format A3, tolérance générale ISO 2768-mK, état de surface général Ra 3,2.
- 3.Les vues et les coupes : chaque forme est identifiée dans au moins deux vues. Aucune forme ne reste « mystérieuse ».
- 4.Le brut : ses dimensions contiennent l'encombrement 120 × 80 × 35 avec la surépaisseur d'usinage.
- 5.Les références et les exigences serrées : face d'appui inférieure (référence A, planéité 0,05), alésage Ø20 H7 avec Ra 0,8 et perpendicularité 0,02 par rapport à A. Ce sont elles qui fixent l'ordre des opérations : on usine d'abord la face A, puis on s'appuie dessus.
- 6.Les cotes calculées : notez sur votre fiche de réglage celles dont vous aurez besoin (a, b, c, d, 12, 35…) avec leurs écarts.
- 7.Les trous borgnes : vérifiez qu'ils ne débouchent pas. Perçage Ø6,8 profondeur 12 + pointe d'environ 2 mm = 14 mm, dans une plaque de 15 : il reste environ 1 mm. C'est juste : la butée de profondeur doit être réglée sur la partie cylindrique, pas sur la pointe.
- 8.Les outils : foret Ø6,8 et taraud M8 ; foret Ø11 et outil à lamer Ø18 ; outils de finition de l'alésage Ø20 H7 ; fraise pour la rainure de 10.
- 9.Les finitions : chanfreins 1 × 45°, congé R3, ébavurage. Et une dernière question : reste-t-il un doute ? Si oui, on le pose au bureau d'études avant d'usiner, pas après.
7. Pour aller plus loin
- Une cote non écrite se calcule, elle ne se mesure pas sur le plan : nommer les deux éléments, trouver un chemin de cotes, additionner ou soustraire.
- L'écart sur une cote calculée est la somme des écarts des cotes utilisées : 15 ± 0,2 − 5 ± 0,1 = 10 ± 0,3.
- SV-40 : fond de rainure 10, hauteur du bossage 20, taraudage à 30 du bord gauche et à 20 du bord avant, 4 mm sous les lamages, trous à 12 des bords.
- Une forme se retrouve d'une vue à l'autre par les lignes de rappel ; une droite à 45° relie la vue de dessus et la vue de gauche.
- Check-list : bon indice, cartouche, vues, brut, références, cotes calculées, trous borgnes, outils, finitions ; un doute se lève avant d'usiner.
Vous êtes élève ? Testez-vous sur ce chapitre
8 questions corrigées, chacune avec son explication. Les trois premières se font tout de suite, sans compte ; la suite, avec une classe abonnée ou un compte personnel.
Faire les 3 premières questionsVotre classe ne l’utilise pas ? Avec un établissement abonné, tout s’ouvre et votre formateur voit où chacun en est. Envoyez-lui ce cours :