Lancer une série : la première pièce
Vérifier un poste avant le premier cycle, tester un programme sans risque, usiner la première pièce en surépaisseur puis la corriger, la contrôler complètement et la faire valider, sans la confondre avec le premier article aéronautique.
1. Pourquoi la première pièce compte autant
Lancer une série, c'est faire passer un poste de l'état « réglé sur le papier » à l'état « produit des pièces bonnes ». Entre les deux, tout peut être faux : un programme d'un ancien indice, un outil monté à la mauvaise place, une origine décalée, un correcteur oublié par l'équipe précédente. La première pièce est celle qui révèle ces erreurs. Si elle passe sans contrôle, la même erreur se répète sur les 50 pièces du lot. C'est aussi le moment où le risque de collision (l'outil ou la broche qui heurte la pièce, l'étau ou une bride) est le plus élevé.
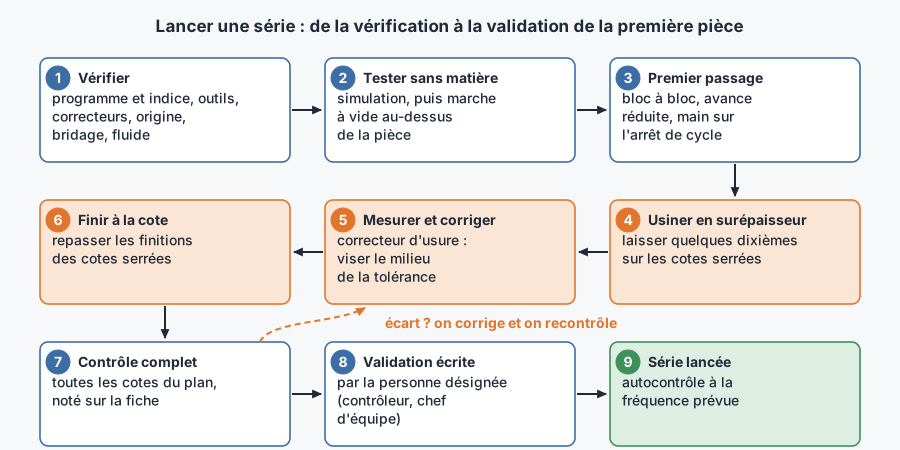
Chez Méca-Garonne, Karim, le régleur, prépare le poste et usine la première pièce. Sophie, la contrôleuse, la contrôle et la valide. Ensuite seulement, Lucas, l'opérateur, enchaîne la série. Les étapes qui suivent sont les mêmes sur le centre d'usinage du support SV-40 et sur le tour qui fait l'axe SV-40-02. La façon de définir les origines (chapitre « Axes, origines et prise d'origine »), de monter les outils et de lire le contrat de phase est traitée dans les chapitres qui leur sont consacrés : ici, on les suppose faites, et on vérifie.
2. Avant le premier départ cycle : six vérifications
Ces vérifications prennent quelques minutes. Elles se font avec les documents sous les yeux (ordre de fabrication, plan, contrat de phase, liste des outils), jamais de mémoire.
Le programme
Les outils
Les correcteurs
L'origine
Le bridage
Le fluide et la machine
La fiche de lancement
3. Tester le programme sans risquer la pièce ni la machine
Beaucoup de commandes numériques proposent une simulation graphique : la trajectoire de l'outil s'affiche à l'écran. Elle montre une erreur de forme ou un déplacement absurde, mais elle ne connaît pas toujours votre étau, vos brides ni la vraie longueur de vos outils. Elle ne remplace donc pas l'essai sur la machine.
Sur le centre d'usinage, l'essai classique est la marche à vide au-dessus de la pièce : on décale l'origine vers le haut, par exemple de 50 mm en Z, et on fait tourner le programme en entier. L'outil décrit toute sa trajectoire dans l'air. Vous voyez l'ordre des opérations, les approches, les changements d'outil, sans rien toucher. Au tour, on fait de même en éloignant l'origine de la pièce. La façon de poser ce décalage dépend de la machine : suivez la notice et la consigne de l'atelier.
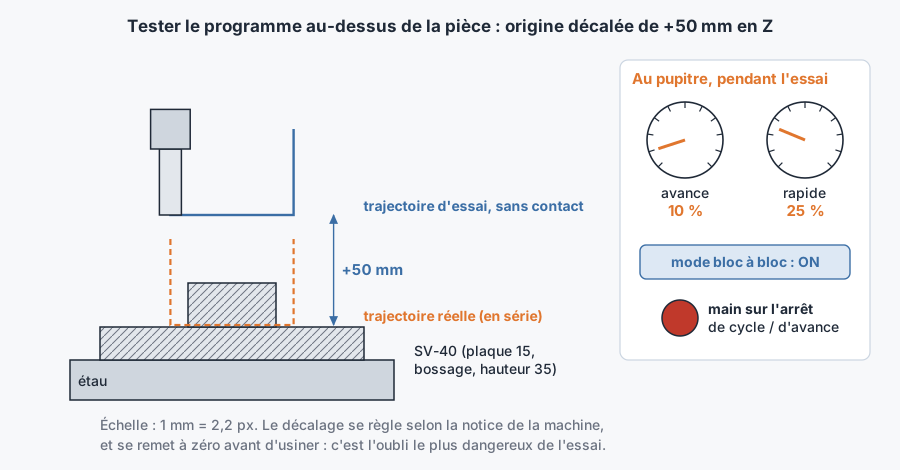
Vient ensuite le premier passage dans la matière, origine remise à sa vraie valeur. Il se fait sous surveillance rapprochée.
- 1.Potentiomètres réduits : le potentiomètre d'avance (le bouton qui règle en pourcentage l'avance programmée) vers 10 à 25 %, et celui des déplacements rapides aussi bas que possible.
- 2.Mode bloc à bloc : la machine exécute une seule ligne du programme, puis attend un nouvel appui sur départ cycle.
- 3.Lire avant de valider : avant chaque appui, lisez le bloc suivant et la distance restante affichée. Comparez-la avec ce que vous voyez entre l'outil et la pièce. Si l'écran annonce 2 mm et que l'outil est à 40 mm de la pièce, arrêtez-vous et comprenez.
- 4.Main sur l'arrêt : un doigt sur l'arrêt de cycle ou l'arrêt d'avance pendant toutes les approches, l'arrêt d'urgence à portée. Porte fermée, on regarde par la vitre.
- 5.À chaque changement d'outil, vérifiez que l'outil appelé est le bon et que son approche paraît cohérente avec sa longueur.
4. Usiner la première pièce en laissant de la matière
Une cote serrée, c'est une cote dont la tolérance est de quelques centièmes ou moins. On ne l'usine pas directement à la cote sur la première pièce. La cote réellement obtenue dépend de la flexion de l'outil, de la mesure de l'outil, de son arête : même bien réglé, on ne sait pas à quelques microns près où l'on tombera. Or un arbre trop petit ou un alésage trop grand ne se rattrapent pas. On fait donc la finition avec une surépaisseur, de l'ordre de 0,1 à 0,2 mm au diamètre, en jouant sur le correcteur d'usure. Puis on mesure, on corrige et on repasse la finition.
Exemple sur l'axe SV-40-02. Le Ø20 g6 a pour limites 19,980 et 19,993 mm, et son milieu vaut 19,9865 : Karim vise 19,986. Il met +0,200 dans le correcteur d'usure en X de l'outil de finition. Le tour est programmé au diamètre : une valeur en X agit sur le diamètre. Après la finition, il mesure au micromètre, pièce toujours dans le mandrin : 20,192 mm.
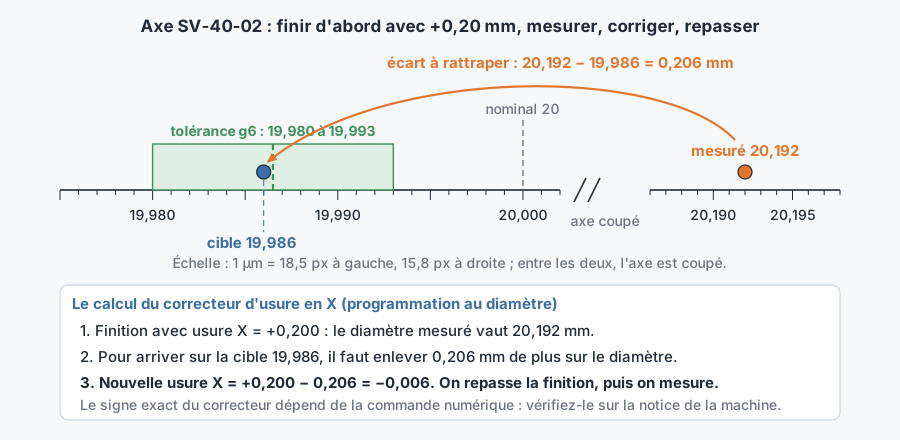
Karim entre −0,006, repasse la finition, et mesure 19,987 : dans la tolérance, à 0,001 du milieu. Il ne démonte la pièce qu'à ce moment-là. Sur un tour, une pièce sortie du mandrin ne se remonte jamais exactement à la même place : on mesure et on corrige avant de desserrer. Sur le SV-40, l'alésage Ø20H7 est fait à l'alésoir, un outil dont le diamètre est fixe : il n'y a pas de surépaisseur à régler. On contrôle directement le premier alésage au tampon et à l'alésomètre, et c'est la qualité de l'alésoir qui fait la cote.
5. Contrôler toute la première pièce, puis la faire valider
Une fois les cotes serrées obtenues, la première pièce est contrôlée en entier, pas seulement sur les cotes que l'on vient de corriger. Un outil monté à la mauvaise place peut produire un Ø20 parfait et un lamage trop profond.
- 1.Laisser la pièce revenir à la température du poste de contrôle, la nettoyer, l'ébavurer.
- 2.Mesurer chaque caractéristique de la fiche de contrôle avec l'instrument prévu : dimensions, positions, taraudages, états de surface, chanfreins, aspect.
- 3.Noter chaque valeur mesurée, pas seulement « OK ». Une valeur permet de voir qu'une cote est bonne mais proche d'une limite.
- 4.Comparer aux limites. Au moindre écart : corriger, refaire, recontrôler. Si la pièce est hors tolérance, elle est déclarée sur la fiche suiveuse comme n'importe quel rebut.
- 5.Présenter la pièce et ses mesures à la personne chargée de la valider.
Qui valide ? C'est l'organisation de l'entreprise qui le fixe : un contrôleur, un chef d'équipe, parfois le régleur lui-même avec un contrôle par sondage de la qualité. Dans beaucoup d'ateliers, la personne qui a réglé ne valide pas seule sa propre première pièce : un deuxième regard attrape les erreurs que l'on ne voit plus. Chez Méca-Garonne, Sophie refait les mesures principales et signe la fiche suiveuse avec la date et l'heure. Cette signature autorise Lucas à lancer la série. La première pièce validée est identifiée et reste au poste jusqu'à la fin du lot, comme référence.
Quand refaire une validation : exemples de règles, à vérifier dans la procédure de votre entreprise
6. Première pièce et premier article : ne pas confondre
En aéronautique, vous entendrez parler du premier article, ou FAI (de l'anglais First Article Inspection), décrit par la norme EN 9102 et présenté dans le chapitre sur le dossier de fabrication. Le mot « premier » est commun, mais les deux démarches ne répondent pas à la même question.
La première pièce
Le premier article (FAI)
Si le SV-40 était livré à un client aéronautique, son premier article aurait été fait au passage à l'indice B. Chaque nouveau lot de 50 ne demanderait ensuite qu'une validation de première pièce. En revanche, si Méca-Garonne déplaçait le SV-40 sur un autre centre d'usinage, un nouveau premier article, complet ou limité aux caractéristiques touchées, pourrait être exigé. Ce n'est pas à l'atelier d'en décider : on pose la question à la qualité.
7. Pour aller plus loin
- Avant le premier cycle : programme et indice, outils, correcteurs, origine, bridage, fluide, vérifiés documents en main.
- Tester sans matière (simulation, marche à vide au-dessus de la pièce), puis premier passage en bloc à bloc, avance réduite, main sur l'arrêt.
- Cotes serrées : finition avec surépaisseur, mesure, puis nouvelle usure = usure actuelle − (mesure − cible).
- Contrôle complet de la première pièce avec les valeurs notées, validation écrite par la personne désignée avant la série.
- Première pièce = le réglage du jour ; premier article (EN 9102) = le processus, une fois et après chaque modification.
Vous êtes élève ? Testez-vous sur ce chapitre
8 questions corrigées, chacune avec son explication. Les trois premières se font tout de suite, sans compte ; la suite, avec une classe abonnée ou un compte personnel.
Faire les 3 premières questionsVotre classe ne l’utilise pas ? Avec un établissement abonné, tout s’ouvre et votre formateur voit où chacun en est. Envoyez-lui ce cours :