Programmation CN
Lire un programme ISO ligne à ligne, distinguer les fonctions G des fonctions M, et choisir entre coordonnées absolues et relatives.
1. Ce que la machine attend
Un programme CN est une suite de blocs, exécutés dans l'ordre. Chaque bloc est fait d'adresses : une lettre suivie d'une valeur. La machine ne devine rien — elle applique.
N — numéro de bloc
G — fonction préparatoire
M — fonction machine
X, Y, Z — coordonnées
F — avance
S et T — broche, outil
2. Les fonctions G à connaître
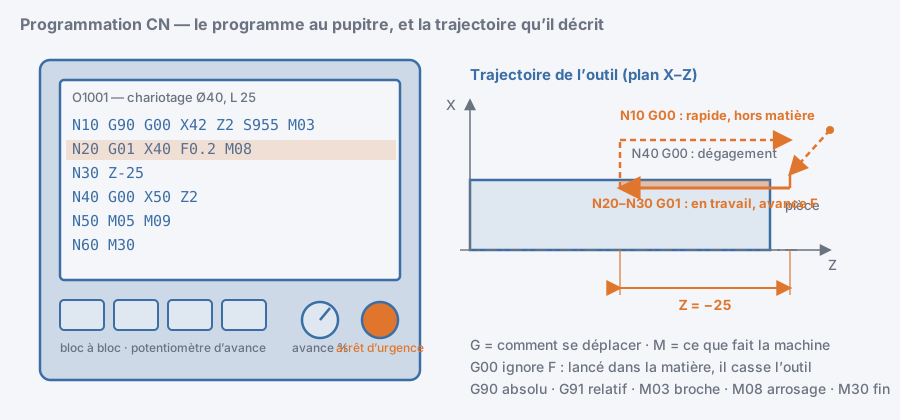
La confusion la plus coûteuse est G00 / G01 : G00 positionne à vitesse maximale, sans usiner, et ne respecte pas F. Un G00 lancé dans la matière casse l'outil, parfois la pièce et le montage.
3. Les fonctions M à connaître
M03 / M04
M05
M06
M08 / M09
M30
4. Absolu ou relatif
En absolu (G90), chaque coordonnée est mesurée depuis l'origine programme : une erreur reste locale. En relatif (G91), chaque coordonnée est un déplacement depuis le point courant : une erreur se propage jusqu'à la fin du programme. On travaille donc en absolu par défaut.
1. Origine programme posée en bout de pièce, outil T01 chargé.
Lu ligne à ligne : bloc 10, coordonnées absolues, approche rapide, broche à 955 tr/min. Bloc 20, on entre en matière à Ø40 avec une avance de 0,2 mm/tr. Bloc 30, chariotage jusqu'à 25 mm de profondeur. Bloc 40, dégagement rapide. Puis arrêt broche et fin.
5. Avant de lancer le cycle
En images
Pour aller plus loin
- G = comment on se déplace, M = ce que fait la machine.
- G00 rapide hors matière, G01 en travail avec F.
- G90 absolu (par défaut), G91 relatif propage les erreurs.
- M03 broche, M08 arrosage, M30 fin de programme.
- Origine et correcteurs vérifiés avant tout premier cycle.
Vous êtes élève ? Testez-vous sur ce chapitre
5 questions corrigées, chacune avec son explication. Les trois premières se font tout de suite, sans compte ; la suite, avec une classe abonnée ou un compte personnel.
Faire les 3 premières questionsVotre classe ne l’utilise pas ? Avec un établissement abonné, tout s’ouvre et votre formateur voit où chacun en est. Envoyez-lui ce cours :