Axes, origines et prise d'origine
Nommer les axes d'un tour 2 axes et d'un centre d'usinage 3 axes avec leur sens positif, distinguer origine machine, origine pièce et décalage d'origine, prendre une origine par accostage, par cale ou au palpeur, et vérifier qu'elle est juste avant d'usiner.
1. La machine ne sait pas où est la pièce
Quand vous posez un SV-40 dans l'étau, vous voyez la pièce. La commande numérique, elle, ne la voit pas. Elle connaît seulement la position de ses chariots, mesurée depuis un point fixe de la machine. Le programme, lui, a été écrit depuis un point de la pièce. Tout le travail de ce chapitre consiste à relier ces deux mondes : dire à la machine où se trouve la pièce, avec une précision au centième de millimètre.
2. La règle commune à toutes les machines
Les axes des machines à commande numérique suivent une convention internationale, décrite par la norme ISO 841. Vous n'avez pas besoin de la lire : trois règles suffisent au poste.
Z est l'axe de la broche
Le sens positif éloigne l'outil
Le trièdre de la main droite
C'est l'outil qui bouge
3. Les axes du tour 2 axes
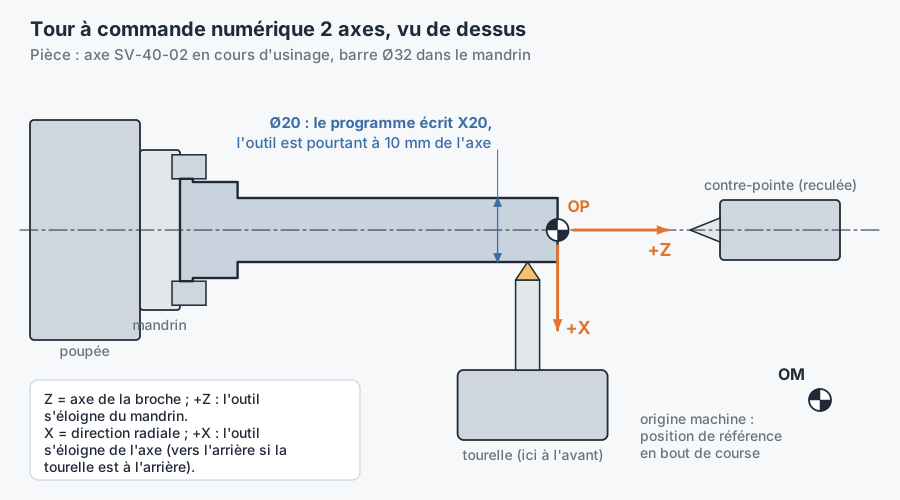
Un tour 2 axes n'a que deux mouvements programmables pour l'outil. Z suit l'axe de la broche : +Z éloigne l'outil du mandrin, vers la contre-pointe. X est perpendiculaire : +X éloigne l'outil de l'axe de la pièce. Si la tourelle est à l'avant, +X va vers vous ; si elle est à l'arrière, comme sur beaucoup de tours à banc incliné, +X va vers le fond. La règle, elle, ne change pas.
Une particularité piège les débutants : sur la plupart des tours, X se programme au diamètre. Pour finir le Ø20 de l'axe SV-40-02, le programme écrit X20, alors que la pointe de l'outil est à 10 mm de l'axe. Le réglage diamètre ou rayon est un paramètre de la machine : il est rare de le rencontrer au rayon, mais vérifiez-le une fois pour toutes sur chaque tour où vous travaillez. Les tours plus complets ajoutent d'autres axes (un axe C de broche positionnée, un axe Y), qui suivent la même logique.
4. Les axes du centre d'usinage 3 axes
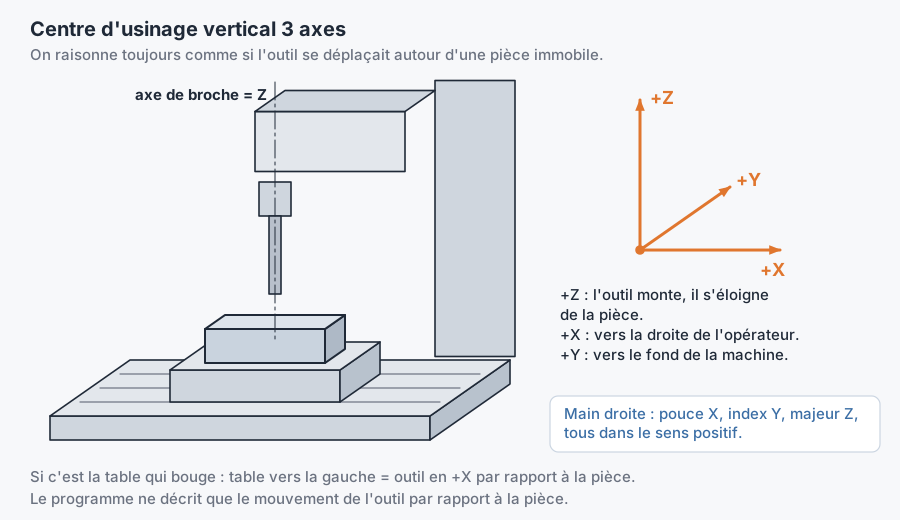
Sur le centre d'usinage vertical de Méca-Garonne, l'opérateur face à la machine a +X vers sa droite, +Y vers le fond et +Z vers le haut. Sur cette machine, c'est la table qui se déplace en X et en Y : quand vous voyez la table partir vers la gauche, l'outil avance en +X par rapport à la pièce. Les centres 4 ou 5 axes ajoutent des axes de rotation, appelés A, B ou C selon l'axe autour duquel ils tournent.
5. Origine machine, origine pièce, décalage
L'origine machine (OM)
L'origine pièce (OP)
Le décalage d'origine
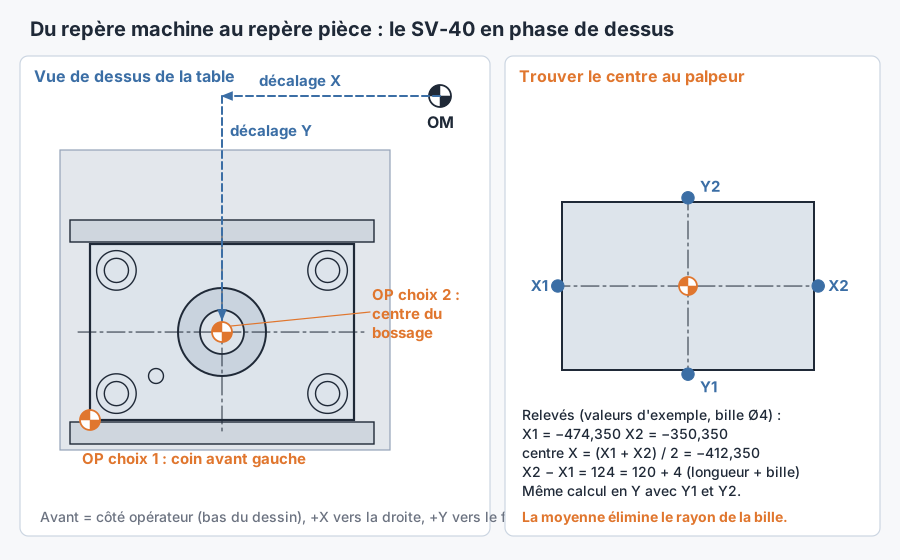
Retenez l'enchaînement. La machine connaît la position de l'outil par rapport à OM. Vous mesurez où se trouve OP par rapport à OM et vous l'inscrivez dans le décalage appelé par le programme. La commande fait alors l'addition à chaque bloc : le programme peut parler en coordonnées de la pièce, la machine se déplace en coordonnées machine.
6. Trois façons de prendre une origine
Par accostage
Avec une cale
Au palpeur
Pour trouver un centre, on palpe deux faces opposées et on fait la moyenne. Dans l'exemple du schéma, la bille de Ø4 touche la face gauche à X = −474,350 et la face droite à X = −350,350. L'écart, 124 mm, vaut la longueur de la plaque plus le diamètre de la bille ; la moyenne, −412,350, est le centre, et le rayon de la bille s'élimine de lui-même. Ces valeurs sont un exemple : la commande fait ce calcul pour vous dans ses cycles de palpage.
7. Sur le SV-40 : un coin ou le centre du bossage ?
Pour la phase de dessus du SV-40, la plaque a déjà été contournée à 120 × 80 à la phase précédente, et elle repose sur sa face A. Deux choix d'origine en X et Y sont possibles. Chacun a ses raisons.
Le coin avant gauche
Le centre du bossage
Dans les deux cas, les trous et l'alésage sont faits dans le même serrage : leurs écarts entre eux dépendent de la précision de la machine, pas du choix de l'origine. Le choix joue surtout sur la position de l'ensemble par rapport aux bords. Chez Méca-Garonne, le programme du SV-40 a été écrit depuis le centre du bossage en X et Y, et depuis la face A en Z : le palpeur touche le dessus d'une cale parallèle qui dépasse de la pièce, puisque la face A repose dessus. Les hauteurs du programme sont alors celles du plan : le dessus du bossage à Z35, le dessus de la plaque à Z15, le fond des lamages à Z4.
La seule origine juste
8. Sur l'axe SV-40-02 : la face avant
Au tour, il n'y a pas d'origine à prendre en X : l'axe de la broche est le zéro de X, et ce sont les jauges de chaque outil, vues au chapitre sur les outils, qui situent sa pointe par rapport à cet axe. Seul Z demande une origine pièce. Sur l'axe SV-40-02, elle est placée sur la face avant, l'extrémité libre de la pièce.
- 1.Serrer la barre avec la sortie indiquée sur le contrat de phase.
- 2.Avec l'outil de dressage, faire une légère passe de dressage sur la face brute, broche en rotation, puis dégager l'outil en X sans bouger Z.
- 3.Déclarer cette position comme Z0 dans le décalage appelé par le programme, en suivant la procédure de la commande.
- 4.Vérifier : afficher les coordonnées pièce, amener l'outil lentement en Z2 devant la face et contrôler visuellement l'écart.
9. Vérifier avant d'usiner
Karim le répète aux nouveaux : une origine fausse ne se voit pas à l'écran, elle se voit à la première pièce, ou au premier choc. Les trente secondes de vérification à vitesse lente sont les mieux payées de la journée.
10. Pour aller plus loin
- Z est l'axe de la broche ; le sens positif éloigne l'outil de la pièce ; X, Y, Z suivent la main droite.
- Au tour, X se programme presque toujours au diamètre : X20 pour un Ø20.
- OM est fixée par le constructeur ; OP est choisie par le programmeur ; le décalage (G54 à G59 sur beaucoup de commandes) relie les deux.
- Accostage, cale ou palpeur ; pour un centre, la moyenne de deux relevés opposés.
- La seule bonne origine est celle du programme ; on la vérifie à vitesse lente avant la première pièce.
Vous êtes élève ? Testez-vous sur ce chapitre
8 questions corrigées, chacune avec son explication. Les trois premières se font tout de suite, sans compte ; la suite, avec une classe abonnée ou un compte personnel.
Faire les 3 premières questionsVotre classe ne l’utilise pas ? Avec un établissement abonné, tout s’ouvre et votre formateur voit où chacun en est. Envoyez-lui ce cours :