Préparer les outils : porte-outils, plaquettes et correcteurs
Reconnaître les porte-outils d'un tour et d'un centre d'usinage, lire la désignation ISO d'une plaquette de tournage, monter une plaquette, mesurer les jauges d'un outil sur banc ou en machine, et régler les correcteurs de géométrie et d'usure sans commettre les erreurs classiques.
1. La machine ne connaît que des nombres
Un programme décrit le trajet de la pointe de l'outil. Or la machine ne pilote pas la pointe : elle pilote sa broche ou sa tourelle. Pour savoir où se trouve la pointe, elle a besoin de connaître les dimensions de chaque outil monté. Ces dimensions s'appellent les jauges, et elles sont rangées dans le tableau des correcteurs. Un outil parfaitement affûté, avec une jauge fausse, fait une pièce fausse, ou un choc.
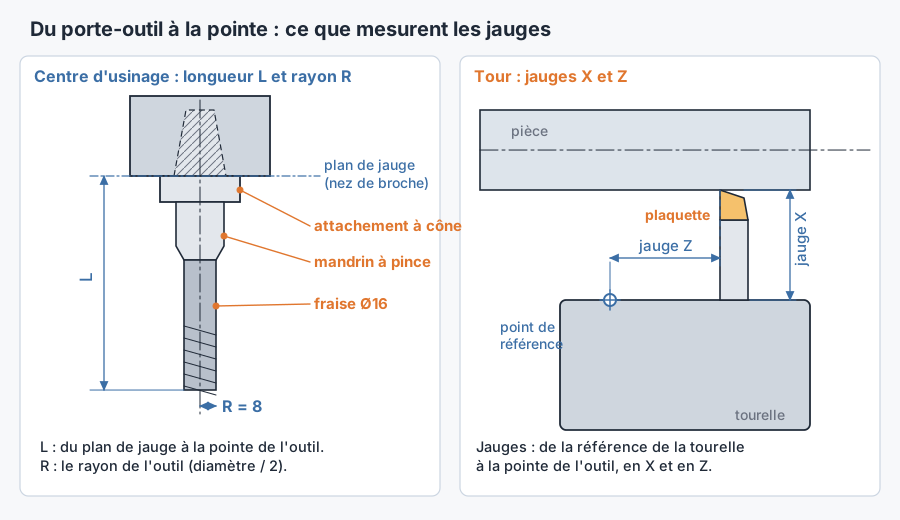
2. Les porte-outils
La tourelle du tour
Le porte-plaquette
L'attachement à cône
Le mandrin à pince
3. Lire une désignation de plaquette
Les plaquettes de tournage carbure sont désignées par un code international, décrit par la norme ISO 1832. Chaque position du code a un sens. Prenons la plaquette d'ébauche de l'axe SV-40-02 : CNMG 12 04 08, souvent écrite CNMG 120408.
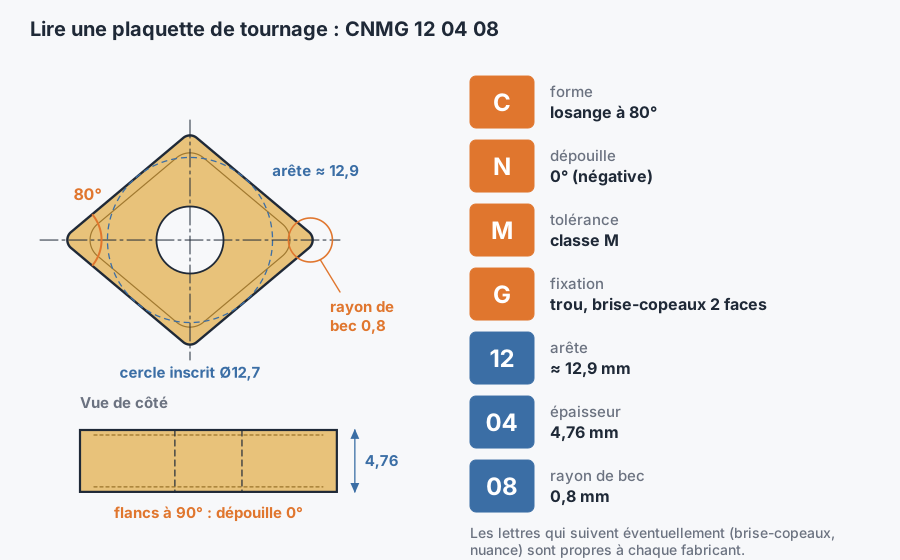
Lecture de CNMG 12 04 08, position par position
Deux points méritent une explication. Une plaquette à dépouille nulle (N) a des flancs droits : c'est le porte-plaquette qui l'incline pour créer la dépouille dont l'arête a besoin. En échange, elle peut être retournée : avec la lettre G, elle a des brise-copeaux sur ses deux faces, donc deux coins à 80° utilisables par face. Ensuite, le rayon de bec : un grand rayon renforce la pointe, utile en ébauche ; un petit rayon exerce moins d'effort sur une pièce fine. Sur l'axe, la finition se fait avec une autre plaquette, de même rayon 0,8 mais de nuance et de brise-copeaux prévus pour la finition.
4. Monter une plaquette
- 1.Vérifier la référence de la plaquette et sa nuance (le grade de carbure indiqué sur la boîte) : elles doivent être celles de la fiche de réglage.
- 2.Nettoyer le logement au pinceau ou au chiffon. Vérifier l'état de la sous-plaquette, la plaque d'appui en carbure placée sous la plaquette : écaillée, elle se change.
- 3.Poser la plaquette bien à plat, contre ses appuis latéraux, arête neuve dans la bonne position.
- 4.Serrer avec la clé fournie, au couple indiqué par le fabricant quand il est donné. Un serrage excessif casse la vis ou fissure la plaquette.
- 5.Contrôler du doigt et à l'œil qu'il n'y a pas de jour sous la plaquette. Puis remettre à zéro l'usure de cet outil si c'est la règle du poste (voir plus loin).
Tourner la plaquette pour présenter une arête neuve s'appelle indexer. L'arête neuve est à peu près au même endroit que l'ancienne, mais pas au centième près : après une indexation, la première pièce se contrôle.
5. Les jauges d'outil
Au centre d'usinage
Au tour
6. Mesurer : sur banc ou en machine
Le préréglage sur banc se fait hors de la machine, sur un appareil de mesure optique où l'on monte le porte-outil complet. On y lit L et R, parfois transmis directement à la commande. Son intérêt : la machine continue de produire pendant qu'on prépare les outils de la série suivante. La mesure en machine utilise un capteur fixé dans la zone de travail, par contact ou par faisceau laser, ou, à défaut, l'accostage de l'outil sur une surface connue.
Au tour, une méthode simple reste très utilisée : la passe d'essai.
- 1.Avec l'outil à mesurer, charioter une courte longueur sur la pièce, puis dégager en Z sans toucher à X.
- 2.Arrêter la broche et mesurer le diamètre obtenu au micromètre, par exemple 30,42 mm.
- 3.Saisir X30,42 dans la page de mesure de l'outil : la commande calcule sa jauge X.
- 4.Pour Z, effleurer la face dont la position est connue (souvent la face d'origine) et saisir sa coordonnée.
7. Géométrie et usure
Chaque ligne du tableau des correcteurs a deux parties. La géométrie contient les jauges de l'outil tel qu'il a été mesuré au réglage. L'usure contient les petites corrections apportées pendant la série, quand l'arête s'use ou que la pièce dérive. La commande additionne les deux. On ne retouche donc jamais la géométrie pour corriger une cote : on corrige l'usure, et l'on garde une trace de ce qu'on a fait.
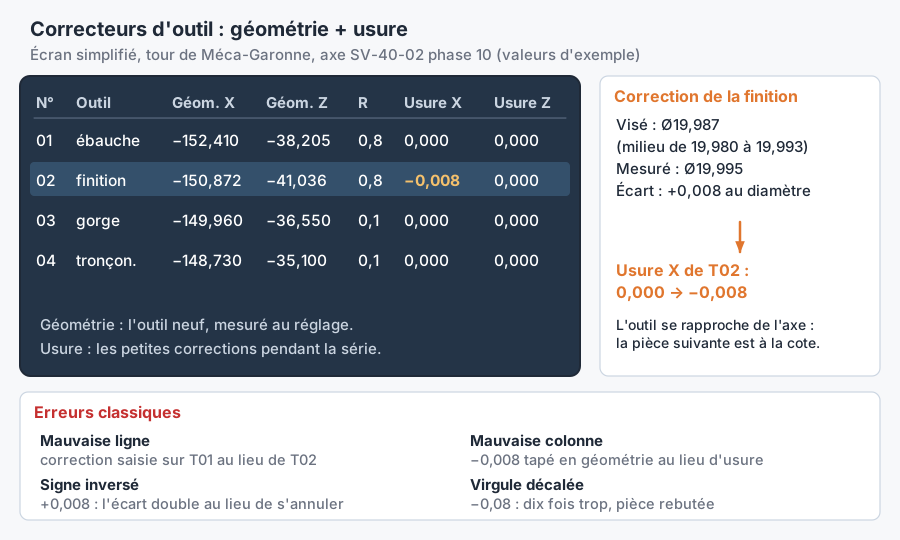
Chez Méca-Garonne, Lucas contrôle au micromètre le Ø20 g6 de l'axe. La tolérance va de 19,980 à 19,993 ; on vise le milieu, 19,987. Il mesure 19,995 : la pièce est trop grosse de 0,008 au diamètre, et hors tolérance. Il l'isole, prévient Karim, et ensemble ils corrigent l'usure X de l'outil de finition T02 de −0,008 : la pointe se rapprochera de l'axe. Sur ce tour, X est au diamètre et l'usure X aussi ; sur d'autres commandes, la correction se saisit au rayon. C'est à vérifier sur chaque machine, une fois pour toutes, avec le régleur.
Au centre d'usinage, le raisonnement est le même avec la longueur. Sur la machine de Méca-Garonne, les longueurs sont comptées positivement depuis le plan de jauge. Si un lamage sort à 11,06 de profondeur au lieu de 11, l'outil descend 0,06 trop bas : on ajoute +0,06 à l'usure de sa longueur, la machine le considère plus long et le fait descendre d'autant moins.
8. Numéro d'outil et numéro de correcteur
Le programme appelle un outil et un correcteur. Sur beaucoup de tours, l'appel s'écrit T0202 : les deux premiers chiffres désignent la station de tourelle, les deux derniers la ligne de correcteur. Sur beaucoup de centres d'usinage au format ISO, l'outil est appelé par T puis changé par M06, et ses correcteurs sont activés par H pour la longueur et D pour le rayon. D'autres commandes procèdent autrement. La règle d'atelier la plus sûre, appliquée chez Méca-Garonne : le numéro de correcteur est le numéro de l'outil. L'outil 5 utilise le correcteur 5, point.
9. Les erreurs classiques
Une correction d'usure se fait sur une mesure, pas sur une impression. Et elle se note : sur la fiche suiveuse ou le support prévu, avec l'outil, la valeur et la raison. Une série de corrections toutes dans le même sens raconte une usure qui avance ; une correction brutale raconte un incident à signaler.
10. Pour aller plus loin
- Tourelle et porte-plaquette au tour ; attachement à cône et mandrin à pince au centre. Cônes et broches propres, sorties conformes à la fiche.
- CNMG 12 04 08 : losange 80°, dépouille 0°, tolérance M, trou et brise-copeaux deux faces, arête 12, épaisseur 4,76, rayon de bec 0,8.
- Jauges : L et R au centre, X et Z au tour, mesurées sur banc ou en machine.
- Géométrie = l'outil mesuré ; usure = les corrections de série. On corrige l'usure, sur une mesure, et on le note.
- Même numéro pour l'outil et son correcteur ; relire signe, colonne et virgule avant de valider.
Vous êtes élève ? Testez-vous sur ce chapitre
8 questions corrigées, chacune avec son explication. Les trois premières se font tout de suite, sans compte ; la suite, avec une classe abonnée ou un compte personnel.
Faire les 3 premières questionsVotre classe ne l’utilise pas ? Avec un établissement abonné, tout s’ouvre et votre formateur voit où chacun en est. Envoyez-lui ce cours :