Percer, tarauder, aléser
Choisir et mettre en œuvre le foret, le taraud, l'alésoir ou la barre d'alésage, la fraise à lamer et l'outil à chanfreiner, calculer un diamètre de perçage avant taraudage et une avance de taraudage, et ordonner les opérations des trous du SV-40.
1. Un trou n'est jamais qu'un trou
Le support SV-40 porte trois sortes de trous. Quatre trous Ø11 lamés Ø18, pour des vis qui le fixent sur le bâti. Un taraudage M8 pour une vis de réglage. Un alésage Ø20H7, qui reçoit l'axe d'articulation avec un ajustement précis. Chacun demande une suite d'outils différente, parce qu'un foret seul ne sait faire ni un filet, ni un diamètre au centième, ni un fond plat. Ce chapitre suit ces outils un par un, avant de les remettre dans l'ordre pour le SV-40.
2. Le foret hélicoïdal
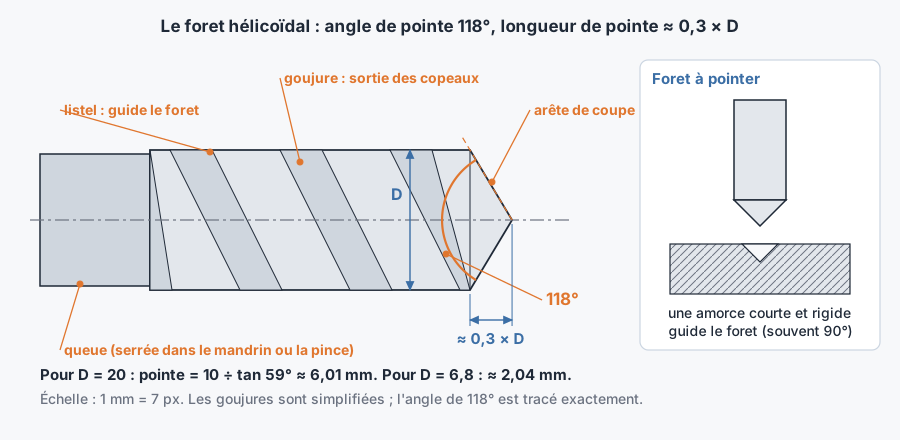
Le foret hélicoïdal est l'outil de perçage courant. Sa queue est serrée dans le mandrin ou la pince. Son corps porte deux goujures en hélice, qui font remonter les copeaux, et deux listels, de fines bandes au diamètre du foret qui le guident dans le trou. Les deux arêtes de coupe forment la pointe.
Pour l'acier, l'angle de pointe usuel des forets en acier rapide est de 118°. Beaucoup de forets carbure ont un angle plus ouvert, 140° par exemple : lisez la fiche de l'outil. Cet angle a une conséquence pratique : la pointe dépasse. Chaque arête fait 59° avec l'axe, donc la longueur de la pointe vaut le rayon divisé par tan 59°.
Pour un foret Ø6,8 : 3,4 ÷ tan 59° ≈ 2,04 mm. Quand le plan demande un perçage « profondeur 12 », il parle en général de la profondeur à plein diamètre. Si le programme positionne la pointe du foret, il faut descendre à 12 + 2,04 ≈ 14 mm. Le contrat de phase précise la convention : vérifiez-la.
Le foret à pointer
Les conditions de coupe
Le perçage profond
3. Tarauder
Tarauder, c'est usiner un filet à l'intérieur d'un trou. On perce d'abord à un diamètre plus petit que le diamètre nominal du filet, puis le taraud creuse le filet. Pour les filetages métriques à pas usuel, le diamètre de perçage se calcule simplement.
Ce calcul vaut pour les tarauds qui coupent. Les tarauds à refouler, qui forment le filet en déformant la matière sans copeau, demandent un perçage plus grand : suivez alors le tableau du fabricant.
Dans un trou borgne (qui ne débouche pas), le perçage doit aller plus loin que le filet. Le taraud a une entrée conique : ses premiers filets ne sont pas complets. Pour obtenir 10 mm de filet complet, il doit descendre un peu plus bas, et il faut encore de la place sous lui pour les copeaux et pour la pointe du foret. Sur le SV-40 : filet utile 10, perçage Ø6,8 à 12 mm à plein diamètre, plus la pointe.
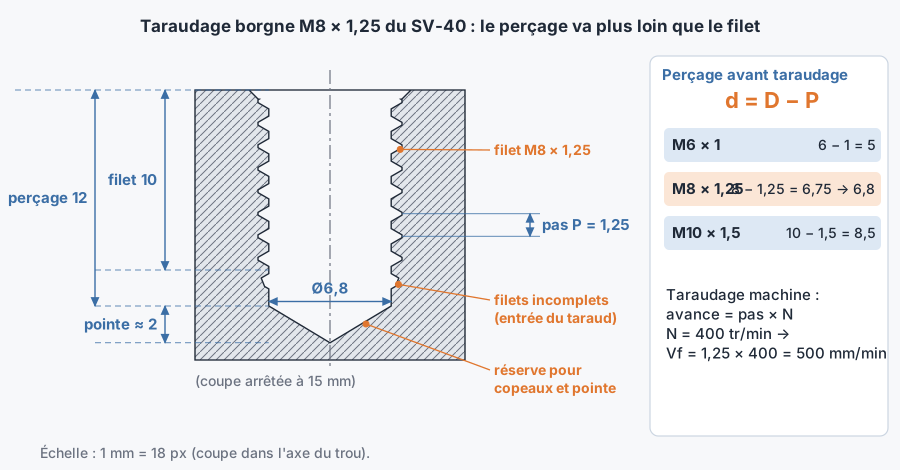
Sur machine, on utilise un taraud machine. Pour les trous borgnes, ses goujures sont hélicoïdales et remontent les copeaux ; pour les trous débouchants, une entrée spéciale pousse les copeaux devant lui. À chaque tour, le taraud doit avancer d'exactement un pas. Sur un centre d'usinage moderne, le taraudage synchronisé (ou rigide) lie la rotation de la broche et l'avance : la commande garantit la relation, puis inverse la rotation au fond pour ressortir au même pas. Sans synchronisation, on monte le taraud dans un porte-taraud à compensation, qui absorbe les petits écarts. Le cycle de taraudage s'appelle par exemple G84 sur de nombreuses commandes ISO.
Le contrôle se fait au tampon fileté : le côté ENTRE doit se visser à la main sur les 10 mm de filet utile, le côté N'ENTRE PAS ne doit pas s'engager de plus de deux tours environ (voir le chapitre sur les calibres). Soufflez et nettoyez le trou avant : un copeau suffit à bloquer le tampon.
4. Aléser : alésoir ou barre d'alésage
Aléser, c'est amener un trou existant à un diamètre précis, avec un bon état de surface. Le Ø20H7 du SV-40 (20,000 à 20,021, Ra 0,8) ne peut pas sortir d'un foret. Deux familles d'outils le permettent.
L'alésoir machine
La barre d'alésage
Chez Méca-Garonne, le Ø20H7 est fait à l'alésoir machine. C'est justement parce qu'un alésoir s'use sans pouvoir se corriger que l'absence de durée de vie dans la gamme a produit des alésages trop petits en fin de lot. Pour un tel outil, la seule correction possible est le changement.
5. Lamer et chanfreiner
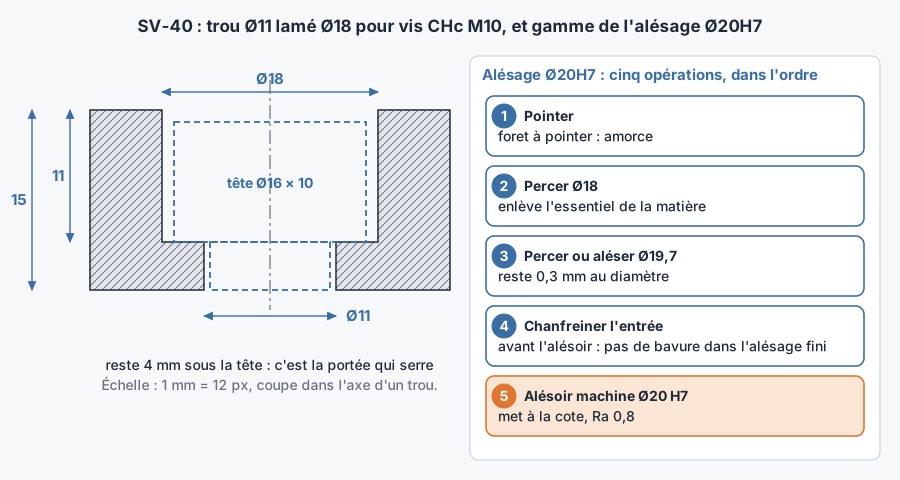
Un lamage est un perçage à fond plat qui loge la tête d'une vis. Les trous Ø11 du SV-40 reçoivent des vis à tête cylindrique à six pans creux (CHc) M10, dont la tête mesure Ø16 et 10 mm de haut. Le lamage Ø18 laisse un jeu autour de la tête ; sa profondeur de 11 mm place le dessus de la tête 1 mm sous la surface. Il se fait avec une fraise à lamer guidée par un pilote dans le trou Ø11, ou, sur centre d'usinage, avec une fraise qui contourne le cercle Ø18. Sous le lamage, il reste 15 − 11 = 4 mm de matière : c'est cette portée que la vis serre.
Le chanfreinage casse l'arête d'entrée d'un trou. Il enlève la bavure, protège le premier filet d'un taraudage, guide le tampon de contrôle et l'axe au montage. On le fait avec le foret à pointer à 90° ou avec une fraise à chanfreiner. Sur le Ø20H7, on chanfreine avant l'alésoir, pour ne pas repousser de bavure dans l'alésage fini.
6. Application : les trous du SV-40
Voici une suite d'opérations possible pour les trous de la face dessus, en un seul bridage sur le centre d'usinage. L'ordre réel est celui du contrat de phase ; celui-ci montre la logique.
- 1.Pointer tous les trous : quatre Ø11, le M8 et le Ø20.
- 2.Percer Ø11 les quatre trous, débouchants dans la plaque de 15.
- 3.Lamer Ø18 à 11 mm de profondeur.
- 4.Percer Ø6,8 à 12 mm à plein diamètre pour le M8, avec débourrage si nécessaire.
- 5.Percer Ø18, puis Ø19,7 pour l'alésage : il reste 0,3 mm au diamètre pour l'alésoir.
- 6.Chanfreiner l'entrée du M8 et celle du Ø20.
- 7.Tarauder M8 en cycle synchronisé, avance égale au pas.
- 8.Aléser Ø20H7 à l'alésoir machine, puis contrôler au tampon lisse et à l'alésomètre.
7. Pour aller plus loin
- Foret : pointe à 118° pour l'acier (acier rapide), longueur de pointe ≈ 0,3 × D ; pointer d'abord, débourrer en perçage profond.
- Perçage avant taraudage : d = D − P ; M6 → 5, M8 → 6,8, M10 → 8,5.
- Taraudage : avance = pas par tour ; en borgne, le perçage va plus loin que le filet ; contrôle au tampon fileté.
- Alésoir : quelques dixièmes de surépaisseur, diamètre fixe, toujours en rotation dans le sens de coupe ; barre d'alésage : redresse et se règle.
- Lamage Ø18 profondeur 11 pour CHc M10 ; chanfrein d'entrée avant l'alésoir.
Vous êtes élève ? Testez-vous sur ce chapitre
8 questions corrigées, chacune avec son explication. Les trois premières se font tout de suite, sans compte ; la suite, avec une classe abonnée ou un compte personnel.
Faire les 3 premières questionsVotre classe ne l’utilise pas ? Avec un établissement abonné, tout s’ouvre et votre formateur voit où chacun en est. Envoyez-lui ce cours :