Obtenir le bon état de surface
Relier la rugosité aux conditions de coupe, calculer la rugosité théorique laissée en tournage, choisir des conditions de finition pour obtenir Ra 0,8 sur l'axe Ø20g6, contrôler la surface et réagir quand elle se dégrade.
1. Ra, Rz : de quoi parle-t-on ?
Une surface usinée garde la trace de l'outil : des stries, des crêtes et des creux de quelques microns. L'état de surface décrit ce relief. Le chapitre de métrologie « Angles, unités et conformité d'une pièce » a présenté le Ra, l'écart moyen du profil par rapport à sa ligne moyenne. On rencontre aussi le Rz : la hauteur entre le plus haut pic et le plus profond creux sur une longueur de base, que les appareils donnent en général en moyenne sur cinq longueurs. Rz est toujours nettement plus grand que Ra. Ce chapitre explique d'où vient ce relief et comment le maîtriser à la machine.
Sur les pièces de Méca-Garonne, deux surfaces demandent Ra 0,8 : l'alésage Ø20H7 du support SV-40 et le Ø20 g6 de l'axe SV-40-02, qui tourne dans cet alésage. Les autres surfaces du support sont à Ra 3,2, ce qu'un fraisage correct obtient sans effort particulier. Ra 0,8, en revanche, se prépare.
2. En tournage : l'avance et le rayon de bec
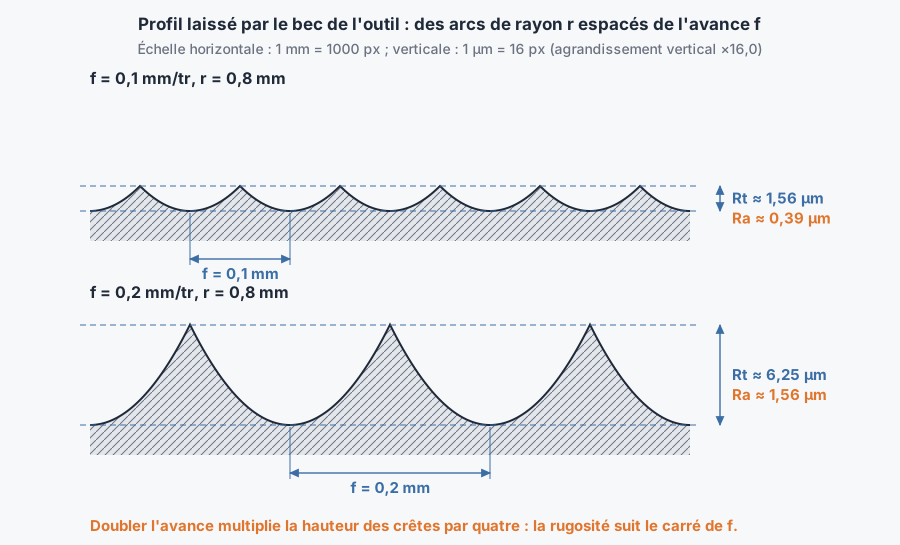
La pointe d'une plaquette de tournage n'est pas vive : elle est arrondie selon un rayon de bec r, souvent 0,4, 0,8 ou 1,2 mm. À chaque tour de la pièce, l'outil avance de f, l'avance par tour. Il imprime donc dans la matière une suite d'arcs de rayon r, espacés de f. Entre deux arcs, il reste une petite crête. Sa hauteur, la rugosité théorique, se calcule.
- 1.Exemple : f = 0,1 mm/tr et r = 0,8 mm. On élève l'avance au carré : 0,1 × 0,1 = 0,01.
- 2.Rt ≈ 0,01 ÷ (8 × 0,8) = 0,01 ÷ 6,4 = 0,00156 mm, soit 1,56 µm.
- 3.Ra ≈ 0,01 ÷ (32 × 0,8) = 0,01 ÷ 25,6 = 0,00039 mm, soit 0,39 µm.
- 4.Avec f = 0,2 : 0,04 ÷ 25,6 = 0,00156 mm, soit Ra ≈ 1,56 µm. Quatre fois plus, pour une avance seulement doublée.
Deux leçons en sortent. L'avance est au carré : c'est le réglage qui pèse le plus sur la rugosité. Le rayon est au dénominateur : un bec deux fois plus grand divise la rugosité théorique par deux. Mais un grand rayon appuie plus fort sur la pièce et favorise les vibrations, surtout sur une pièce fine ou longue. Certains fabricants proposent aussi des plaquettes dites « wiper », à arête de planage, qui permettent d'augmenter l'avance à rugosité égale : leur emploi suit les données du fabricant.
3. Ce que la réalité ajoute
La formule donne le meilleur cas : un outil neuf, parfaitement rigide, qui coupe net. La rugosité mesurée est presque toujours plus forte. Voici ce qui s'ajoute.
Les vibrations
L'arête rapportée
L'usure
La lubrification
La matière
Les copeaux
4. En fraisage : avance par dent, concordance, planéité
En fraisage, c'est l'avance par dent fz qui joue le rôle de f : chaque dent laisse sa trace, et plus fz est grande, plus les crêtes sont hautes. Si la fraise a du faux-rond (une dent qui dépasse un peu les autres, par un mauvais serrage ou un cône sale), c'est cette dent qui marque, une fois par tour : la surface devient plus rugueuse que prévu.
Le mode de travail compte aussi. En concordance, la dent attaque à épaisseur maximale et sort à épaisseur nulle : elle ne frotte pas, et la surface est en général meilleure qu'en opposition, sur une machine rigide et sans jeu comme un centre d'usinage à commande numérique.
Ne confondez pas rugosité et planéité. La rugosité est le relief à l'échelle du micron, sur quelques millimètres. La planéité est la forme de toute la face, à l'échelle de la pièce. Une face du SV-40 peut être parfaitement lisse et pourtant bombée : pièce serrée trop fort dans l'étau qui reprend sa forme au desserrage, pièce qui a chauffé, fraise usée d'un côté. Les remèdes ne sont pas les mêmes : le serrage et la chaleur pour la planéité, les conditions de coupe et l'outil pour la rugosité.
5. Régler la finition de l'axe SV-40-02 pour Ra 0,8
Karim prépare la finition du Ø20 g6 en C35. Il part de la formule, et il se garde une marge pour tout ce que la réalité ajoute.
- 1.Plaquette de finition, rayon de bec r = 0,8 mm, nuance et brise-copeaux adaptés à la finition de l'acier.
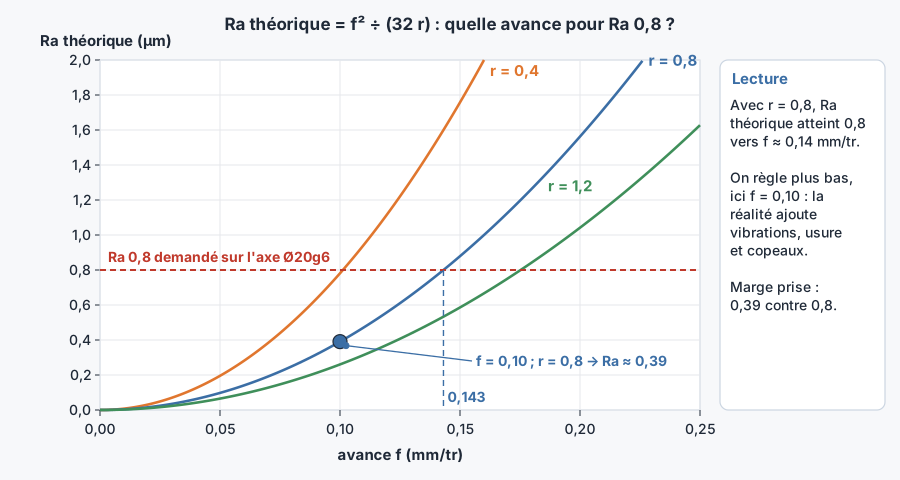
- 2.Avance limite : Ra théorique = 0,8 µm pour f² = 0,0008 × 32 × 0,8 = 0,02048, soit f ≈ 0,143 mm/tr. Au-delà, même la théorie ne passe pas.
- 3.Avance choisie : f = 0,1 mm/tr, qui donne Ra théorique ≈ 0,39 µm, deux fois moins que la limite. La marge absorbe l'usure et les petites vibrations.
- 4.Vitesse de coupe : celle du fabricant pour cette nuance, par exemple Vc = 200 m/min. Pour Ø20 : N = 1000 × 200 ÷ (π × 20) ≈ 3 183 tr/min. Au tour, on programme souvent la vitesse de coupe constante, avec une limite de fréquence de rotation.
- 5.Temps de passe : Vf = 0,1 × 3 183 ≈ 318 mm/min ; sur 90 mm, la finition dure 90 ÷ 318 ≈ 0,28 min, environ 17 secondes.
- 6.Arrosage dirigé sur la zone de coupe, et contrôle de la première pièce au rugosimètre.
6. Contrôler l'état de surface
Le contrôle viso-tactile
Le rugosimètre
Pour une mesure juste : surface propre et sèche, sans copeau ni huile ; appareil vérifié sur son étalon de rugosité ; mesure à l'endroit défini par le plan ; deux ou trois mesures à des endroits différents. Notez la valeur sur la fiche de contrôle, comme n'importe quelle cote. Sur l'axe SV-40-02, Sophie mesure 0,52 µm sur la première pièce : conforme, avec une marge confortable.
7. Quand l'état de surface se dégrade
En cours de série, un état de surface qui se dégrade est un signal, au même titre qu'une cote qui dérive. On ne relance pas en espérant que « ça passe ». On observe la surface, parce que chaque cause laisse une signature différente.
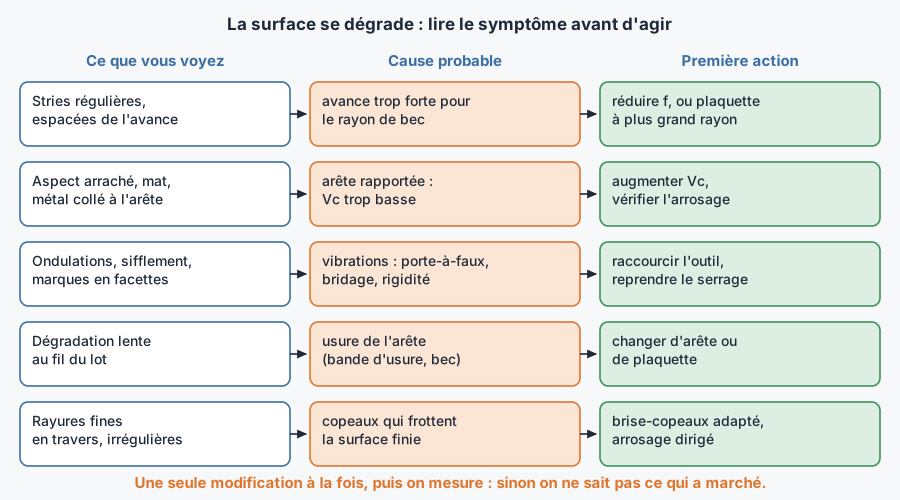
- 1.Arrêter en fin de cycle et isoler les pièces douteuses depuis le dernier contrôle bon.
- 2.Observer la surface et l'arête de la plaquette, à la loupe si possible.
- 3.Agir sur une seule chose : changer d'arête est le plus souvent la première action, et elle est permise à l'opérateur. Modifier une avance ou une vitesse, c'est modifier le programme.
- 4.Mesurer la pièce suivante au rugosimètre, et noter ce qui a été fait.
Le calculateur Rugosité théorique en tournage donne Rt et Ra pour une avance et un rayon de bec, et l’avance maximale pour viser un Ra.
8. Pour aller plus loin
- En tournage, la rugosité théorique vient du bec : Rt ≈ f² ÷ (8 r), Ra ≈ f² ÷ (32 r), en mm, puis × 1 000 pour les µm.
- f = 0,1 et r = 0,8 : Rt ≈ 1,56 µm, Ra ≈ 0,39 µm ; doubler f multiplie la rugosité par quatre.
- La réalité ajoute vibrations, arête rapportée, usure, arrosage, matière et copeaux : on règle avec une marge.
- En fraisage : avance par dent, faux-rond, concordance ; la planéité est une autre affaire que la rugosité.
- Contrôle viso-tactile en cours de série, rugosimètre pour la décision ; une surface qui se dégrade se diagnostique avant d'agir.
Vous êtes élève ? Testez-vous sur ce chapitre
8 questions corrigées, chacune avec son explication. Les trois premières se font tout de suite, sans compte ; la suite, avec une classe abonnée ou un compte personnel.
Faire les 3 premières questionsVotre classe ne l’utilise pas ? Avec un établissement abonné, tout s’ouvre et votre formateur voit où chacun en est. Envoyez-lui ce cours :