Lire une gamme et un contrat de phase
Distinguer gamme, phase et opération, lire toutes les rubriques d'un contrat de phase (croquis, mise en position, cotes fabriquées, opérations, outils, conditions de coupe, contrôles), le relier à la fiche suiveuse, et savoir ce que l'on vérifie avant de signer.
1. Du bureau des méthodes au poste
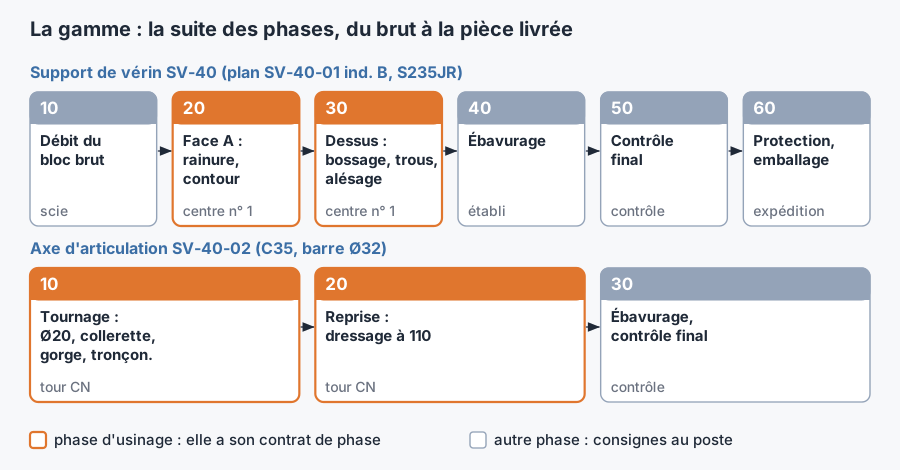
Le plan dit ce que doit être la pièce finie. Il ne dit pas comment la faire. Entre les deux, le bureau des méthodes décide dans quel ordre usiner, sur quelles machines, avec quels montages et quels outils. Il l'écrit dans deux documents : la gamme, qui donne la suite des étapes, et, pour chaque étape d'usinage, un contrat de phase, qui décrit précisément le travail au poste. C'est ce second document que vous aurez sous les yeux à la machine.
2. Gamme, phase, opération
La gamme
La phase
L'opération
3. Ce que contient un contrat de phase
Pourquoi « contrat » ? Parce que le document engage les deux côtés : si l'atelier respecte ce qui est écrit (le brut, le montage, les outils, les conditions), les méthodes garantissent que la pièce sortira conforme. Si l'on change quelque chose de son propre chef, le contrat ne tient plus. Les présentations varient d'une entreprise à l'autre ; on y retrouve toujours les mêmes rubriques.
L'en-tête
Le croquis
Mise en position et serrage
L'origine
Les cotes fabriquées
Les opérations
4. Cote du plan, cote fabriquée
Le plan cote la pièce selon sa fonction. Le contrat de phase cote ce que l'on peut mesurer et obtenir depuis les appuis de la phase. Quand les deux ne partent pas de la même surface, les méthodes calculent une cote fabriquée (Cf), souvent avec une tolérance plus serrée que celle du plan.
Exemple sur le SV-40. Le plan donne une plaque de 15 et des lamages de 11 de profondeur, mesurés depuis le dessus de la plaque, tous deux à ±0,2 (tolérance générale ISO 2768-m). Mais en phase 30, la pièce repose sur sa face A : la machine situe tout depuis A. Le contrat de phase demande donc le dessus de la plaque à 15 ±0,1 depuis A et le fond des lamages à 4 ±0,1 depuis A. Dans le pire des cas, la profondeur du lamage vaudra 15,1 − 3,9 = 11,2 ou 14,9 − 4,1 = 10,8 : on reste dans les 11 ±0,2 du plan. Avec ±0,2 sur chacune, on aurait pu sortir à 11,4.
Une cote fabriquée plus serrée n'est pas une erreur
5. Exemple complet : le SV-40, phase 30
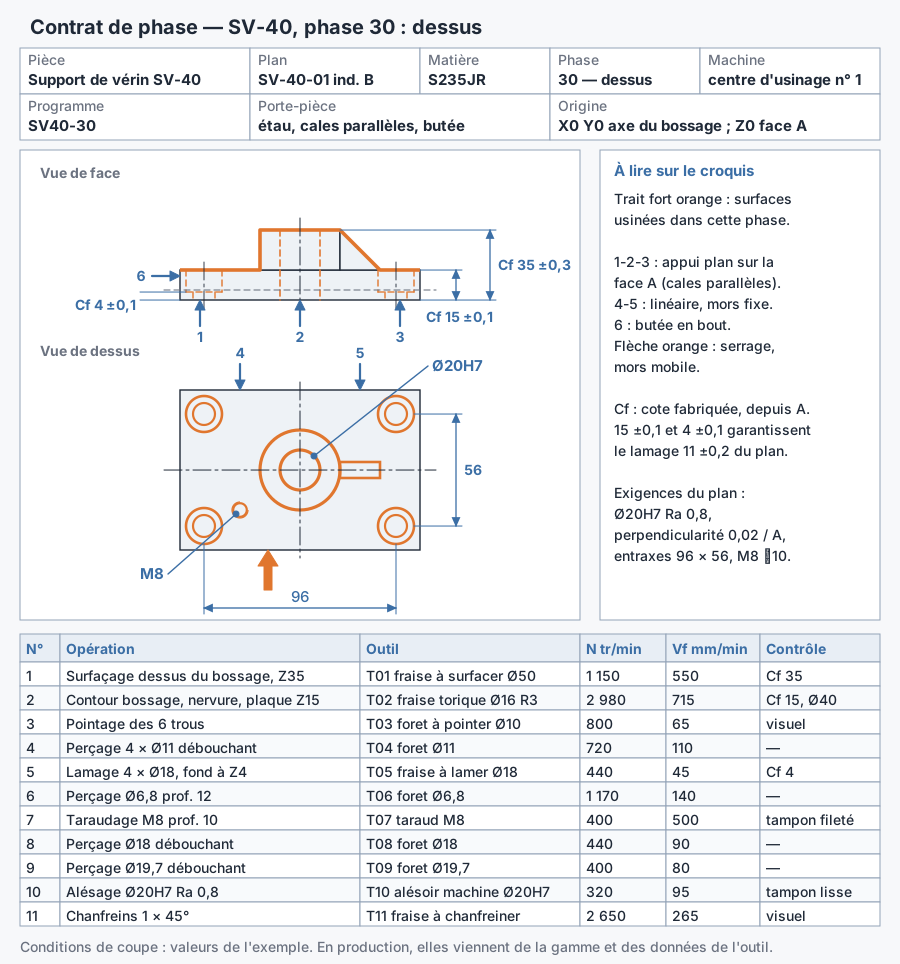
- 1.L'en-tête : SV-40, plan SV-40-01 indice B, S235JR, phase 30, centre n° 1, programme SV40-30. Vous comparez avec l'OF, le plan et le programme chargé dans la machine.
- 2.Le croquis : la pièce est retournée, face A en bas sur les cales (1-2-3), flanc arrière contre le mors fixe (4-5), bout gauche contre la butée (6), serrage par le mors mobile. En orange, tout le dessus : bossage, nervure, plaque, trous, alésage.
- 3.L'origine : X0 Y0 sur l'axe du bossage, Z0 sur la face A. Le dessus du bossage sera donc à Z35, le dessus de plaque à Z15, le fond des lamages à Z4.
- 4.Les opérations : onze, dans l'ordre. On surface, on contourne, puis on pointe avant de percer pour que les forets ne dévient pas. L'alésage Ø20H7 se prépare en deux perçages, Ø18 puis Ø19,7, et se finit à l'alésoir machine, qui n'enlève que les 0,3 mm restants. Pour le taraudage M8, l'avance vaut exactement le pas multiplié par la fréquence de rotation : 1,25 × 400 = 500 mm/min.
- 5.Les contrôles : les cotes fabriquées au pied à coulisse ou à la jauge de profondeur, le M8 au tampon fileté, le Ø20H7 au tampon lisse. La perpendicularité 0,02 / A se contrôle au poste de contrôle, selon la fiche de contrôle.
Les conditions de coupe du tableau sont celles de l'exemple. Dans la réalité, elles viennent des méthodes, qui s'appuient sur les données du fabricant d'outils et sur les essais faits à la mise au point. Vous pouvez agir sur le potentiomètre d'avance pour le premier passage, mais une modification durable des conditions passe par le régleur et les méthodes, et s'écrit.
6. Exemple complet : l'axe SV-40-02, phase 10
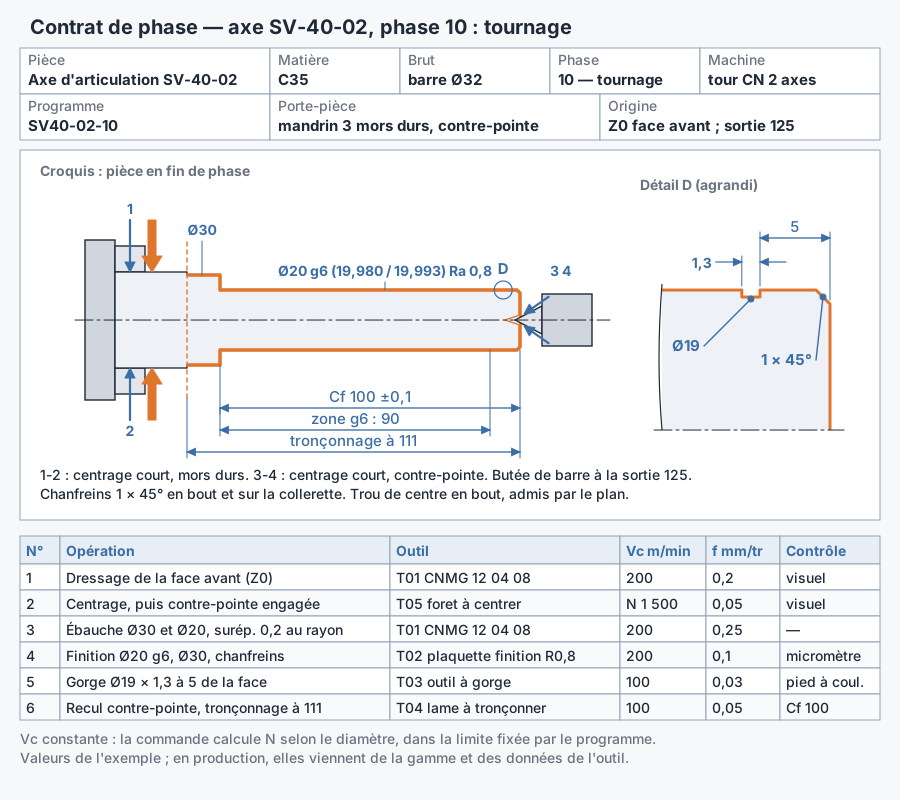
Plusieurs choses se lisent sur ce contrat. La barre sort de 125 mm, réglés à la butée avant serrage. L'origine Z0 est sur la face avant, dressée en première opération. La contre-pointe n'est engagée qu'après le centrage (opération 2) et reculée avant le tronçonnage (opération 6). Le Ø20 g6 est tenu sur les 90 mm côté collerette ; les 10 derniers millimètres portent la gorge, trop petite à l'échelle du croquis, d'où le détail D agrandi.
Remarquez la cote fabriquée Cf 100 ±0,1, entre la face avant et l'épaulement de la collerette. Le plan demande une longueur totale de 110, à ±0,3 en tolérance générale. Elle ne sera obtenue qu'en phase 20, en dressant l'autre face de la collerette à 10 ±0,2 de l'épaulement. 100 ±0,1 plus 10 ±0,2 donnent 110 ±0,3 : juste ce qu'il faut. Le tronçonnage à 111 laisse 1 mm pour ce dressage.
7. Le lien avec la fiche suiveuse
La gamme, les contrats de phase et la fiche suiveuse parlent avec les mêmes numéros. La phase 30 de la gamme est la phase 30 du contrat, et c'est sur la ligne 30 de la fiche suiveuse que vous notez, en fin de phase, le nombre de pièces bonnes, les rebuts, la date et votre visa. Les corrections d'usure, les incidents et les pièces isolées pendant la phase s'y notent aussi, ou sur le support prévu par le poste. Si un contrat de phase porte un numéro qui n'existe pas dans la gamme, ou un indice de plan différent, quelque chose ne va pas : on s'arrête et on demande.
8. Ce que vous vérifiez, ce que vous signez
- 1.Avant de commencer : même référence et même indice sur l'OF, le plan, la gamme, le contrat de phase et le programme. Brut conforme : matière, dimensions, numéro de coulée reporté sur la fiche suiveuse.
- 2.Au montage : porte-pièce, appuis, butée et serrage conformes au croquis. Outils présents, à la bonne place, avec les bons correcteurs. Origine prise là où le contrat l'indique.
- 3.À la première pièce : contrôle de toutes les cotes du contrat de phase, puis validation selon la règle du poste (par vous, le régleur ou la contrôleuse). On ne lance pas la série sur une première pièce douteuse.
- 4.Pendant la série : les contrôles aux fréquences prévues, notés au fur et à mesure.
- 5.En fin de phase : quantités bonnes et rebutées, date, visa sur la fiche suiveuse ; pièces douteuses isolées et signalées.
Chez Méca-Garonne, un lundi, Lucas prépare la phase 30 du SV-40. Le contrat de phase affiché au poste porte l'indice A, le plan de l'OF l'indice B : à l'indice A, le taraudage M8 était sur le bossage. Lucas ne lance rien et prévient Nadia. Le bon contrat, à l'indice B, était resté au bureau des méthodes. Une vérification de deux minutes, un lot de cinquante pièces sauvé.
9. Pour aller plus loin
- Gamme = suite des phases ; phase = un poste, un montage ; opération = une étape, souvent un outil.
- Contrat de phase : en-tête, croquis en position machine, surfaces de la phase en trait fort, mise en position et serrage, origine, cotes fabriquées, opérations, outils, conditions de coupe, contrôles.
- Une cote fabriquée part des appuis de la phase ; elle peut être plus serrée que le plan, et on l'applique.
- Mêmes numéros de phase dans la gamme, le contrat et la fiche suiveuse ; même indice partout.
- Signer, c'est attester : on ne signe que ce que l'on a fait et vérifié.
Vous êtes élève ? Testez-vous sur ce chapitre
8 questions corrigées, chacune avec son explication. Les trois premières se font tout de suite, sans compte ; la suite, avec une classe abonnée ou un compte personnel.
Faire les 3 premières questionsVotre classe ne l’utilise pas ? Avec un établissement abonné, tout s’ouvre et votre formateur voit où chacun en est. Envoyez-lui ce cours :