Mise en position et bridage
Expliquer les six degrés de liberté d'une pièce et la mise en position isostatique, lire les symboles de mise en position et de serrage d'un contrat de phase, et monter une pièce correctement à l'étau, au mandrin, entre mandrin et contre-pointe ou sous brides, en limitant porte-à-faux et vibrations.
1. Placer, puis tenir
Avant d'usiner, il faut faire deux choses différentes. La mise en position place la pièce toujours au même endroit par rapport à la machine, grâce à des appuis : cales, mors, butées. Le maintien en position, ou serrage, l'empêche ensuite de bouger sous l'effort de coupe. Ce sont deux fonctions distinctes : une pièce bien serrée mais mal posée est fausse ; une pièce bien posée mais mal serrée bouge, ou part.
2. Les six degrés de liberté
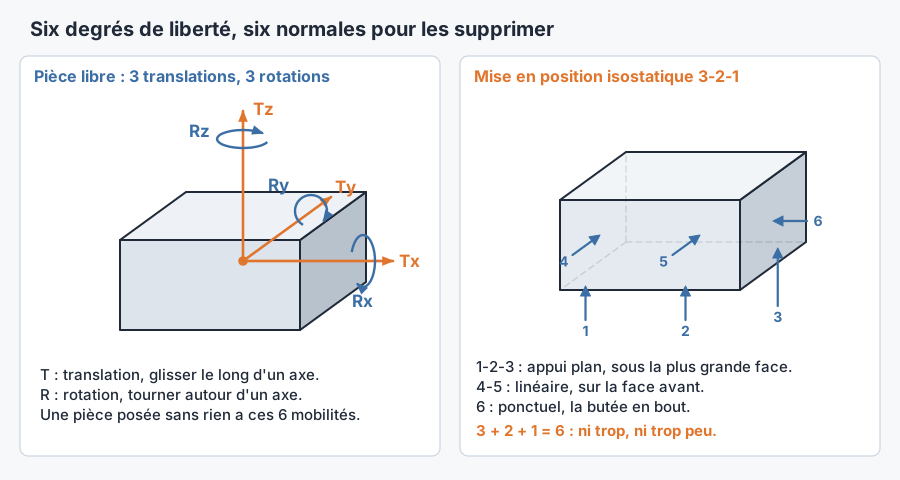
Une pièce posée sur un établi peut bouger de six façons indépendantes : glisser selon X, selon Y, selon Z, et tourner autour de chacun de ces trois axes. On appelle ces mobilités les degrés de liberté : trois translations (Tx, Ty, Tz) et trois rotations (Rx, Ry, Rz). Mettre une pièce en position, c'est supprimer les degrés de liberté qui gênent l'usinage, chacun une seule fois.
3. L'isostatisme : 3, 2, 1
Une mise en position est dite isostatique quand chaque degré de liberté est supprimé par un seul point d'appui, ni plus, ni moins. Pour une pièce prismatique comme le SV-40, la répartition classique est 3 + 2 + 1.
Appui plan : 3
Linéaire : 2
Ponctuel : 1
Trop ou trop peu
Pour une pièce de révolution, on raisonne autrement. Un centrage long, quand la pièce est tenue sur une grande longueur, supprime quatre degrés de liberté : deux translations et deux rotations. Un centrage court, sur une faible longueur, n'en supprime que deux. Une butée ou un appui sur une face complète. Au tour, la rotation autour de l'axe n'a pas besoin d'être supprimée : c'est justement le mouvement de coupe.
4. Les symboles du contrat de phase
Sur le croquis d'un contrat de phase, le bureau des méthodes dessine la pièce dans sa position sur la machine et y ajoute des symboles. Il en existe plusieurs variantes selon les normes et les entreprises ; la légende de votre document fait foi. Les principes, eux, sont partout les mêmes.
La normale de mise en position
Le symbole de serrage
Les surfaces usinées
Des symboles plus précis
5. À l'étau
L'étau de fraisage a un mors fixe, solidaire du corps et aligné sur la machine, et un mors mobile qui serre. Le mors fixe est la référence : c'est contre lui que la pièce se met en position. La pièce repose sur des cales parallèles, deux barres rectifiées de même hauteur qui la surélèvent pour que l'outil ne touche pas l'étau.
- 1.Nettoyer le fond de l'étau, les mors et les cales. Un copeau sous une cale, c'est une pièce qui penche.
- 2.Poser les cales contre les mors, puis la pièce dessus, sa face de référence contre le mors fixe, son bout contre la butée si le contrat de phase en prévoit une.
- 3.Serrer légèrement, puis frapper le dessus de la pièce au maillet (à tête plastique ou cuivre, jamais un marteau en acier) pour la plaquer sur les cales.
- 4.Vérifier que les cales ne glissent plus sous les doigts : si une cale bouge, la pièce ne porte pas dessus. Recommencer.
- 5.Serrer définitivement à la main, avec la manivelle prévue, sans rallonge : un serrage excessif déforme la pièce et l'étau.
6. Au mandrin trois mors
Le mandrin trois mors du tour est autocentreur : ses trois mors se déplacent ensemble et centrent la pièce sur l'axe de la broche. Sur un tour à commande numérique, le serrage est en général hydraulique et sa pression se règle.
Mors durs
Mors doux
Pression et vitesse
Longueur de sortie
Quand la pièce est longue par rapport à son diamètre, on la soutient au bout par une contre-pointe, une pointe conique montée sur la poupée mobile qui entre dans un trou de centre percé en bout de pièce. Un repère souvent cité en atelier propose la contre-pointe au-delà d'une sortie d'environ trois fois le diamètre ; c'est un ordre de grandeur, la décision revient à la gamme.
7. Sous brides
Une pièce trop grande pour l'étau se bride directement sur la table. Une bride est une barre d'acier qui appuie sur la pièce, tirée par une tige filetée dont l'écrou est logé dans une rainure en T de la table ; son autre extrémité repose sur une cale de hauteur.
8. Porte-à-faux et vibrations
Le porte-à-faux est la longueur qui dépasse de son appui, pour la pièce comme pour l'outil. Il agit comme un plongeoir : doubler la longueur, c'est multiplier la flexion bien plus que par deux. Les conséquences se voient vite : cote qui varie le long de la pièce, broutement (ces marques régulières accompagnées d'un sifflement), état de surface dégradé, plaquettes écaillées. Avant de toucher aux conditions de coupe, on réduit la sortie de la pièce et de l'outil, on serre au plus près de la zone usinée, on ajoute un appui ou une contre-pointe.
9. Le SV-40 : la face A d'abord
Sur le plan du SV-40, l'alésage Ø20H7 doit être perpendiculaire à la face A à 0,02 près. La façon la plus sûre d'y arriver est d'usiner la face A d'abord, puis de s'appuyer dessus pour usiner l'alésage : la machine garantit alors la perpendicularité entre sa table et sa broche. D'où deux phases à l'étau, à partir d'un bloc brut de 125 × 85 × 40 mm.
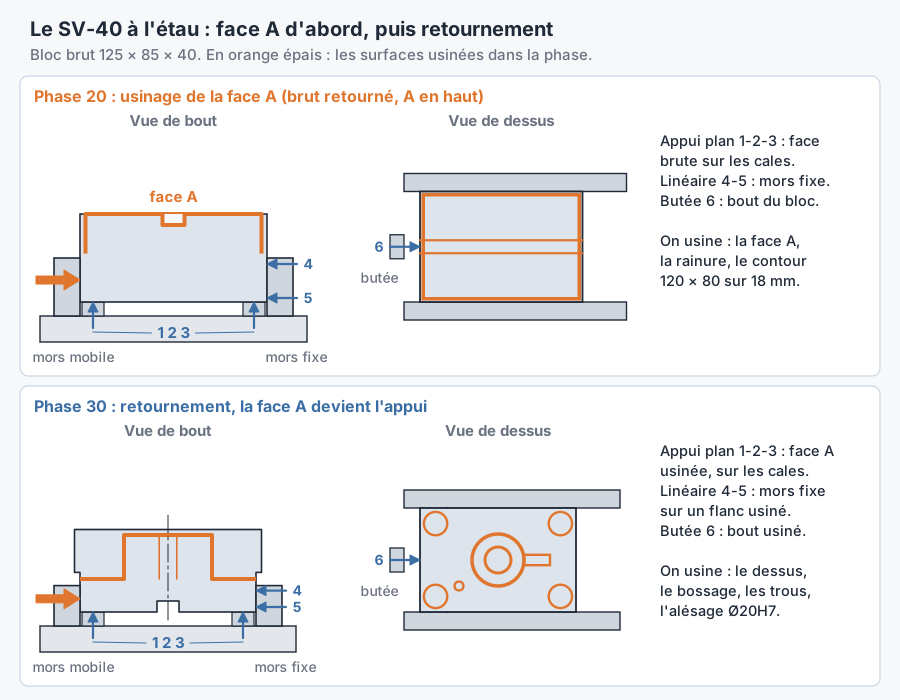
Phase 20, face A
Phase 30, dessus
En phase 30, les cales parallèles passent de part et d'autre de la rainure, jamais dessous. Karim vérifie aussi que les mors ne dépassent pas 15 mm au-dessus des cales : au-delà, la fraise qui descend jusqu'au dessus de la plaque les toucherait.
10. L'axe SV-40-02 : mandrin, contre-pointe, mors doux
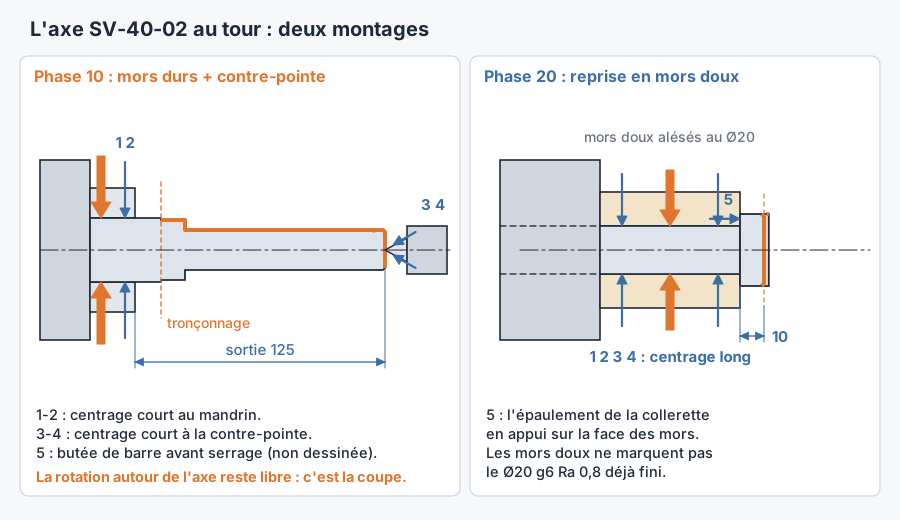
L'axe est tourné dans une barre Ø32 en C35. En phase 10, la barre passe dans la broche et sort de 125 mm, réglés sur une butée avant serrage. Les mors durs la tiennent sur une courte longueur : centrage court. Le Ø20 fait 100 mm de long pour 20 mm de diamètre, trop élancé pour tenir seul : après le dressage de la face avant, on perce un trou de centre et on engage la contre-pointe, second centrage court. On usine alors le Ø20, la collerette Ø30, la gorge et les chanfreins, puis on recule la contre-pointe et on tronçonne.
En phase 20, il reste à dresser l'autre face de la collerette pour obtenir la longueur. On ne peut plus serrer en mors durs sur le Ø20 g6, fini avec un état de surface Ra 0,8 : on monte des mors doux, usinés au Ø20. Ils tiennent la pièce sur une grande longueur (centrage long) et l'épaulement de la collerette vient en appui sur leur face avant (butée 5). La face à dresser se trouve ainsi à une distance connue de l'appui : 10 mm, l'épaisseur de la collerette.
Le trou de centre
11. Pour aller plus loin
- Mise en position (où est la pièce) et serrage (elle ne bouge plus) sont deux fonctions distinctes.
- Six degrés de liberté ; isostatisme 3-2-1 : appui plan, linéaire, ponctuel. Chaque degré supprimé une seule fois.
- Au contrat de phase : une normale par degré supprimé, une flèche de serrage en face d'un appui, les surfaces de la phase en trait fort.
- Étau : mors fixe = référence, cales propres, coup de maillet, cales bloquées. Mandrin : mors durs sur brut, mors doux sur fini, sortie la plus courte possible, contre-pointe si la pièce est élancée.
- SV-40 : face A usinée d'abord, puis appui sur A pour l'alésage. Axe : mandrin et contre-pointe, puis reprise en mors doux sur l'épaulement.
Vous êtes élève ? Testez-vous sur ce chapitre
8 questions corrigées, chacune avec son explication. Les trois premières se font tout de suite, sans compte ; la suite, avec une classe abonnée ou un compte personnel.
Faire les 3 premières questionsVotre classe ne l’utilise pas ? Avec un établissement abonné, tout s’ouvre et votre formateur voit où chacun en est. Envoyez-lui ce cours :