Surveiller la série et corriger les dérives
Appliquer l'autocontrôle à la fréquence prévue, viser le milieu de la tolérance, tenir et lire une carte de contrôle, reconnaître la cause d'une dérive, corriger dans le bon sens avec le correcteur d'usure ou changer l'arête, et tracer chaque correction.
1. Une série ne reste jamais réglée
La première pièce est validée, la série démarre. À partir de là, les cotes bougent : l'arête de l'outil s'use, la broche et la pièce chauffent, un copeau se glisse sous un appui. Le plus souvent, le mouvement est lent et va toujours dans le même sens : c'est une dérive. Votre travail pendant la série est de la voir avant qu'elle ne sorte de la tolérance, puis de la corriger ou d'en supprimer la cause.
L'outil de base est l'autocontrôle : vous contrôlez vous-même vos pièces, avec les instruments et à la fréquence écrits sur la fiche de contrôle, vous notez les valeurs, et vous déclarez la conformité des caractéristiques qui vous sont confiées. La fréquence n'est pas un choix personnel : elle est fixée par la qualité et les méthodes. Sur le SV-40, la fiche demande le Ø20H7 sur la première pièce, puis une pièce sur cinq, et sur la pièce qui suit tout changement d'outil ou toute correction.
La règle qui découle de la fréquence
2. Viser le milieu de la tolérance
Une cote juste à l'intérieur d'une limite est conforme, mais elle ne laisse aucune marge : la prochaine pièce, un peu plus usée ou un peu plus chaude, sortira. Et l'instrument lui-même a une incertitude de quelques microns. On règle donc toujours pour tomber au milieu de la tolérance, là où la marge est la même des deux côtés.
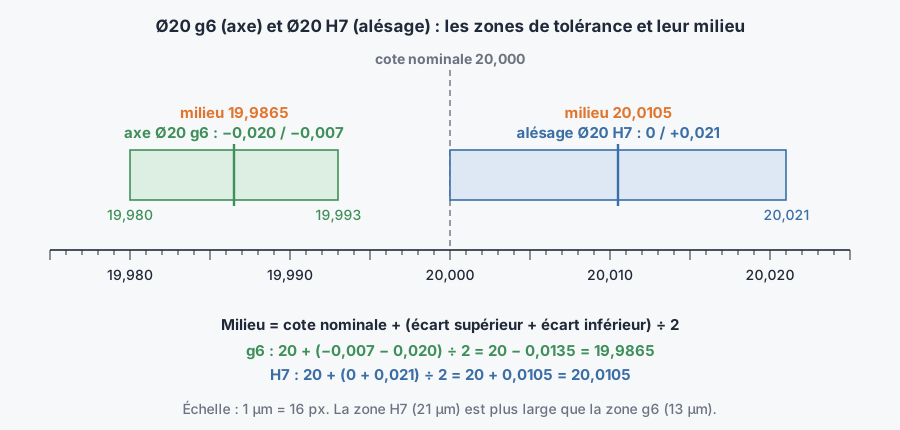
Axe SV-40-02 : Ø20 g6
Cible : 20 + (−0,007 − 0,020) ÷ 2 = 20 − 0,0135 = 19,9865.
Au micromètre au 0,001 : on vise 19,986 ou 19,987.
Support SV-40 : Ø20 H7
Cible : 20 + (0 + 0,021) ÷ 2 = 20 + 0,0105 = 20,0105.
À l'alésomètre au 0,001 : on vise 20,010 ou 20,011.
Remarquez que la cible de l'axe est sous la cote nominale de 20 : un g6 n'atteint jamais 20,000. Régler « à 20 » un arbre g6 donne une pièce non conforme, même si le chiffre paraît juste.
3. La carte de contrôle : voir la tendance
Une mesure isolée dit si la pièce est bonne. Une suite de mesures dit où va le procédé. La carte de contrôle est un graphique simple : en abscisse le numéro de la pièce, en ordonnée la cote mesurée, avec les deux limites de tolérance, la cible et, souvent, deux limites d'alerte placées à l'intérieur de la tolérance. Chaque contrôle ajoute un point. Chez Méca-Garonne, les limites d'alerte du Ø20H7 sont à 20,004 et 20,017.
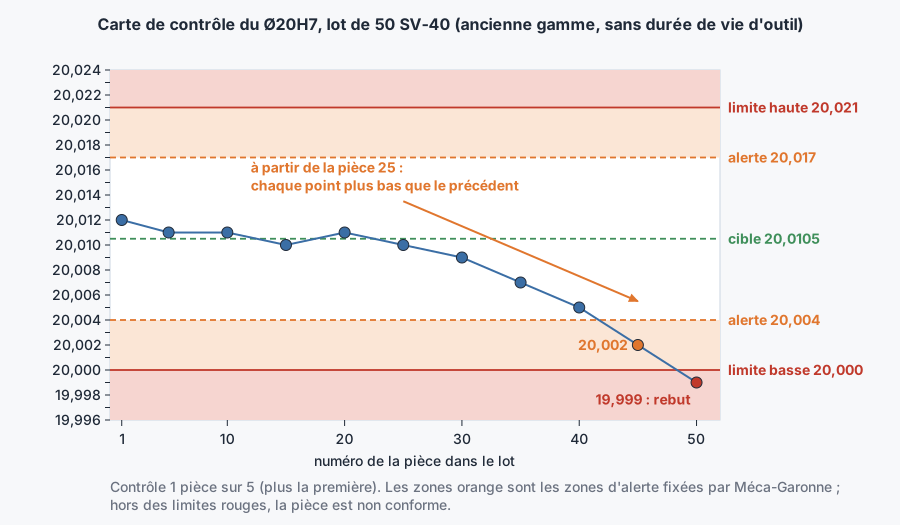
Cette carte reconstitue un lot de SV-40 de l'ancienne gamme, celle qui ne fixait pas de durée de vie à l'alésoir. Jusqu'à la pièce 25, les points restent autour de la cible. Puis chaque point est plus bas que le précédent : 20,009, 20,007, 20,005, 20,002. À la pièce 50, le Ø20 mesure 19,999 : rebut. À l'époque, personne ne traçait la carte : on regardait seulement si la mesure était dans les limites. C'est cette dérive de fin de lot que le groupe de résolution de Méca-Garonne a mise en évidence.
- 1.Reporter chaque mesure au moment du contrôle, avec le numéro de la pièce.
- 2.Un point en zone d'alerte : contrôler la pièce suivante, préparer une correction ou un changement d'outil, prévenir le régleur.
- 3.Plusieurs points de suite qui vont dans le même sens, même au milieu de la tolérance : une dérive est en cours. Chez Méca-Garonne, cinq points qui montent ou qui descendent à la suite imposent d'en chercher la cause.
- 4.Un point hors tolérance : arrêt, isolement des pièces depuis le dernier contrôle bon, information du chef d'équipe.
4. D'où viennent les dérives
L'usure de l'outil
L'échauffement
Le copeau
La bavure
La mesure sur pièce chaude
Distinguez bien les deux formes. Une dérive régulière se corrige, en général par le correcteur d'usure. Un saut brutal, une pièce qui s'écarte soudain des autres, ne se corrige pas au correcteur : on en cherche la cause (copeau, bridage, bavure, outil ébréché), sinon la correction fausse les pièces suivantes.
5. Corriger avec le correcteur d'usure : dans quel sens ?
Le correcteur d'usure est une petite valeur ajoutée au correcteur de géométrie de l'outil (le principe est expliqué dans le chapitre sur les outils et les correcteurs). On ne touche pas à la géométrie en série : on ajuste l'usure. La règle de base : la correction est l'écart entre la cible et la mesure, dans le sens qui ramène la pièce vers la cible.
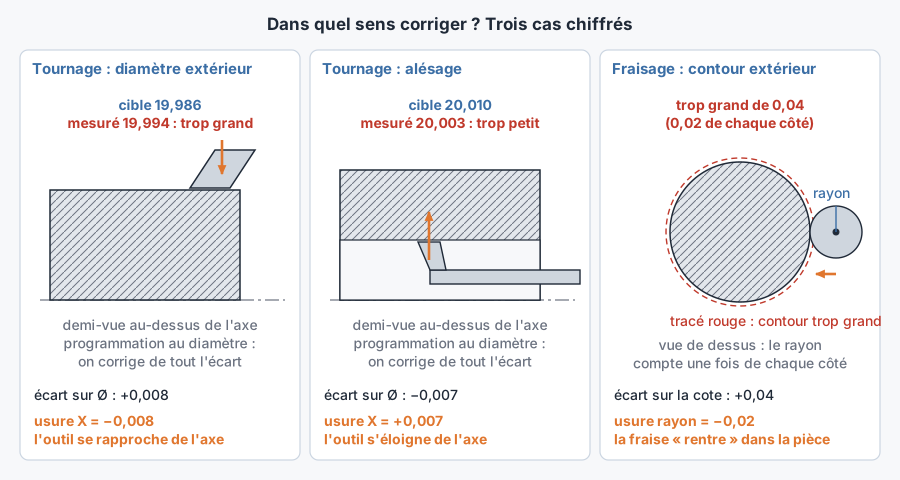
- 1.Diamètre extérieur trop grand. L'axe mesure 19,994 pour une cible de 19,986. Correction = 19,986 − 19,994 = −0,008 sur l'usure X. L'outil se rapproche de l'axe de 0,004 au rayon, le diamètre baisse de 0,008.
- 2.Alésage tourné trop petit. Un Ø20H7 mesure 20,003 pour une cible de 20,010. Correction = 20,010 − 20,003 = +0,007. L'outil s'éloigne de l'axe, l'alésage grossit.
- 3.Si la machine est programmée au rayon, les mêmes écarts se corrigent de moitié : −0,004 et +0,0035.
En fraisage, la correction porte sur le rayon de la fraise, et un rayon agit des deux côtés d'une forme. Un contour extérieur mesuré 0,04 trop grand (par exemple 40,04 pour 40,00) a 0,02 de trop de chaque côté : on diminue l'usure de rayon de 0,02. La trajectoire se rapproche de la pièce et enlève 0,02 de plus sur chaque face. Pour une forme intérieure, poche ou alésage contourné, c'est l'inverse : trop petite de 0,04, on diminue aussi le rayon de 0,02, et la forme s'agrandit.
6. Corriger, ou changer la plaquette ?
Le correcteur d'usure compense le recul de l'arête. Il ne rend pas l'arête neuve. À un moment, il faut changer d'arête (tourner la plaquette) ou de plaquette. Changez plutôt que corriger quand :
L'usure se voit
La surface se dégrade
Le cumul est atteint
La durée de vie est atteinte
L'outil ne se corrige pas
Après un changement d'arête, le correcteur d'usure revient à sa valeur de départ, et la pièce suivante est contrôlée sur toutes les cotes faites par cet outil.
7. Tracer chaque correction
Chaque correction et chaque changement d'outil s'écrivent, sur la fiche de suivi du poste ou dans le cahier prévu : date et heure, numéro de la pièce, outil et correcteur, valeur avant et après, raison (« Ø20 à 20,004, alerte basse »), visa. Cette trace sert à retrouver les pièces concernées si un problème apparaît plus tard, et elle nourrit les analyses : c'est avec les mesures relevées par Karim que le groupe de résolution a fixé la durée de vie de l'alésoir du SV-40.
Depuis, la gamme impose de changer l'alésoir à un nombre de pièces fixé par les méthodes, avec une marge. Lucas tient la carte de contrôle du Ø20H7 à chaque lot. Le jour où les points se remettront à descendre avant le changement prévu, la carte le montrera, et la durée de vie sera revue.
Pour vérifier un calcul de correction, le calculateur Correction d’usure part de la tolérance et de la cote mesurée, vise le milieu de la tolérance et vous alerte si la pièce est hors tolérance ou si la correction est trop grande pour être de l’usure.
8. Pour aller plus loin
- Autocontrôle à la fréquence de la fiche ; une pièce mauvaise rend suspectes toutes celles faites depuis le dernier contrôle bon.
- Viser le milieu : Ø20 g6 → 19,9865 ; Ø20 H7 → 20,0105.
- La carte de contrôle montre la tendance avant la sortie de tolérance ; une dérive se corrige, un saut s'explique.
- Tournage au diamètre : correction = cible − mesure ; fraisage : l'écart sur une cote se corrige de moitié sur le rayon. Convention à vérifier sur la machine.
- Arête usée, surface dégradée, cumul ou durée de vie atteints : on change l'arête. Chaque correction est tracée.
Vous êtes élève ? Testez-vous sur ce chapitre
8 questions corrigées, chacune avec son explication. Les trois premières se font tout de suite, sans compte ; la suite, avec une classe abonnée ou un compte personnel.
Faire les 3 premières questionsVotre classe ne l’utilise pas ? Avec un établissement abonné, tout s’ouvre et votre formateur voit où chacun en est. Envoyez-lui ce cours :