Organiser l'activité de maintenance
Préparer une intervention complète, classer les demandes par priorité selon la criticité, planifier le préventif sur l'année et suivre l'avancement des travaux jusqu'à leur clôture.
1. De la demande à l'ordre de travail
Une intervention de maintenance ne commence pas quand le technicien ouvre sa caisse à outils. Elle commence par un signalement et se termine par un compte rendu. Entre les deux, quelqu'un doit décider si la demande est justifiée, quand elle sera traitée, par qui, avec quoi et en combien de temps. C'est ce travail d'organisation que l'on appelle souvent la fonction méthodes et ordonnancement de la maintenance. Dans une petite entreprise, c'est le même technicien qui s'en charge ; dans une grande, un préparateur et un ordonnanceur y consacrent leur journée.
Demande d'intervention (DI)
Validation
Ordre de travail (OT)
Le préventif suit le même chemin, sans DI : c'est le plan de maintenance qui génère l'ordre de travail à échéance. Le vocabulaire des documents et la façon dont un logiciel les enchaîne sont traités dans le chapitre GMAO et indicateurs : relisez-le si ces termes ne vous sont pas familiers.
2. Préparer une intervention
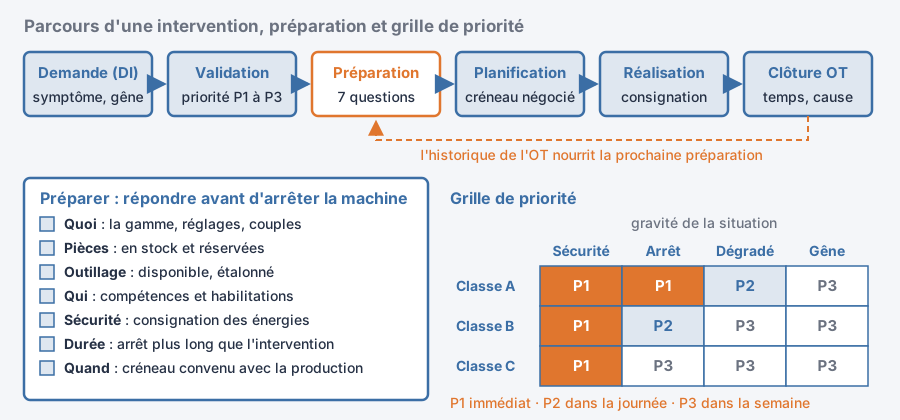
Une intervention mal préparée se reconnaît vite : le technicien arrive, découvre qu'il manque un joint, repart au magasin, attend la clé dynamométrique empruntée par l'équipe de nuit, puis s'aperçoit qu'il faut un collègue habilité pour la consignation électrique. La machine est arrêtée pendant tout ce temps. Préparer, c'est répondre à l'avance à sept questions.
- 1Quoi faire ? Rédigez ou retrouvez la gamme : la suite ordonnée des opérations, avec les valeurs de réglage, les couples de serrage et les points de contrôle. Pour un préventif, elle existe déjà ; pour un correctif, reprenez l'historique de l'équipement et la documentation constructeur.
- 2Avec quelles pièces ? Listez les pièces de rechange et consommables (joints, filtres, huile, visserie), vérifiez leur disponibilité en magasin et réservez-les. Une pièce absente peut imposer un délai d'approvisionnement de plusieurs semaines : l'intervention se planifie alors après réception.
- 3Avec quel outillage ? Outillage courant, mais surtout outillage spécial : extracteur, clé dynamométrique étalonnée, appareil de levage, instrument de mesure. Vérifiez qu'il est disponible et, pour un instrument, que son étalonnage est valide.
- 4Par qui ? Identifiez les compétences nécessaires (mécanique, électricité, automatisme, hydraulique) et les habilitations. Le Code du travail (article R4544-9) réserve les opérations sur les installations électriques ou dans leur voisinage aux travailleurs habilités ; c'est l'employeur qui délivre l'habilitation, dans les limites des tâches confiées. D'autres autorisations internes peuvent s'ajouter : conduite d'un pont roulant, travail en hauteur, permis de feu.
- 5En sécurité comment ? Prévoyez la consignation des énergies (électrique, pneumatique, hydraulique, mécanique), les équipements de protection et, si une entreprise extérieure intervient, les documents de prévention qui l'accompagnent.
- 6Combien de temps ? Estimez la durée d'intervention et la durée d'arrêt de l'équipement, qui est plus longue : il faut ajouter la mise à l'arrêt, la consignation, la déconsignation, les essais et la remise en production.
- 7Quand ? Convenez du créneau avec la production : pendant un changement de série, un arrêt de fin de semaine, une période creuse. Une intervention qui arrête une machine goulot se négocie, elle ne s'impose pas.
3. Ordonnancer : quelle intervention passe en premier ?
Le service reçoit toujours plus de demandes qu'il ne peut en traiter le jour même. Il faut donc les classer, et les classer selon une règle connue de tous, sinon c'est celui qui crie le plus fort qui passe devant. La règle croise deux informations : la criticité de l'équipement (que se passe-t-il pour l'entreprise s'il s'arrête ?) et la gravité de la situation signalée (risque pour les personnes, arrêt, marche dégradée, simple gêne).
Exemple dans une entreprise fictive
Les classes A, B et C se décident une fois pour toutes, à froid, avec la production. Pour aller plus loin, une analyse des modes de défaillance (AMDEC) calcule une criticité chiffrée à partir de la gravité, de la fréquence et de la détectabilité de chaque défaillance ; la grille simple ci-dessus suffit pour ordonnancer au quotidien.
4. Planifier le préventif sur l'année
Le correctif ne se prévoit pas, le préventif si. Le planifier sur douze mois permet de lisser la charge de l'équipe et de caler les gros travaux sur les arrêts programmés de l'usine. La démarche tient en quatre temps.
- 1Recenser toutes les gammes préventives du parc, avec leur périodicité (hebdomadaire, mensuelle, toutes les 500 h, annuelle) et leur durée.
- 2Calculer la charge semaine par semaine : somme des heures de préventif prévues. Comparez-la à la capacité de l'équipe (heures de présence moins formations, congés et réunions).
- 3Réserver une part pour le correctif. Si l'historique montre que le correctif consomme un tiers du temps, ne planifiez pas le préventif à 100 % de la capacité : le premier incident ferait glisser tout le planning.
- 4Placer les gros travaux (révision d'une broche, remplacement de glissières, vidange d'une centrale hydraulique) sur les arrêts d'été ou de fin d'année, en réservant pièces et entreprises extérieures plusieurs semaines à l'avance.
Calcul de charge
Le résultat se présente souvent sous forme de diagramme de Gantt ou de tableau annuel : une ligne par équipement, une colonne par semaine, une case colorée par intervention. On y lit d'un coup d'œil les semaines surchargées et les trous.
5. Suivre l'avancement et clôturer
Un ordre de travail passe par des états : demandé, validé, préparé, planifié, en cours, en attente (de pièce, d'un intervenant, d'un créneau), terminé, clôturé. Suivre l'avancement, c'est savoir chaque matin combien d'OT sont dans chaque état, et surtout pourquoi certains restent en attente. Un OT en attente de pièce depuis trois semaines est un problème d'approvisionnement, pas de technicien.
La clôture n'est pas une formalité : c'est le moment où l'intervenant renseigne le temps réellement passé, les pièces consommées, la cause trouvée et l'état de l'équipement rendu à la production. C'est ce que la GMAO enregistre, et c'est la matière première des indicateurs (MTBF, MTTR, disponibilité) étudiés dans le chapitre GMAO. Comparez aussi le temps réel au temps prévu : un écart régulier signale une gamme à corriger ou une préparation incomplète.
6. En productique : maintenir ses moyens de production et ses outillages
Le technicien de réalisation n'est pas technicien de maintenance, mais il assure lui-même une partie de l'entretien de son poste. Cette maintenance de premier niveau suit les mêmes règles d'organisation, à l'échelle du poste de travail.
Machine-outil
Outils coupants
Outillages et montages
Planning partagé
Tout ce qui dépasse le premier niveau (réglage de la géométrie machine, intervention sur l'armoire électrique, réparation d'une broche) se signale par une DI précise au service maintenance. Savoir décrire le symptôme, le moment où il apparaît et la gêne qu'il cause fait gagner beaucoup de temps à celui qui préparera l'intervention.
En images
Pour aller plus loin
- Parcours d'une intervention : DI, validation et priorité, préparation, planification, réalisation, clôture.
- Préparer = gamme, pièces, outillage, compétences et habilitations, sécurité, durée d'arrêt, créneau.
- Priorité = criticité de l'équipement croisée avec la gravité de la situation ; la sécurité passe toujours en premier.
- Planifier le préventif : charge comparée à la capacité, en réservant une part pour le correctif.
- Un OT se clôture avec temps réel, pièces, cause et état de retour : c'est la mémoire du service.
Vous êtes élève ? Testez-vous sur ce chapitre
6 questions corrigées, chacune avec son explication. Les trois premières se font tout de suite, sans compte ; la suite, avec une classe abonnée ou un compte personnel.
Faire les 3 premières questionsVotre classe ne l’utilise pas ? Avec un établissement abonné, tout s’ouvre et votre formateur voit où chacun en est. Envoyez-lui ce cours :