Les grandes familles de procédés de fabrication
Distinguer les quatre grandes familles de procédés (enlèvement de matière, déformation, fusion, assemblage), reconnaître sur une pièce les indices du procédé qui l'a fabriquée, et comprendre ce que ce procédé change pour votre travail au poste.
1. Une même forme, plusieurs façons de la faire
Une équerre en acier peut être taillée dans un bloc, pliée dans une tôle, coulée dans un moule ou faite de deux plats soudés. Vue de loin, le résultat se ressemble. En réalité, les quatre pièces n'ont ni la même résistance, ni le même prix, ni les mêmes défauts possibles. Un procédé de fabrication est la méthode employée pour donner à la matière sa forme finale. On les range en quatre grandes familles : enlever de la matière, déformer la matière, fondre la matière, assembler des pièces.
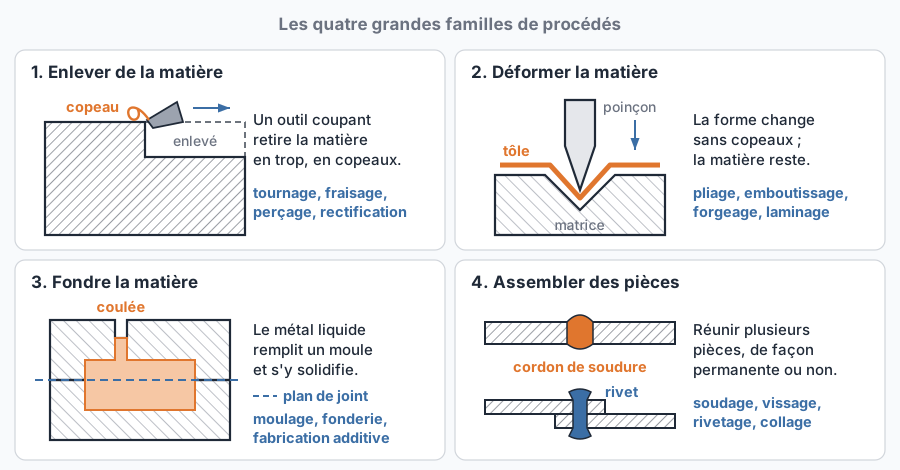
Chez Méca-Garonne, trois familles se côtoient dans l'atelier : les tours et les centres d'usinage enlèvent de la matière, la presse plieuse déforme des tôles, le poste de soudure assemble. La fusion ne se fait pas sur place : les pièces moulées arrivent brutes de chez un fondeur, et l'atelier usine seulement les surfaces qui doivent être précises.
2. Enlever de la matière : l'usinage
L'usinage part d'un brut (barre, bloc, plaque ou pièce moulée) plus gros que la pièce finie. Un outil coupant, plus dur que la pièce, retire la matière en trop sous forme de copeaux. C'est le métier principal de Méca-Garonne. L'usinage donne des cotes précises et de beaux états de surface. En contrepartie, une partie de la matière finit dans le bac à copeaux, et chaque pièce occupe la machine un certain temps.
Tournage
Fraisage
Perçage
Rectification
La commande numérique en deux phrases
3. Déformer la matière sans l'enlever
La déformation plastique change la forme d'une pièce en la pliant, en l'étirant ou en l'écrasant, sans produire de copeaux. Le métal est poussé au-delà de sa limite d'élasticité : il garde sa nouvelle forme. Il revient toutefois un peu en arrière quand l'effort cesse ; ce léger recul s'appelle le retour élastique, et le régleur en tient compte en pliant un peu plus que l'angle voulu.
Pliage
Emboutissage
Forgeage
Laminage
À la presse plieuse de Méca-Garonne, Karim, le régleur, plie des pattes de fixation en tôle de 3 mm pour un client d'agroéquipement. Il plie une première pièce, contrôle l'angle et la longueur des ailes, corrige son réglage si besoin, et seulement ensuite lance la série. L'opératrice qui prend la suite contrôle l'angle à la fréquence prévue par la fiche de contrôle : une tôle un peu plus épaisse ou un peu plus dure que la précédente suffit à faire varier l'angle.
4. Fondre la matière : moulage et fabrication additive
Le moulage consiste à verser du métal liquide dans une empreinte, le moule, où il refroidit et se solidifie. L'usine spécialisée s'appelle une fonderie. D'un seul coup, on obtient des formes complexes avec des cavités intérieures : corps de pompe, carters, blocs moteurs. Les surfaces restent brutes et un peu rugueuses ; seules les surfaces fonctionnelles sont ensuite usinées.
La fabrication additive métal construit la pièce couche par couche, par exemple en fondant localement une poudre métallique avec un laser. Elle autorise des formes impossibles autrement, comme des canaux internes ou des pièces allégées. L'aéronautique l'emploie pour certaines pièces, mais le procédé reste lent et coûteux ; les pièces sont presque toujours reprises en usinage puis contrôlées de près.
5. Assembler des pièces
Beaucoup de produits sont faits de plusieurs pièces. L'assemblage les réunit. Deux questions se posent à chaque fois : l'assemblage est-il démontable ou permanent ? Et comment fait-il passer les efforts d'une pièce à l'autre ?
Soudage
Vissage
Rivetage
Collage
6. Reconnaître le procédé sur une pièce
Une pièce garde la mémoire de sa fabrication. En la regardant sous une bonne lumière, et en passant le doigt dessus, vous pouvez souvent dire comment elle a été faite. Deux mots sont utiles pour les pièces moulées : le plan de joint est la ligne où les deux moitiés du moule se rejoignaient, et la dépouille est la légère inclinaison des faces qui permet de sortir la pièce du moule.
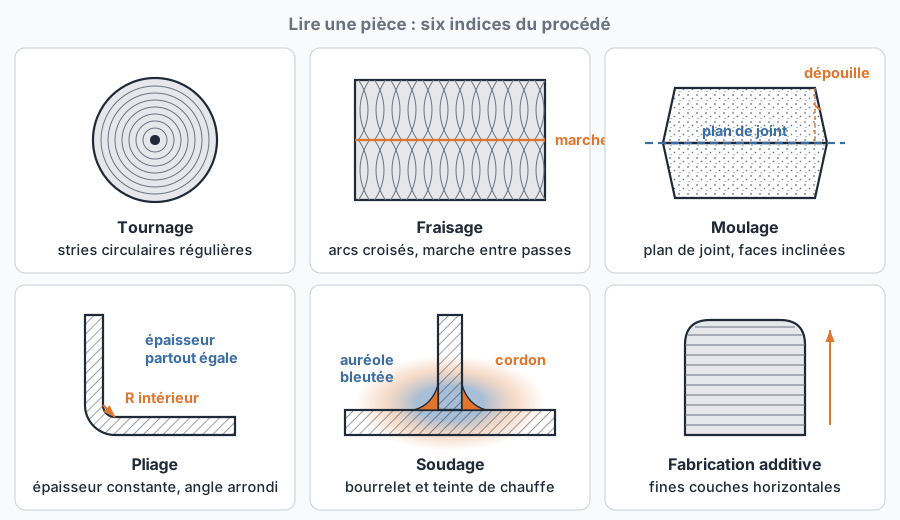
En cas de doute, le plan vous aide. Sur le plan d'une pièce moulée, les surfaces à usiner portent un symbole d'état de surface, les autres restent brutes. Un plan de tôlerie indique le rayon intérieur de pliage. Un plan d'ensemble soudé porte des symboles de soudure le long des jonctions.
7. Pourquoi c'est important pour vous
Le procédé décide de la façon dont vous prenez la pièce en main, de ce qui peut mal tourner et de ce que vous devez surveiller. Prenez le support de vérin SV-40. Il est usiné dans la masse, à partir d'un bloc d'acier S235JR, sur un centre d'usinage : surfaçage, contournage de la plaque et du bossage Ø40, perçage puis alésage du Ø20H7, perçage et lamage des quatre trous Ø11, taraudage du M8, rainure dessous.
Chacune de ces opérations a ses risques : bavures au bord des trous, copeau coincé sous la pièce au bridage, taraud cassé dans le M8. Si le client commandait un jour une version en tôle pliée et soudée, les risques changeraient complètement : angle de pliage hors tolérance, pièce voilée par la chaleur du soudage. Connaître le procédé, c'est savoir où regarder.
8. Pour aller plus loin
- Quatre familles de procédés : enlever de la matière, déformer, fondre, assembler.
- Tournage : la pièce tourne. Fraisage : l'outil tourne. Perçage : le foret avance dans son axe. Rectification : une meule pour les cotes très fines.
- Pliage, emboutissage, forgeage, laminage déforment sans copeaux ; moulage et fabrication additive partent du métal fondu.
- Soudage, rivetage et collage sont permanents ; le vissage est démontable.
- Traces d'outil, plan de joint, rayon de pliage, cordon : la pièce dit comment elle a été faite, et donc où regarder.
Vous êtes élève ? Testez-vous sur ce chapitre
8 questions corrigées, chacune avec son explication. Les trois premières se font tout de suite, sans compte ; la suite, avec une classe abonnée ou un compte personnel.
Faire les 3 premières questionsVotre classe ne l’utilise pas ? Avec un établissement abonné, tout s’ouvre et votre formateur voit où chacun en est. Envoyez-lui ce cours :