La maintenance de premier niveau au poste
Comprendre pourquoi l'opérateur entretient sa machine, repérer les organes d'une machine-outil à commande numérique, réaliser les contrôles quotidiens (niveaux, pression, fuites, bruits), mesurer la concentration du liquide de coupe, entretenir les filtres, remplir la fiche de maintenance de premier niveau, et savoir où s'arrête votre rôle.
1. Pourquoi l'opérateur entretient sa machine
Vous passez huit heures par jour devant votre machine. Personne ne la connaît mieux que vous : son bruit habituel, sa vitesse de montée en température, la petite trace d'huile qui n'était pas là hier. La maintenance de premier niveau regroupe les opérations simples que l'utilisateur fait lui-même, avec les moyens du poste et sans démonter la machine : nettoyer, vérifier les niveaux, compléter, observer, signaler. Elle ne remplace pas le service maintenance ; elle lui évite des pannes et lui donne des alertes précoces.
Cette idée est au cœur de la TPM (maintenance productive totale), une démarche venue du Japon : tout le monde participe à garder les équipements en bon état, et en particulier les opérateurs, par l'entretien courant de leur poste. Chez Méca-Garonne, le centre d'usinage n° 1 est le goulot de l'atelier. Une heure de panne sur cette machine, c'est une heure perdue pour toute l'usine.
2. Les organes d'une machine-outil à commande numérique
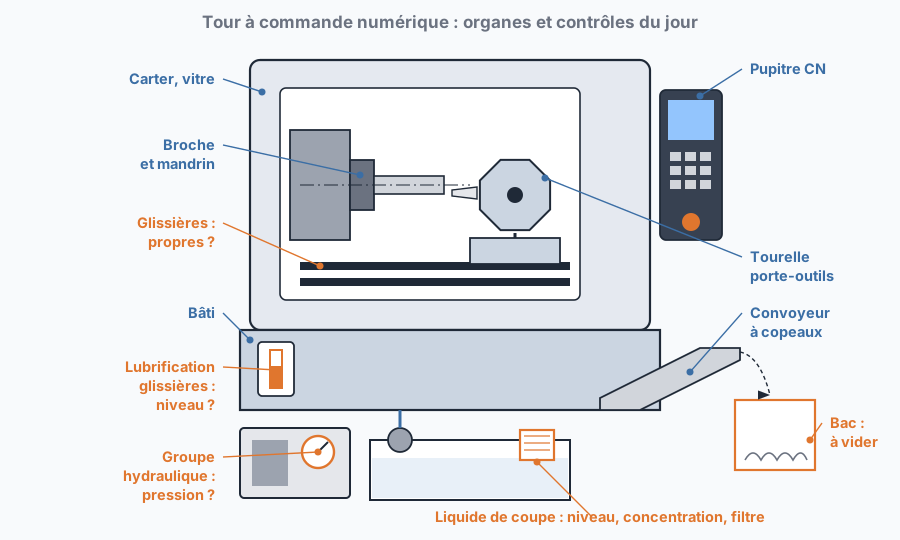
Tours et centres d'usinage se ressemblent dans leur principe. Voici les organes que vous rencontrerez et ce qu'ils font.
Bâti
Glissières
Broche
Tourelle ou magasin d'outils
Groupe hydraulique
Lubrification centralisée
Liquide de coupe
Filtres et convoyeur à copeaux
3. Les contrôles quotidiens
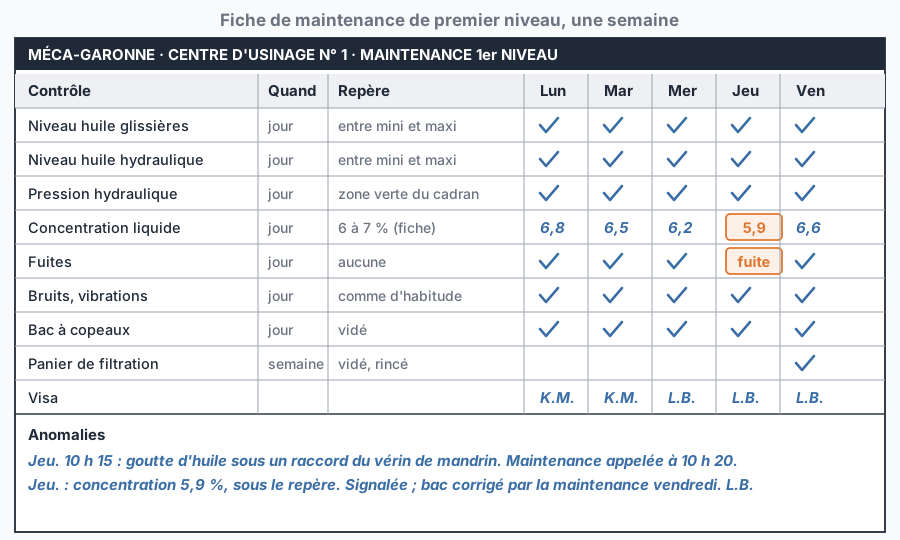
Chaque poste a sa fiche de maintenance de premier niveau qui dit quoi vérifier, quand, et avec quelle valeur repère. Elle prime sur toute habitude. En règle générale, les contrôles se font au démarrage, machine à l'arrêt pour les niveaux, puis machine en marche pour les bruits et la pression.
- 1.Niveaux : huile de lubrification des glissières, huile hydraulique, liquide de coupe. Le niveau doit être entre les repères mini et maxi du voyant. On complète avec le produit indiqué sur la fiche, jamais avec « une huile qui traîne ».
- 2.Pression : lire le manomètre du groupe hydraulique, et celui de l'air comprimé s'il y en a un, et comparer à la valeur repère inscrite sur la fiche ou sur le cadran.
- 3.Fuites : flaque sous la machine, trace d'huile fraîche sur un flexible ou un raccord, goutte au pied d'un vérin. Une fuite se signale même si elle est petite.
- 4.Bruits, vibrations, odeurs : un sifflement, un claquement, une broche qui chauffe plus que d'habitude, une odeur de brûlé. Comparez avec ce que vous entendez d'ordinaire.
- 5.Propreté et sécurités : copeaux retirés des glissières et de la tourelle, vitre du carter propre, porte et arrêt d'urgence contrôlés comme le prévoit la fiche du poste.
4. Le liquide de coupe et sa concentration
Le liquide de coupe le plus courant en usinage est une émulsion : quelques pourcents d'huile dite soluble mélangés à de l'eau, ce qui lui donne un aspect laiteux. Sa concentration, c'est-à-dire la part d'huile dans le mélange, se mesure avec un réfractomètre, un petit instrument optique qui mesure la déviation de la lumière à travers une goutte de liquide.
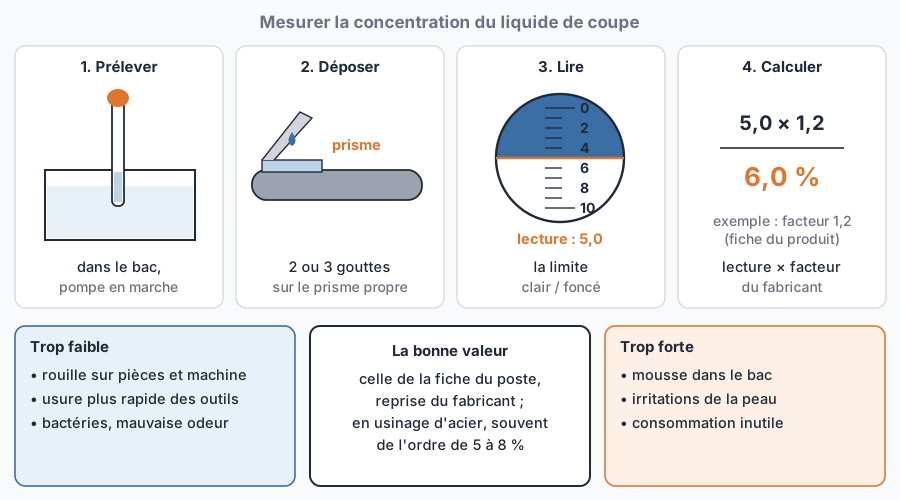
- 1.Prélever le liquide dans le bac, pompe en marche, loin de la surface où flotte parfois de l'huile.
- 2.Nettoyer le prisme à l'eau claire, le sécher, puis déposer deux ou trois gouttes et refermer le volet.
- 3.Regarder vers la lumière et lire la valeur où passe la limite entre la zone claire et la zone foncée.
- 4.Multiplier cette lecture par le facteur réfractométrique indiqué par le fabricant du produit pour obtenir la concentration. Noter le résultat sur la fiche.
En usinage d'acier, on rencontre souvent des concentrations de l'ordre de 5 à 8 %. C'est un ordre de grandeur : la valeur à respecter est celle de la fiche du poste, qui reprend la recommandation du fabricant. Trop faible, le liquide protège mal de la rouille, use les outils et laisse proliférer les bactéries. Trop forte, elle fait mousser, coûte cher et irrite davantage la peau. Une odeur d'œuf pourri, un liquide qui change de couleur ou une couche d'huile en surface se signalent : le bac a besoin d'un traitement que décide la maintenance.
Protéger sa peau
5. Les filtres et les copeaux
Un filtre colmaté ne se voit pas toujours, mais il se paie : liquide de coupe qui ne circule plus, pompe qui force, huile hydraulique qui s'abîme, armoire électrique qui chauffe. Selon la machine, votre fiche vous demandera par exemple de vider et rincer le panier de filtration du liquide de coupe, de surveiller l'indicateur de colmatage du filtre hydraulique (un petit voyant ou une aiguille qui passe dans le rouge), ou de dépoussiérer le filtre d'aération de l'armoire depuis l'extérieur. Le convoyeur à copeaux et son bac se vident avant qu'ils débordent : des copeaux qui retombent dans le bac de liquide finissent dans la pompe.
6. Ce que vous faites, ce que vous ne faites pas
Vous faites
Vous ne faites pas
La consignation est la procédure qui sépare une machine de toutes ses énergies, verrouille cette séparation et vérifie qu'il ne reste plus rien de dangereux. Elle est obligatoire avant toute intervention à l'intérieur de la machine, et elle est réservée à des personnes formées et désignées. Elle est donc hors de votre périmètre : dès qu'une intervention demande d'ouvrir, de démonter ou de consigner, vous arrêtez la machine normalement et vous appelez la maintenance.
7. La fiche de maintenance de premier niveau
La fiche est accrochée au poste. Chaque ligne est un contrôle, avec sa fréquence (chaque jour, chaque semaine), sa valeur repère et une case à cocher ou une valeur à écrire. En bas, une zone anomalies où vous décrivez ce que vous avez vu. Elle sert à trois choses : ne rien oublier, prouver que l'entretien a été fait, et permettre à la maintenance de voir venir une dérive.
8. Pour aller plus loin
- La maintenance de premier niveau : nettoyer, vérifier, compléter, observer, noter, signaler. Sans démonter.
- Chaque jour : niveaux, pression, fuites, bruits, propreté, selon la fiche du poste.
- Concentration du liquide de coupe = lecture du réfractomètre × facteur du produit ; en usinage d'acier, souvent de l'ordre de 5 à 8 %, mais c'est la fiche qui fixe la valeur.
- Filtres et copeaux s'entretiennent avant qu'ils bloquent la machine.
- Ouvrir, démonter, consigner : hors de votre périmètre. Vous arrêtez et vous appelez la maintenance.
Vous êtes élève ? Testez-vous sur ce chapitre
8 questions corrigées, chacune avec son explication. Les trois premières se font tout de suite, sans compte ; la suite, avec une classe abonnée ou un compte personnel.
Faire les 3 premières questionsVotre classe ne l’utilise pas ? Avec un établissement abonné, tout s’ouvre et votre formateur voit où chacun en est. Envoyez-lui ce cours :