Résoudre un problème : PDCA et outils qualité
Participer à la résolution d'un problème de production en suivant la roue PDCA, et utiliser les outils de base : QQOQCP pour décrire, brainstorming pour chercher, diagramme d'Ishikawa pour classer les causes, Pareto pour choisir, 5 pourquoi pour remonter à la cause racine.
1. L'amélioration continue
Dans un atelier, les mêmes problèmes reviennent tant qu'on ne s'attaque qu'à leurs effets. Changer l'outil quand la pièce est mauvaise règle le problème du jour ; comprendre pourquoi l'outil s'est usé trop tôt règle celui des mois suivants. L'amélioration continue est cette habitude de traiter les problèmes à la racine, par petits pas, sans jamais considérer que c'est fini. Elle suit une méthode simple, la roue PDCA.
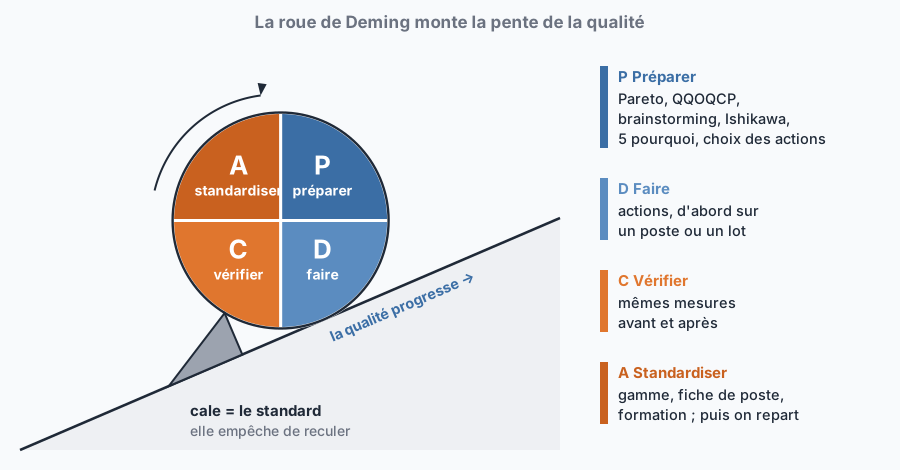
2. La roue de Deming : PDCA
La roue porte le nom de W. Edwards Deming, statisticien américain qui l'a fait connaître dans l'industrie japonaise. Ses quatre lettres viennent de l'anglais.
P, Plan : préparer
D, Do : faire
C, Check : vérifier
A, Act : réagir
Pour tout ce chapitre, suivons un cas réel de Méca-Garonne. Au dernier trimestre, l'atelier a fabriqué douze lots de 50 supports SV-40, soit 600 pièces, et en a rebuté 40. C'est beaucoup trop. Sophie, la contrôleuse, réunit un petit groupe : le régleur Karim, deux opérateurs, le technicien méthodes et Nadia, la chef d'équipe.
Le PDCA à votre échelle
3. Choisir sa cible : le diagramme de Pareto
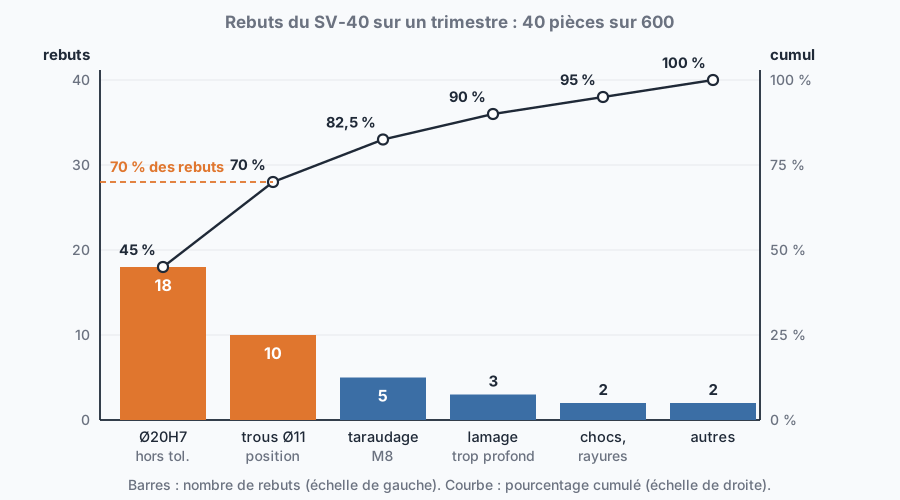
Avant de chercher des causes, il faut savoir quel problème attaquer. Sophie reprend les fiches de non-conformité du trimestre et classe les 40 rebuts par type de défaut, du plus fréquent au moins fréquent. C'est le diagramme de Pareto, du nom de l'économiste italien Vilfredo Pareto. Il montre souvent qu'un petit nombre de causes produit la plus grande partie des effets : on parle de la règle des 20/80. C'est une tendance fréquente, pas une loi exacte.
- 1.Relever les défauts sur une période définie, à partir des fiches de non-conformité.
- 2.Les regrouper par type et les classer du plus fréquent au moins fréquent ; la catégorie « Autres » se place toujours en dernier.
- 3.Calculer le pourcentage de chaque type, puis le pourcentage cumulé en ajoutant les pourcentages un à un.
- 4.Tracer les barres à l'échelle, puis la courbe du cumul. Là où la courbe s'aplatit, les causes restantes pèsent peu.
La lecture est immédiate : deux défauts sur six représentent 70 % des rebuts. Le groupe décide de s'attaquer d'abord au Ø20H7, qui à lui seul pèse 45 %. Supprimer les chocs de manutention serait utile aussi, mais ne gagnerait au mieux que 2 pièces sur 40.
4. Décrire le problème : QQOQCP
« Le Ø20 est mauvais » ne suffit pas pour agir. Le QQOQCP est une liste de six questions qui oblige à décrire le problème avec des faits, pas des impressions : Qui ? Quoi ? Où ? Quand ? Comment ? Pourquoi ? On ajoute souvent « Combien ? ».
5. Chercher les causes : brainstorming et Ishikawa
Le brainstorming (ou remue-méninges) sert à produire un maximum d'idées de causes en peu de temps. Il ne marche que si l'on respecte quelques règles.
- 1.La quantité d'abord : toutes les idées sont notées, même celles qui semblent farfelues.
- 2.Aucune critique pendant la séance : on juge après, pas pendant.
- 3.Chacun parle, à tour de rôle si besoin ; l'opérateur qui vit le problème en sait souvent plus que tout le monde.
- 4.Rebondir sur les idées des autres est encouragé.
- 5.Un animateur tient le temps et écrit tout, visible de tous.
Les idées sont ensuite rangées sur un diagramme d'Ishikawa, aussi appelé diagramme en arête de poisson ou diagramme causes-effet. L'effet (le problème) est à la tête ; les causes sont classées sur cinq arêtes, les 5 M : Matière, Matériel, Méthode, Main-d'œuvre, Milieu. Cette grille évite d'oublier une famille de causes.
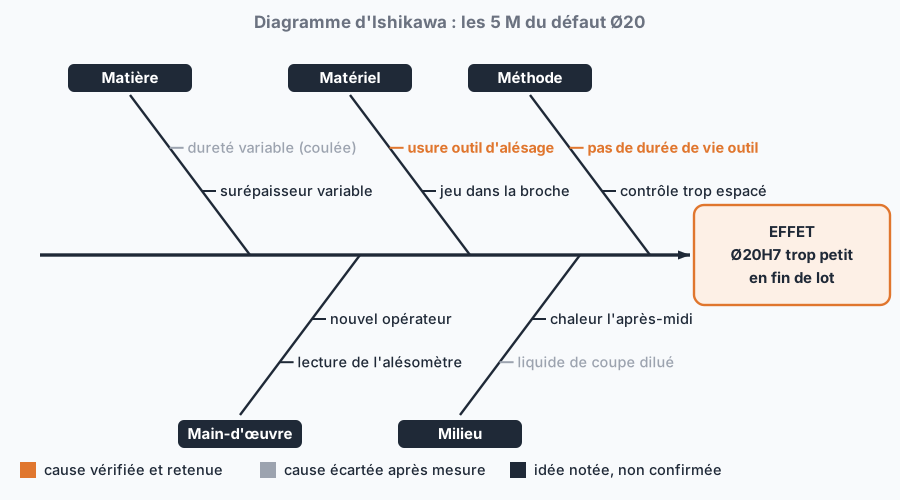
Chaque cause supposée est ensuite vérifiée sur le terrain. Karim mesure le Ø20 sur toutes les pièces d'un lot : le diamètre baisse régulièrement à partir de la trentième pièce environ. La dureté de la matière est la même sur deux coulées différentes. Le liquide de coupe est à la bonne concentration. Deux causes restent : l'usure de l'outil d'alésage, et l'absence de durée de vie outil dans la gamme.
6. Remonter à la racine : les 5 pourquoi
Les 5 pourquoi consistent à reposer la question « pourquoi ? » à chaque réponse, jusqu'à trouver une cause sur laquelle on peut agir durablement. Cinq est un ordre de grandeur, pas un compte obligatoire.
- 1.Pourquoi le Ø20 est-il trop petit ? Parce que l'outil d'alésage est usé en fin de lot.
- 2.Pourquoi est-il usé ? Parce qu'il reste en place jusqu'à ce que quelqu'un remarque un défaut.
- 3.Pourquoi attend-on le défaut ? Parce que la gamme ne dit pas quand changer cet outil.
- 4.Pourquoi la gamme ne le dit-elle pas ? Parce qu'aucune durée de vie n'a été mesurée pour cet outil sur cette pièce.
- 5.Pourquoi ? Parce que ce point ne faisait pas partie de la mise en production. Cause racine trouvée : on peut agir.
7. Agir, vérifier, standardiser
Le groupe décide trois actions : les méthodes fixent une durée de vie de l'outil d'alésage à partir des mesures de Karim, avec une marge de sécurité ; la gamme impose de changer l'outil à ce nombre de pièces ; en attendant, le Ø20 est contrôlé sur chaque pièce en fin de lot (Do). Au trimestre suivant, sur 600 pièces, aucune n'est rebutée pour le Ø20 (Check). La règle est écrite dans la gamme, les opérateurs sont formés, et la même démarche est lancée pour les autres pièces alésées (Act). Le groupe repart ensuite sur le deuxième défaut du Pareto : la position des trous Ø11.
Si l'on vous invite dans un groupe de résolution, votre apport est précieux : vous voyez le problème de près, tous les jours. Venez avec des faits (quand, sur quelle pièce, ce que vous avez observé), dites ce que vous pensez même si un technicien pense autrement, et participez aux mesures. Une solution construite avec ceux qui l'appliqueront a beaucoup plus de chances de tenir.
8. Pour aller plus loin
- PDCA : préparer, faire, vérifier, standardiser ; puis on recommence.
- Pareto pour choisir le problème qui pèse le plus, QQOQCP pour le décrire avec des faits.
- Brainstorming : quantité, aucune critique, tout le monde parle ; puis classement sur l'Ishikawa des 5 M.
- Une cause n'est retenue qu'après vérification ; les 5 pourquoi remontent jusqu'à la cause racine.
- Sans mesure avant et après, on ne sait pas si l'action a marché ; sans standard, le problème reviendra.
Vous êtes élève ? Testez-vous sur ce chapitre
8 questions corrigées, chacune avec son explication. Les trois premières se font tout de suite, sans compte ; la suite, avec une classe abonnée ou un compte personnel.
Faire les 3 premières questionsVotre classe ne l’utilise pas ? Avec un établissement abonné, tout s’ouvre et votre formateur voit où chacun en est. Envoyez-lui ce cours :