La qualité : ce que veut le client
Relier votre travail au poste aux objectifs de l'entreprise, comprendre les exigences du client en coût, délai et qualité, distinguer la valeur ajoutée des gaspillages, mesurer ce que coûte une non-conformité et pratiquer l'autocontrôle.
1. Ce qui fait vivre l'entreprise
Une entreprise ne vit que si ses clients lui achètent des produits, à un prix qui couvre ses dépenses et lui laisse une marge. Cette marge sert à payer les machines, à en acheter de nouvelles, à former, à traverser les mois difficiles. L'objectif premier est la pérennité : durer, et garder les emplois. Chez Méca-Garonne, un client perdu pour des pièces mauvaises ou livrées en retard, c'est du travail en moins pour tout l'atelier pendant des mois.
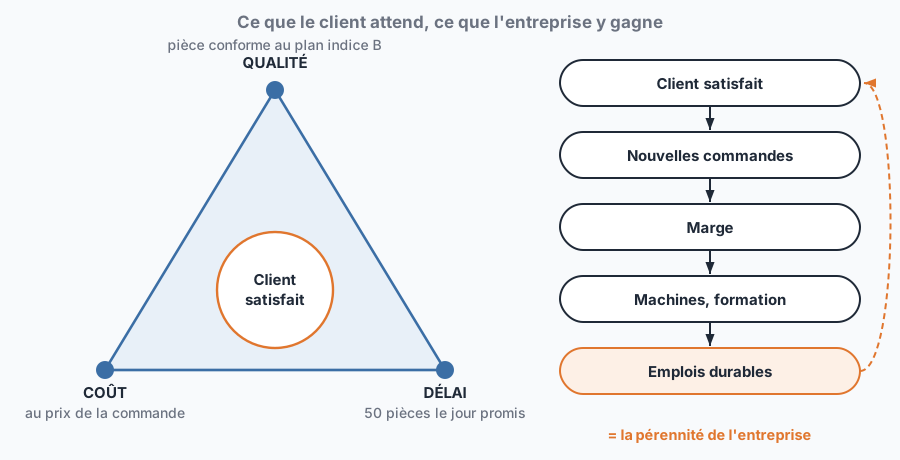
Pour durer, l'entreprise se fixe plusieurs objectifs à la fois. Ils sont souvent affichés à l'entrée de l'atelier, avec des indicateurs mis à jour chaque semaine.
2. Coût, délai, qualité
Le client, que ce soit un avionneur ou un constructeur de machines agricoles, attend trois choses en même temps. On les résume souvent par CQD : coût, qualité, délai.
Qualité
Délai
Coût
Les trois sont liés. Une pièce mauvaise coûte deux fois (on la refait) et retarde la livraison. Un lot bâclé pour tenir un délai revient souvent sous forme de réclamation. La qualité n'est pas l'affaire du seul service qualité : elle se fabrique au poste, pièce après pièce.
3. Valeur ajoutée et gaspillages
Une opération apporte de la valeur ajoutée quand elle transforme la pièce d'une manière que le client est prêt à payer : usiner l'alésage Ø20H7 du SV-40, tarauder le M8, ébavurer. Tout le reste (attendre, déplacer, chercher, recompter, refaire) consomme du temps et de l'argent sans rien ajouter à la pièce. Ce sont des gaspillages, que la méthode japonaise dite lean classe en sept familles.
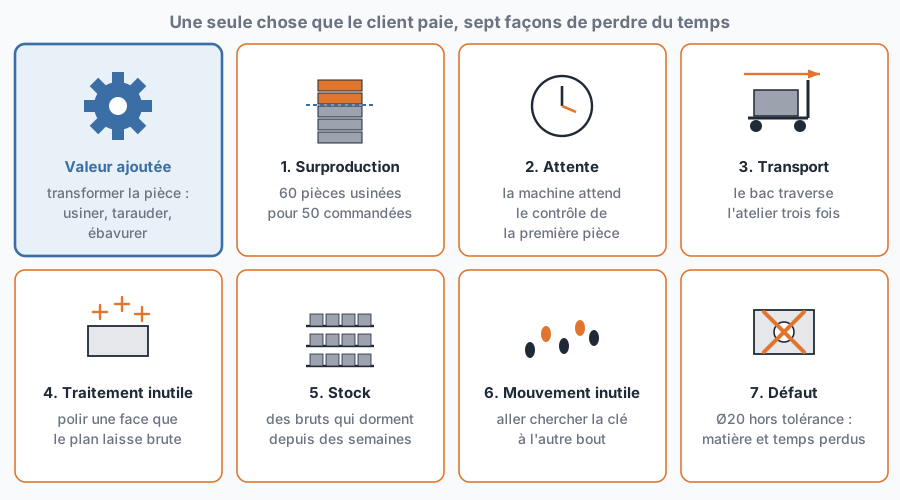
1. Surproduction
2. Attente
3. Transport
4. Traitement inutile
5. Stock
6. Mouvement inutile
7. Défaut
Sophie, la contrôleuse de Méca-Garonne, a suivi un lot de SV-40 de la scie jusqu'au colis. Les pièces sont restées trois jours dans l'atelier, pour un peu plus de huit heures de travail sur le centre d'usinage au total. Le reste du temps, elles attendaient, voyageaient d'un poste à l'autre ou étaient recomptées. Ce constat est fréquent : dans la vie d'une pièce, le temps de valeur ajoutée n'est souvent qu'une petite part du temps passé dans l'usine.
4. La non-conformité et son coût
Une non-conformité est un écart à une exigence : une cote hors tolérance, un taraudage mal fait, un document manquant, une mauvaise matière. Que faire de la pièce ? Trois issues sont possibles. La retouche la remet en conformité par une opération supplémentaire, quand c'est possible et autorisé. Le rebut la détruit : matière et temps sont perdus. La dérogation la livre en l'état, mais seulement avec l'accord écrit du client.
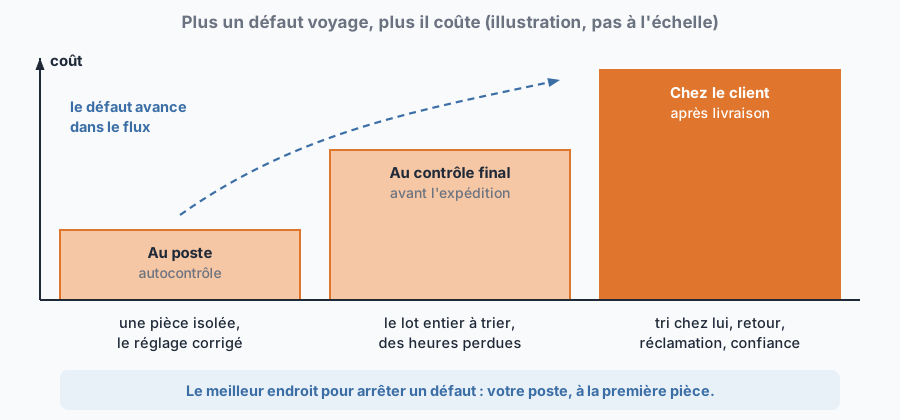
Le coût d'un défaut dépend surtout de l'endroit où on le découvre. Un Ø20H7 trop grand repéré par l'opérateur au moment où il sort de la machine : une pièce isolée, le réglage corrigé, le lot sauvé. Le même défaut découvert au contrôle final : tout le lot à trier, des pièces déjà ébavurées à jeter. Découvert chez le client : pièces à trier sur sa chaîne, transport retour, réclamation écrite, analyse à fournir, et une confiance qui met longtemps à revenir.
Au poste, une pièce non conforme suit toujours le même chemin. Vous la marquez (étiquette rouge ou marquage prévu par l'atelier), vous la posez à part dans la zone ou le bac des pièces bloquées, vous prévenez le chef d'équipe ou la qualité, et une fiche de non-conformité est ouverte. Ce n'est pas vous qui décidez s'il faut retoucher ou rebuter : c'est la qualité, avec les méthodes. Pensez aussi au coût caché de la retouche : une pièce retouchée doit être entièrement recontrôlée.
5. L'autocontrôle
L'autocontrôle, c'est le contrôle que l'opérateur fait lui-même sur ses propres pièces, pendant la fabrication, selon la fiche de contrôle. Il ne remplace pas le contrôle final ; il évite qu'un défaut se répète sur toute la série.
- 1.Lire sur la fiche de contrôle quelles cotes contrôler, avec quel instrument et à quelle fréquence.
- 2.Vérifier que l'instrument est le bon, qu'il est propre et en état d'étalonnage (étiquette de validité).
- 3.Mesurer sur une pièce propre et ébavurée, à température de l'atelier.
- 4.Noter la valeur mesurée, pas seulement « OK ». Une suite de valeurs montre une dérive avant qu'elle ne sorte des tolérances.
- 5.Décider : conforme, on continue ; non conforme ou doute, on arrête, on isole et on prévient.
Autocontrôle ne veut pas dire seul
6. Ce qui change en aéronautique
En aéronautique, la conséquence ultime d'un défaut est un accident. Les exigences sont donc plus strictes : système qualité certifié selon la norme EN 9100, audits réguliers des clients, traçabilité complète, preuve écrite de chaque contrôle. Les grands donneurs d'ordres notent leurs fournisseurs sur la qualité des pièces livrées et sur le respect des délais. Pour un sous-traitant comme Méca-Garonne, une mauvaise note peut suffire à perdre un marché. Chaque autocontrôle bien fait et bien noté compte dans cette note.
7. Pour aller plus loin
- L'entreprise doit durer : elle vit de clients satisfaits en coût, qualité et délai, les trois à la fois.
- La valeur ajoutée, c'est la transformation que le client paie ; le reste est gaspillage.
- Sept gaspillages : surproduction, attente, transport, traitement inutile, stock, mouvement inutile, défaut.
- Une non-conformité se retouche, se rebute ou se livre par dérogation écrite du client ; elle coûte d'autant plus qu'elle est découverte tard.
- L'autocontrôle : mesurer, noter la valeur, décider, et arrêter au moindre doute.
Vous êtes élève ? Testez-vous sur ce chapitre
8 questions corrigées, chacune avec son explication. Les trois premières se font tout de suite, sans compte ; la suite, avec une classe abonnée ou un compte personnel.
Faire les 3 premières questionsVotre classe ne l’utilise pas ? Avec un établissement abonné, tout s’ouvre et votre formateur voit où chacun en est. Envoyez-lui ce cours :