Le dossier de fabrication et les aléas
Exploiter les documents d'un dossier de fabrication (ordre de fabrication, gamme, fiche suiveuse, plan, fiche de contrôle), assurer la traçabilité d'un lot, réagir correctement à un aléa, et connaître les exigences particulières de l'aéronautique : premier article, dérogation, aucune modification sans accord.
1. Le dossier qui voyage avec les pièces
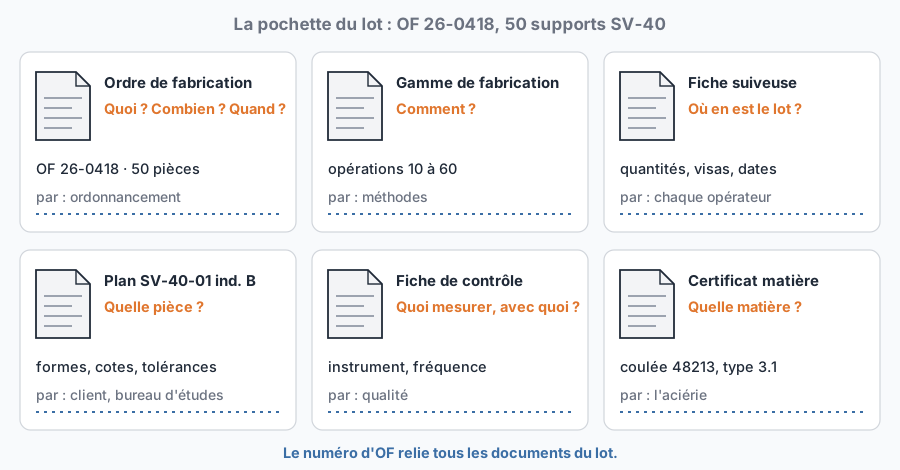
Quand un lot arrive à votre poste, il n'arrive jamais seul. Il est accompagné d'un dossier de fabrication : une pochette, papier ou numérique, qui contient tout ce qu'il faut pour fabriquer ce lot-là et pour prouver ensuite comment il a été fabriqué. Chez Méca-Garonne, la pochette plastique suit le bac de pièces d'un poste à l'autre. On ne travaille jamais sans elle.
2. L'ordre de fabrication
L'ordre de fabrication (OF) est l'autorisation de fabriquer. Émis par l'ordonnancement, il dit quoi (référence de la pièce et indice du plan), combien (quantité à lancer), pour quand (date de fin prévue) et porte un numéro unique. Ce numéro relie tous les autres documents du lot. Sans OF, on ne lance rien : une pièce fabriquée sans ordre n'existe pour personne dans l'entreprise, et elle consomme de la matière et du temps machine prévus pour autre chose.
Exemple d'en-tête d'ordre de fabrication chez Méca-Garonne
3. La gamme de fabrication
La gamme de fabrication, rédigée par les méthodes, décrit la suite des opérations dans l'ordre. Les opérations sont souvent numérotées de 10 en 10, ce qui permet d'en insérer une plus tard sans tout renuméroter. Pour chaque opération, la gamme indique le poste, les outils, parfois les paramètres, et les contrôles à faire. Voici, simplifiée, celle du SV-40.
- 10Débit : sciage du bloc brut en acier S235JR, report du numéro de coulée sur la fiche suiveuse.
- 20Usinage face dessous au centre d'usinage : surfaçage de la face d'appui A, rainure. On commence par la face qui servira de référence à tout le reste.
- 30Usinage face dessus, la pièce posée sur la face A : surfaçage à l'épaisseur 15, contournage de la plaque 120 × 80 et du bossage Ø40, perçage puis alésage du Ø20H7, perçage et lamage des quatre Ø11, taraudage M8.
- 40Ébavurage de toutes les arêtes et de l'entrée des trous.
- 50Contrôle final sur marbre selon la fiche de contrôle.
- 60Protection et conditionnement : huile de protection, emballage, étiquette du lot.
4. La fiche suiveuse, le plan et la fiche de contrôle
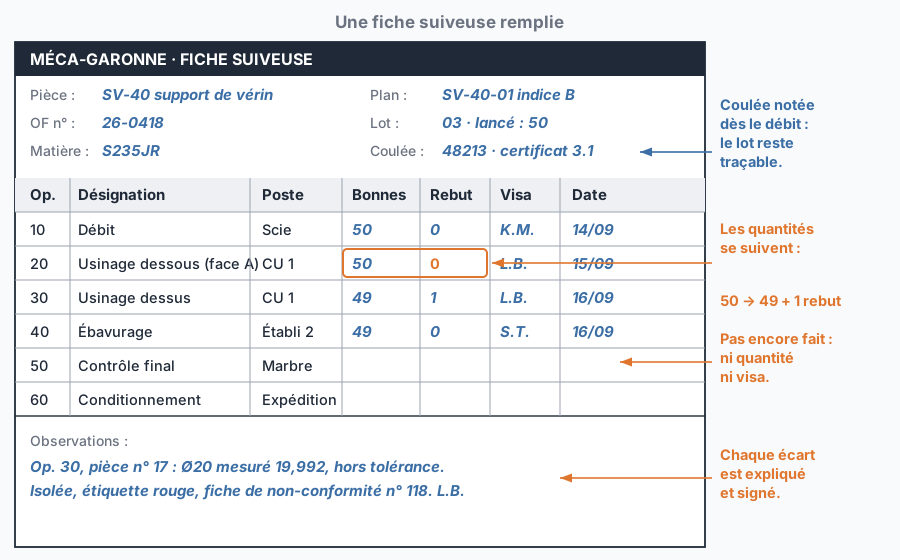
La fiche suiveuse accompagne physiquement le lot. À chaque opération, l'opérateur y note le nombre de pièces bonnes, le nombre de pièces rebutées, la date et son visa (ses initiales). C'est le carnet de route du lot : n'importe qui peut savoir où il en est et qui l'a travaillé.
Le plan définit la pièce : formes, cotes, tolérances, matière. Vérifiez toujours que l'indice du plan (la lettre qui change à chaque modification, ici B) est le même sur le plan, sur l'OF et sur la gamme. La fiche de contrôle dit quelles cotes mesurer, avec quel instrument, à quelle fréquence, et où noter les résultats. Sur le SV-40, le Ø20H7, l'entraxe des trous et le taraudage M8 y figurent en priorité.
Voici quelques lignes de la fiche de contrôle du SV-40. Pour chaque caractéristique, elle précise l'instrument et la fréquence ; la fréquence est fixée par la qualité et les méthodes, et c'est elle que vous appliquez.
5. La traçabilité
La traçabilité est la capacité à retrouver l'histoire d'une pièce : de quelle matière elle vient, quand, sur quelle machine et par qui elle a été faite, comment elle a été contrôlée. Si un défaut est découvert chez le client six mois plus tard, la traçabilité permet de retrouver toutes les pièces concernées, et seulement celles-là, au lieu de rappeler toutes les livraisons.
Numéro de lot
Numéro de coulée
Certificat matière
6. Les aléas et la bonne réaction
Un aléa est un événement imprévu qui perturbe la fabrication. Il y en a tous les jours dans un atelier. Ce qui distingue un bon équipier, ce n'est pas l'absence d'aléas, c'est sa façon d'y réagir.
Panne machine
Pièce mauvaise
Matière manquante ou douteuse
Outil cassé
Absence d'un collègue
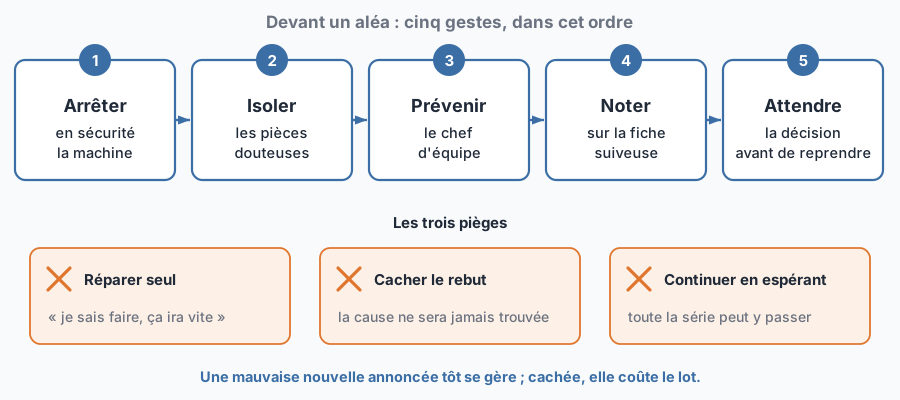
Un matin, Lucas doit lancer le lot suivant de SV-40. La barre de S235JR prévue n'est pas au stock. À côté, une barre de même section attend, étiquetée 42CrMo4 : un autre acier, plus dur, destiné à une autre commande. La tentation est grande, la machine est libre. Lucas ne la prend pas. Il prévient Nadia, qui appelle la logistique : la bonne barre était restée au quai de réception. Vingt minutes perdues, contre un lot entier fabriqué dans la mauvaise matière, invendable, et un délai client manqué.
7. Les exigences de l'aéronautique
Méca-Garonne travaille aussi pour l'aéronautique. Les principes sont les mêmes, mais appliqués sans aucune tolérance à l'approximation, parce qu'une pièce défectueuse peut mettre un avion en danger.
Traçabilité complète
Premier article
Dérogation
Aucune modification sans accord
La règle d'or
Chez Méca-Garonne, quand un client aéronautique a confié une nouvelle ferrure à l'atelier, Sophie, la contrôleuse, a mesuré toutes les caractéristiques de la première pièce de série et rempli le rapport de premier article ; aucune pièce n'est partie avant son acceptation. Si l'indice du plan change, si la pièce change de machine ou de procédé, un nouveau premier article, complet ou limité aux caractéristiques touchées, peut être exigé.
8. Pour aller plus loin
- L'OF autorise la fabrication ; la gamme dit comment ; la fiche suiveuse raconte ; le plan définit ; la fiche de contrôle dit quoi mesurer.
- Vérifiez l'indice du plan sur tous les documents avant de lancer.
- Lot, coulée, certificat matière : la traçabilité se construit au poste, au moment où l'on travaille.
- Devant un aléa : arrêter, isoler, prévenir, noter, attendre la décision.
- En aéronautique : premier article (EN 9102), dérogation écrite du client, aucune modification sans accord.
Vous êtes élève ? Testez-vous sur ce chapitre
8 questions corrigées, chacune avec son explication. Les trois premières se font tout de suite, sans compte ; la suite, avec une classe abonnée ou un compte personnel.
Faire les 3 premières questionsVotre classe ne l’utilise pas ? Avec un établissement abonné, tout s’ouvre et votre formateur voit où chacun en est. Envoyez-lui ce cours :