L'entreprise industrielle et le flux de production
Connaître les services d'une entreprise industrielle et ce que chacun attend des autres, suivre le parcours d'une commande de sa réception à l'expédition, et comprendre trois notions du flux de production : flux poussé ou tiré, en-cours, goulot.
1. Une entreprise, plusieurs métiers
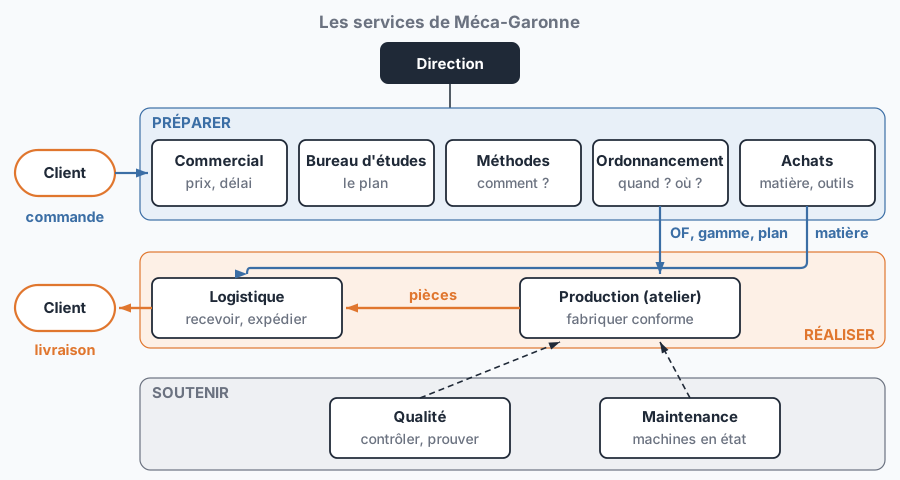
Méca-Garonne compte 45 salariés. Une trentaine travaillent à l'atelier ; les autres ne touchent presque jamais une pièce, et pourtant sans eux aucune pièce ne sortirait. Une entreprise industrielle est organisée en services : chacun a une mission, des contraintes et des attentes vis-à-vis des autres. Pour bien faire votre travail au poste, il faut savoir qui fait quoi, et à qui s'adresser.
2. Les services et leur mission
Dans une entreprise de 45 personnes, une même personne tient parfois deux rôles : le responsable des méthodes peut aussi gérer l'ordonnancement, la responsable qualité peut aussi s'occuper de la sécurité. Les missions, elles, existent toujours. Voici d'abord les services qui préparent le travail.
Commercial
Bureau d'études
Méthodes
Ordonnancement
Achats
Viennent ensuite les services qui réalisent et ceux qui soutiennent la réalisation.
Production
Qualité
Maintenance
Logistique et expédition
3. Ce que chacun attend des autres
Chaque service est à la fois client et fournisseur des autres : on parle de client interne. Le poste qui reçoit vos pièces est votre client, même s'il est à cinq mètres de vous. Les contraintes des uns tirent parfois contre celles des autres : le commercial veut des délais courts pour gagner la commande, la production préfère de longues séries sans changement de réglage, la qualité ne laisse pas partir une pièce douteuse même si le camion attend. Ces tensions sont normales ; elles se règlent par l'échange d'informations exactes.
4. Le parcours d'une commande
Prenons un exemple réaliste. Un constructeur de machines agricoles commande à Méca-Garonne 200 supports de vérin SV-40, livrables en quatre lots de 50, un par mois. Voici le chemin que suit cette commande. On distingue deux flux : le flux d'information (commande, plans, ordres, bons) et le flux physique (matière, pièces, colis).
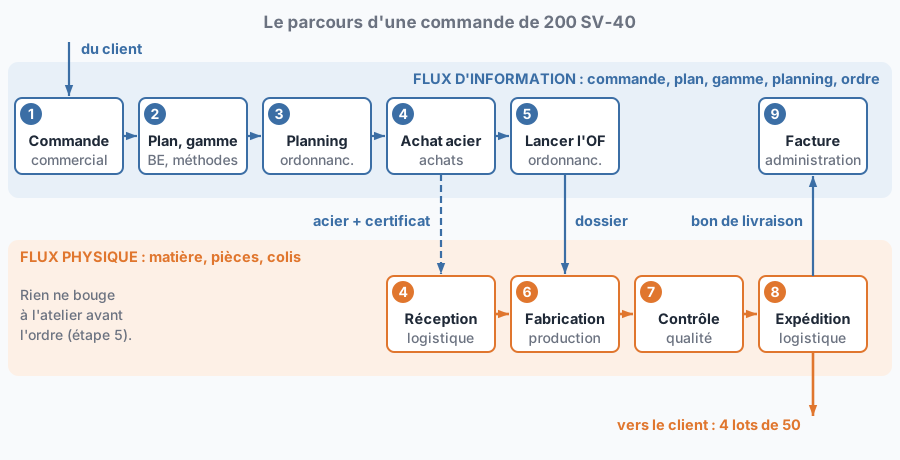
- 1.Commande : le commercial reçoit la commande et vérifie qu'elle correspond à l'offre (référence, indice du plan, quantité, prix, délai). C'est la revue de contrat.
- 2.Dossier technique : le bureau d'études vérifie le plan SV-40-01 indice B ; les méthodes préparent ou mettent à jour la gamme et le programme.
- 3.Planification : l'ordonnancement place les quatre lots dans le planning des machines, en tenant compte des autres commandes.
- 4.Approvisionnement : les achats commandent l'acier S235JR avec son certificat matière ; la logistique le réceptionne et le stocke.
- 5.Lancement : l'ordonnancement émet l'ordre de fabrication du premier lot ; le dossier arrive à l'atelier avec la matière.
- 6.Fabrication : réglage, première pièce contrôlée, puis série avec autocontrôles.
- 7.Contrôle final : la qualité vérifie le lot et libère les pièces conformes.
- 8.Expédition : la logistique emballe, étiquette, joint le bon de livraison et les documents demandés, et expédie.
- 9.Facturation : le lot livré est facturé. L'entreprise est payée ; c'est ce qui paie les salaires et les machines.
5. Flux poussé, flux tiré
En flux poussé, on fabrique d'après un planning ou une prévision, et chaque poste passe ses pièces au suivant dès qu'elles sont prêtes, qu'il en ait besoin ou non. En flux tiré, un poste ne fabrique que ce que le poste suivant, ou le client, vient de consommer ou de demander. Le flux tiré limite les stocks et les pièces qui attendent ; le flux poussé est plus simple à organiser mais remplit vite les allées. La plupart des ateliers mélangent les deux.
Exemple de flux tiré chez Méca-Garonne : les vis et les inserts du poste de montage sont rangés en deux bacs. Quand le premier est vide, l'opérateur le pose sur l'étagère des bacs à remplir et continue avec le second. Le bac vide est le signal : la logistique le remplit, sans planning ni commande écrite. C'est le principe du kanban : une étiquette ou un contenant qui déclenche la fabrication ou le réapprovisionnement.
6. En-cours et goulot
Les en-cours sont les pièces commencées mais pas terminées : elles attendent entre deux postes. Elles coûtent de l'argent (matière déjà payée, travail déjà fait), prennent de la place, se cognent et se mélangent. Le goulot (ou goulet d'étranglement) est le poste le plus lent de la chaîne. Comme au goulot d'une bouteille, c'est lui qui fixe le débit de l'ensemble.
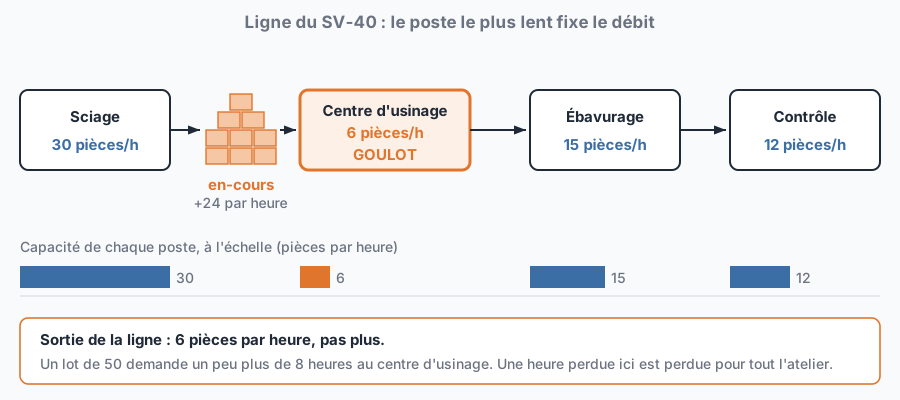
Dans cet exemple, la scie débite 30 bruts par heure, mais le centre d'usinage n'en usine que 6. Si la scie tourne à plein, la pile de bruts devant le centre grossit de 24 pièces par heure, sans qu'une seule pièce finie de plus ne sorte. Un lot de 50 demande un peu plus de 8 heures au centre d'usinage : c'est ce temps-là qui compte pour le délai. Une heure perdue au goulot est une heure perdue pour tout l'atelier ; une heure perdue ailleurs se rattrape souvent.
Comment reconnaître un goulot dans un atelier ? Trois signes le trahissent : une pile de pièces qui attend toujours devant lui, un poste qui ne s'arrête jamais, et des postes suivants qui attendent souvent. Si vous travaillez sur un goulot, votre rigueur sur les changements de série et sur la préparation compte double.
7. Votre place dans le flux
Au poste, vous êtes le dernier maillon avant la pièce réelle. Tout ce qui a été décidé en amont (prix, délai, gamme, planning) se joue sous vos mains. Vous êtes aussi le premier à voir un problème : une matière qui n'est pas la bonne, un plan d'un autre indice, un outil usé. Signaler vite, c'est protéger le délai de tout le monde. Nadia, la chef d'équipe de Méca-Garonne, le répète aux nouveaux : « Une mauvaise nouvelle à 8 heures, on la gère. À 17 heures, le camion est parti. »
Qui prévenir selon le problème : le chef d'équipe d'abord, qui fait suivre au bon service
8. Pour aller plus loin
- Commercial, bureau d'études, méthodes, ordonnancement, achats préparent ; production et logistique réalisent ; qualité et maintenance soutiennent.
- Chaque service est client et fournisseur des autres : le poste suivant est votre client interne.
- Une commande suit un flux d'information (commande, plan, gamme, ordre) puis un flux physique (matière, pièces, colis).
- Flux poussé : on fabrique selon le planning. Flux tiré : on fabrique ce qui a été consommé.
- Le goulot fixe le débit de tout l'atelier ; produire plus vite ailleurs ne crée que de l'en-cours.
Vous êtes élève ? Testez-vous sur ce chapitre
8 questions corrigées, chacune avec son explication. Les trois premières se font tout de suite, sans compte ; la suite, avec une classe abonnée ou un compte personnel.
Faire les 3 premières questionsVotre classe ne l’utilise pas ? Avec un établissement abonné, tout s’ouvre et votre formateur voit où chacun en est. Envoyez-lui ce cours :