Métrologie et contrôle
Choisir l'instrument adapté à la tolérance à contrôler, lire un pied à coulisse au 1/50 et un micromètre au 1/100, puis déclarer une pièce conforme ou rebutée.
1. Mesurer, c'est comparer
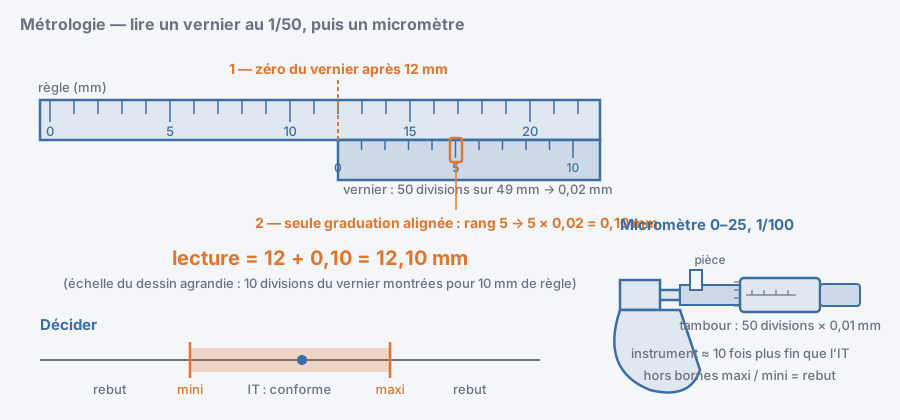
Contrôler une pièce, ce n'est pas trouver « la » vraie valeur : c'est vérifier que la cote obtenue tombe dans l'intervalle de tolérance du plan. Le contrôle est donc toujours une décision : conforme ou rebut. Encore faut-il que l'instrument soit assez fin pour trancher — on retient qu'il doit être environ dix fois plus précis que l'IT à contrôler.
2. Les trois instruments de l'atelier
Pied à coulisse
Micromètre
Comparateur
3. Lire un vernier au 1/50
Le vernier porte 50 divisions réparties sur 49 mm de la règle : chaque division vaut donc 0,02 mm de moins qu'un millimètre entier. La lecture se fait en deux temps.
1. Lire les millimètres entiers juste avant le zéro du vernier.
4. Décider : conforme ou rebut
On compare la mesure aux deux bornes calculées à partir du plan. Exemple pour une cote 20 ±0,05 :
5. Les erreurs qui coûtent une pièce
En images
Pour aller plus loin
- Pied à coulisse 1/50 = 0,02 mm ; micromètre 1/100 = 0,01 mm.
- L'instrument doit être environ 10 fois plus précis que l'IT contrôlé.
- Le comparateur mesure un écart, jamais une cote absolue.
- Une mesure hors des bornes maxi / mini = rebut, sans discussion.
Vous êtes élève ? Testez-vous sur ce chapitre
5 questions corrigées, chacune avec son explication. Les trois premières se font tout de suite, sans compte ; la suite, avec une classe abonnée ou un compte personnel.
Faire les 3 premières questionsVotre classe ne l’utilise pas ? Avec un établissement abonné, tout s’ouvre et votre formateur voit où chacun en est. Envoyez-lui ce cours :