Angles, unités et conformité d'une pièce
Convertir millimètres, micromètres, pouces, degrés et minutes ; mesurer un angle au rapporteur à vernier et à la règle sinus ; apprécier un état de surface ; mesurer dans de bonnes conditions ; décider de la conformité d'une pièce et remplir une fiche de contrôle.
1. Les unités de l'atelier
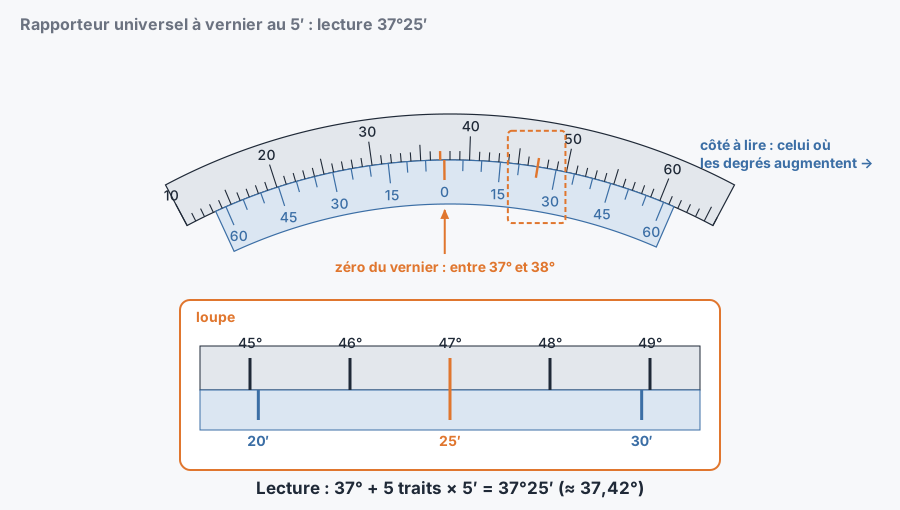
Sur un plan de mécanique, toutes les longueurs sont en millimètres, même quand l'unité n'est pas écrite. Pour les petits écarts, on parle en micromètres (µm), qu'on appelle souvent « microns » à l'atelier : 1 µm = 0,001 mm. La tolérance de l'alésage Ø20H7 du SV-40, 0,021 mm, vaut donc 21 µm ; une rugosité Ra 0,8 µm vaut 0,0008 mm. Les angles, eux, s'expriment en degrés (°), divisés en 60 minutes (′), elles-mêmes divisées en 60 secondes (″). Le rapporteur à vernier ci-dessous lit à 5 minutes près.
En aéronautique, de nombreux plans et fixations viennent des États-Unis et sont en pouces (symbole in ou ″). Le pouce vaut exactement 25,4 mm. Une vis de 1/4 de pouce a donc un diamètre de 25,4 ÷ 4 = 6,35 mm ; un perçage de 3/8 de pouce fait 25,4 × 3 ÷ 8 = 9,525 mm. Un millième de pouce (souvent noté 0.001″, avec un point) vaut 0,0254 mm, soit 25,4 µm.
2. Mesurer un angle
Pour un angle droit, on prend une équerre de précision : on l'applique contre la pièce, face à la lumière, et on regarde si un filet de lumière passe. Pour un angle quelconque, on utilise le rapporteur d'angle universel : un disque gradué en degrés, une lame réglable et un vernier. Son vernier porte 12 divisions de chaque côté du zéro, étalées sur 23°. Chaque division vaut 23 ÷ 12 = 1°55′, soit 5′ de moins que 2°. C'est ce décalage de 5 minutes qui donne la résolution, sur le même principe que le vernier du pied à coulisse.
- 1.Lire les degrés entiers : le dernier trait du disque avant le zéro du vernier.
- 2.Choisir le bon côté du vernier : celui qui part dans le sens où les degrés augmentent.
- 3.Chercher le trait aligné de ce côté et compter son rang : chaque trait vaut 5′. Les chiffres gravés 15, 30, 45, 60 marquent les traits de 3 en 3.
- 4.Additionner : degrés + rang × 5′.
Premier exemple : zéro du vernier entre 37° et 38°, 5e trait aligné → 37° + 25′ = 37°25′. Deuxième exemple : zéro entre 12° et 13°, 8e trait aligné → 12° + 40′ = 12°40′. Attention : de l'autre côté du vernier, un trait peut lui aussi sembler aligné. Dans le premier exemple, c'est le cas du trait des 35′. Lire du mauvais côté donnerait 37°35′, une erreur de 10 minutes.
3. La règle sinus
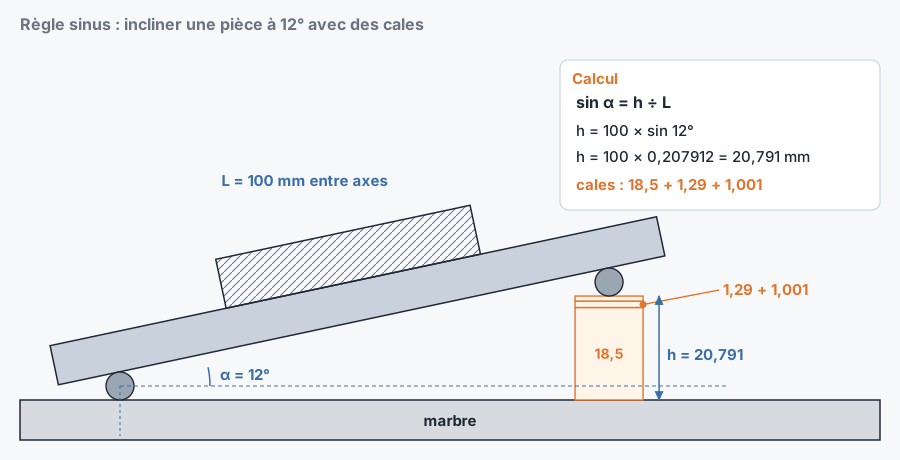
La règle sinus incline une pièce, ou contrôle une pente, avec la précision des cales étalons. C'est une règle en acier posée sur deux rouleaux identiques dont l'entraxe L est connu exactement, souvent 100 mm. On glisse une pile de cales de hauteur h sous un rouleau. La règle forme alors avec le marbre l'angle α tel que :
Pour 30°, h = 100 × sin 30° = 100 × 0,5 = 50,000 mm, une seule cale de 50. Pour 12°, h = 100 × sin 12° = 100 × 0,207912 = 20,791 mm, que l'on compose avec 1,001 + 1,29 + 18,5. Pour contrôler une pièce, on la pose sur la règle inclinée à l'angle nominal et on promène un comparateur sur sa face : si l'aiguille ne bouge pas, l'angle est bon ; sinon, l'écart lu sur une longueur connue donne l'erreur.
4. Contrôler un état de surface
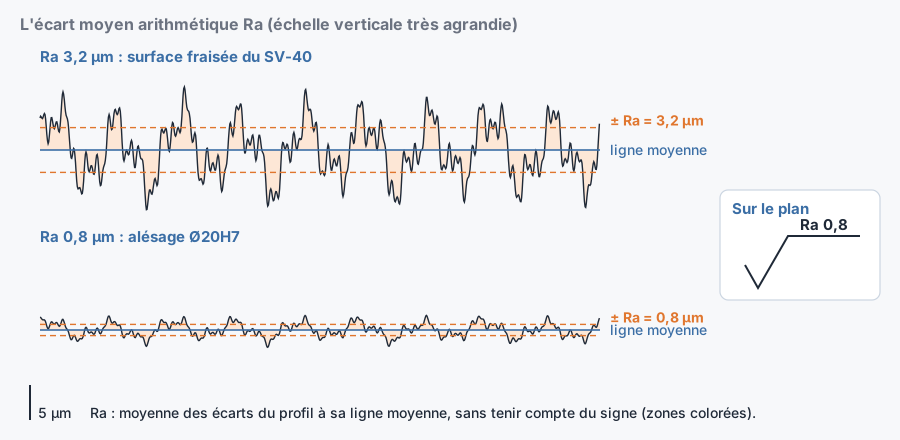
Une surface usinée n'est jamais parfaitement lisse : l'outil laisse des stries, des creux et des bosses de quelques micromètres. L'état de surface se chiffre le plus souvent par le Ra, l'écart moyen arithmétique : on trace la ligne moyenne du profil, on mesure l'écart de chaque point à cette ligne sans tenir compte du signe, et on fait la moyenne. Il s'exprime en µm. Sur le SV-40, le plan demande Ra 3,2 sur toutes les surfaces, ce qu'un fraisage correct obtient, et Ra 0,8 dans l'alésage, ce qui demande une finition à l'alésoir ou à l'outil fin.
Viso-tactile
Rugosimètre
5. Les conditions d'une bonne mesure
Les cotes d'un plan sont définies à la température de référence de 20 °C, fixée par la norme ISO 1. L'acier se dilate d'environ 11,5 µm par mètre et par degré. L'allongement vaut :
La plaque de 120 mm du SV-40 mesurée à 30 °C s'allonge de 11,5 × 0,120 × 10 = 13,8 µm, soit environ 0,014 mm. L'alésage Ø20 mesuré à 40 °C, juste en sortie de machine, grossit de 11,5 × 0,020 × 20 = 4,6 µm : plus d'un cinquième de sa tolérance de 21 µm. D'où la règle : on laisse la pièce, l'instrument et les cales prendre la température du poste de contrôle avant de mesurer, et l'on évite de les tenir longtemps en main.
6. Décider : conforme ou non conforme
- 1.Lire la tolérance : écrite à côté de la cote (Ø20H7, 20 ±0,05…) ou, à défaut, la tolérance générale du cartouche. Pour le SV-40, ISO 2768-mK : la lettre m donne les écarts sur les longueurs, la lettre K ceux de forme et de position.
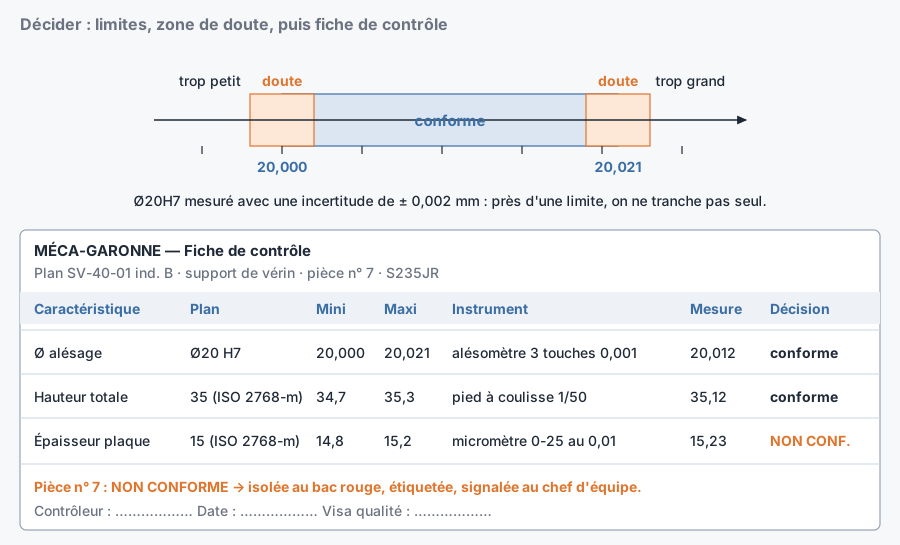
- 2.Calculer les limites. En classe m : ±0,2 mm de plus de 6 à 30 mm, ±0,3 mm de plus de 30 à 120 mm. Épaisseur 15 → 14,8 à 15,2 ; hauteur 35 → 34,7 à 35,3 ; longueur 120 → 119,7 à 120,3 ; Ø20H7 → 20,000 à 20,021.
- 3.Choisir l'instrument : résolution d'environ un dixième de l'intervalle de tolérance.
- 4.Mesurer dans les bonnes conditions, plusieurs fois.
- 5.Comparer la mesure aux deux limites, puis noter la valeur et la décision sur la fiche.
Toute mesure a une incertitude : un intervalle autour de la valeur lue dans lequel se trouve la vraie valeur. Elle est donnée par le service métrologie pour chaque moyen. Prenons ±0,002 mm pour l'alésomètre. Si l'alésage mesure 20,020, la vraie valeur est entre 20,018 et 20,022 : elle peut dépasser 20,021. On est dans la zone de doute. On ne tranche pas seul : on remesure avec un moyen plus fin, par exemple la machine à mesurer tridimensionnelle, ou on soumet le cas au responsable qualité.
7. Que faire d'une pièce non conforme ?
- 1.Isoler : la pièce quitte immédiatement le flux et va dans le bac ou la zone rouge prévus pour les pièces non conformes.
- 2.Identifier : étiquette avec la référence, le numéro de pièce, la caractéristique en défaut et la valeur mesurée.
- 3.Signaler au chef d'équipe ou à la qualité, et vérifier les pièces précédentes : un défaut rarement vient seul.
- 4.Laisser décider : retouche, dérogation du client ou rebut, la décision appartient à la qualité, pas au poste.
8. La fiche de contrôle du SV-40
Au poste de contrôle de Méca-Garonne, chaque pièce contrôlée laisse une trace : la fiche de contrôle. Elle reprend pour chaque caractéristique la cote du plan, les limites, l'instrument, la valeur mesurée et la décision. Voici la pièce n° 7.
Alésage Ø20H7
Hauteur totale 35
Épaisseur de plaque 15
9. Pour aller plus loin
- 1 µm = 0,001 mm ; 1 pouce = 25,4 mm exactement ; 1° = 60′.
- Rapporteur à vernier : degrés + rang du trait aligné × 5′, du côté où les degrés augmentent.
- Règle sinus : h = L × sin α ; 12° sur 100 mm demandent 20,791 mm de cales.
- Cotes définies à 20 °C ; l'acier prend environ 11,5 µm par mètre et par degré.
- Limites calculées, mesure comparée ; près d'une limite, zone de doute ; une pièce non conforme est isolée, identifiée, signalée.
Vous êtes élève ? Testez-vous sur ce chapitre
8 questions corrigées, chacune avec son explication. Les trois premières se font tout de suite, sans compte ; la suite, avec une classe abonnée ou un compte personnel.
Faire les 3 premières questionsVotre classe ne l’utilise pas ? Avec un établissement abonné, tout s’ouvre et votre formateur voit où chacun en est. Envoyez-lui ce cours :