Mesurer au pied à coulisse
Nommer les organes d'un pied à coulisse, comprendre le principe du vernier, lire une cote au 1/10, au 1/20 et au 1/50, réaliser les quatre mesures (extérieure, intérieure, profondeur, épaulement) et éviter les erreurs qui faussent le résultat.
1. L'instrument que l'on prend en premier
Au poste de contrôle de Méca-Garonne, le premier instrument que l'on prend pour vérifier un support de vérin SV-40 est presque toujours le pied à coulisse. C'est un instrument de mesure directe : la valeur se lit sur l'instrument lui-même, sans passer par une référence extérieure. Un seul instrument mesure une épaisseur, un diamètre de perçage, une profondeur de lamage ou la hauteur d'une marche. Les modèles courants mesurent de 0 à 150 mm ou de 0 à 200 mm.
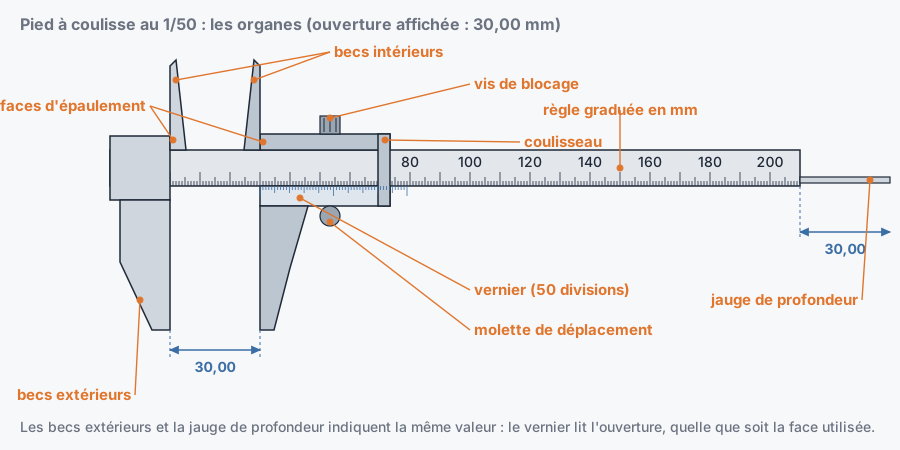
L'instrument se compose d'une partie fixe, la règle, et d'une partie mobile, le coulisseau, qui glisse le long de la règle. Chaque organe a un rôle précis.
Règle graduée
Coulisseau et vernier
Becs extérieurs
Becs intérieurs
Jauge de profondeur
Vis de blocage et molette
2. Le principe du vernier
Avec une simple règle, l'œil ne sait pas lire mieux que le demi-millimètre. Le vernier, du nom du mathématicien Pierre Vernier qui l'a décrit en 1631, permet d'aller beaucoup plus loin. L'idée : graduer le coulisseau avec des divisions un peu plus courtes que le millimètre de la règle.
Prenons le vernier le plus simple, au 1/10. On partage 9 mm en 10 divisions : chaque division vaut 0,9 mm. Becs fermés, le zéro du vernier est en face du zéro de la règle. Le 1er trait du vernier est alors en retard de 0,1 mm sur le 1er millimètre, le 2e en retard de 0,2 mm, et ainsi de suite jusqu'au 10e, qui tombe pile sur le 9e mm. Si l'on ouvre de 0,3 mm, c'est le 3e trait qui rattrape son retard et s'aligne avec un trait de la règle. Le rang du trait aligné donne donc les dixièmes.
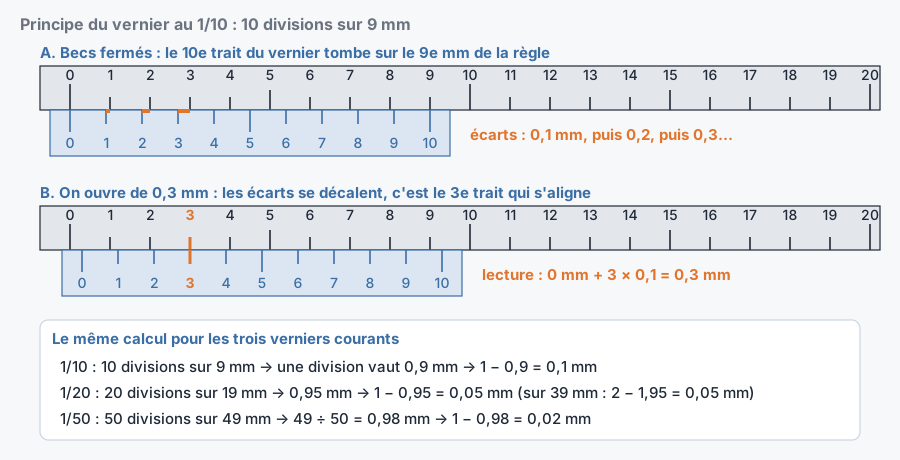
Le vernier au 1/50, le plus courant en atelier, suit exactement le même raisonnement avec des divisions plus fines. On partage 49 mm en 50 divisions.
Au 1/20, on partage 19 mm en 20 divisions de 0,95 mm, ce qui donne 1 − 0,95 = 0,05 mm. Beaucoup de fabricants étalent ces 20 divisions sur 39 mm pour écarter les traits : chaque division vaut 1,95 mm et l'écart avec 2 mm reste de 0,05 mm. Dans tous les cas, la résolution, c'est-à-dire la plus petite valeur que l'instrument permet de lire, vaut 1 mm divisé par le nombre de divisions du vernier. Elle est souvent gravée sur l'instrument (« 0,02 mm »).
3. Lire une cote pas à pas
- 1.Identifier le vernier : compter ses divisions ou lire la résolution gravée (0,1, 0,05 ou 0,02 mm).
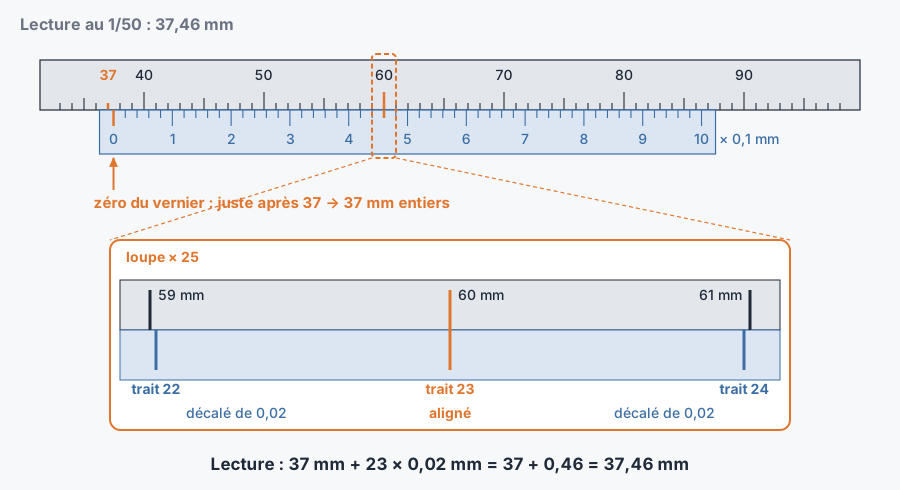
- 2.Lire les millimètres entiers : c'est le dernier trait de la règle situé à gauche du zéro du vernier. Si le zéro tombe juste après le 37, on a 37 mm entiers.
- 3.Chercher le trait aligné : parcourir le vernier des yeux et repérer le seul trait qui prolonge exactement un trait de la règle. Regarder aussi ses deux voisins : ils doivent être légèrement décalés, l'un d'un côté, l'autre de l'autre.
- 4.Calculer la fraction : rang du trait aligné × résolution.
- 5.Additionner millimètres entiers et fraction, puis vérifier la vraisemblance : le résultat doit être proche de la cote du plan.
Trois lectures exactes
Au 1/20 : zéro juste après le 23, 7e trait aligné → 23 + 7 × 0,05 = 23,35 mm.
Au 1/50 : zéro juste après le 37, 23e trait aligné → 37 + 23 × 0,02 = 37,46 mm.
Sur un vernier au 1/50, compter jusqu'à 23 serait long. Les chiffres gravés 1, 2, 3… 10 aident : chaque chiffre marque 5 traits, soit un dixième de millimètre. Dans l'exemple, le trait aligné est le 3e après le « 4 » : 0,40 + 3 × 0,02 = 0,46 mm. On retrouve bien 37,46 mm.
Manipulez le pied à coulisse
Faites glisser le curseur ou utilisez les boutons : la loupe montre la règle et le vernier trait pour trait. Changez de vernier (1/10, 1/20, 1/50) et regardez quel trait vient s’aligner. Décochez « Montrer la lecture » pour vous tester.
Règle : le zéro du vernier a dépassé le trait 23 → 23 mm. Vernier : c’est le trait n° 17 qui est aligné avec un trait de la règle → 17 × 0,02 = 0,34 mm. Cote : 23 + 0,34 = 23,34 mm.
Pour vous entraîner sur des lectures tirées au hasard et corrigées une à une, ouvrez l’atelier de mesure.
4. Les pieds à coulisse à cadran et numériques
Sur un pied à coulisse à cadran, le vernier est remplacé par une aiguille entraînée par une crémaillère. On lit les millimètres entiers sur la règle, puis la fraction sur le cadran, gradué en général au 0,02 ou au 0,01 mm. Un tour d'aiguille correspond souvent à 1 ou 2 mm : regardez ce qui est écrit sur le cadran avant la première mesure.
Le pied à coulisse numérique affiche directement la valeur, en général au 0,01 mm. Il se remet à zéro d'un appui, dans n'importe quelle position, et certains modèles transmettent la mesure à un ordinateur. Attention : afficher deux décimales ne rend pas l'instrument plus juste. Les becs, le jeu du coulisseau et votre geste restent les mêmes. Un numérique n'est pas plus exact qu'un bon pied à coulisse au 1/50 ; il est surtout plus rapide et évite les erreurs de lecture. Vérifiez aussi l'unité affichée : un appui sur le bouton « mm/in » passe en pouces.
5. Les quatre mesures
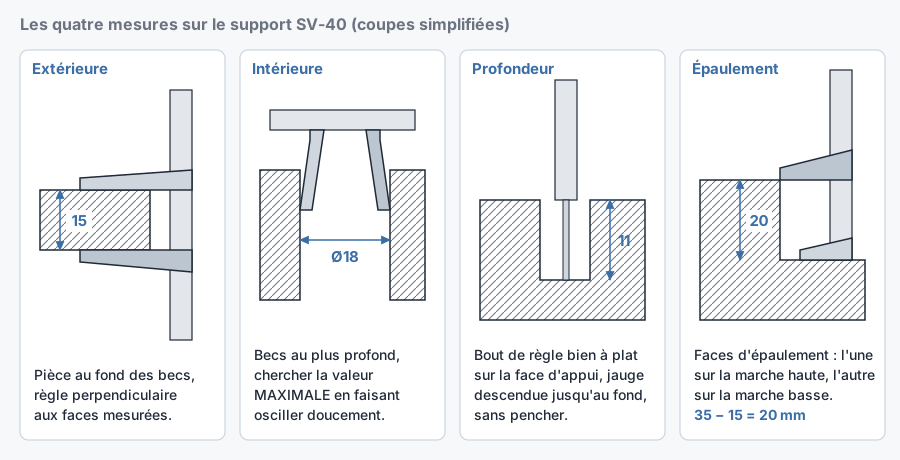
Extérieure
Intérieure
Profondeur
Épaulement
Le pied à coulisse a ses limites. L'alésage Ø20H7 du SV-40 n'a que 0,021 mm de tolérance : aucun pied à coulisse ne peut trancher sur une cote aussi serrée. On le contrôle au micromètre d'intérieur, à l'alésomètre ou au tampon, que vous verrez dans les chapitres suivants.
6. Les erreurs qui faussent la mesure
7. Prendre soin de l'instrument
Un pied à coulisse est un instrument de précision, pas un outil. Il ne sert jamais de pointe à tracer, de clé ou de levier. Essuyez-le après usage, surtout s'il a touché du liquide de coupe. Rangez-le dans son étui, vis de blocage desserrée et becs légèrement écartés. Ne le posez pas au milieu des copeaux ni sur une machine qui vibre. Chaque instrument de l'atelier porte une étiquette de vérification du service métrologie : si la date est dépassée, ou si l'instrument est tombé, mettez-le de côté et prévenez votre responsable.
8. Pour aller plus loin
- Résolution du vernier = 1 mm ÷ nombre de divisions : 0,1, 0,05 ou 0,02 mm.
- Au 1/50, 50 divisions occupent 49 mm : chaque division vaut 0,98 mm.
- Lecture = millimètres entiers avant le zéro + rang du trait aligné × résolution.
- Extérieur au fond des becs, intérieur à la valeur maximale, profondeur à plat.
- Œil en face, serrage léger, pièce froide et propre, zéro vérifié avant la série.
Vous êtes élève ? Testez-vous sur ce chapitre
8 questions corrigées, chacune avec son explication. Les trois premières se font tout de suite, sans compte ; la suite, avec une classe abonnée ou un compte personnel.
Faire les 3 premières questionsVotre classe ne l’utilise pas ? Avec un établissement abonné, tout s’ouvre et votre formateur voit où chacun en est. Envoyez-lui ce cours :