Mesurer au micromètre
Décrire un micromètre, lire une cote au 0,01 mm et au 0,001 mm, vérifier le zéro avec un étalon, connaître le micromètre d'intérieur, l'alésomètre et la jauge de profondeur micrométrique, et choisir entre micromètre et pied à coulisse selon la tolérance.
1. Une vis qui mesure
Le micromètre, que beaucoup d'ateliers appellent encore « palmer » du nom de son inventeur français, mesure au centième de millimètre (0,01 mm), et même au millième sur certains modèles. Son principe tient en une phrase : une vis très précise avance d'une longueur connue à chaque tour. Sur un micromètre courant, le pas de la vis, c'est-à-dire l'avance pour un tour complet, vaut 0,5 mm. En comptant les tours et les fractions de tour, on connaît la position de la touche mobile avec une grande finesse.
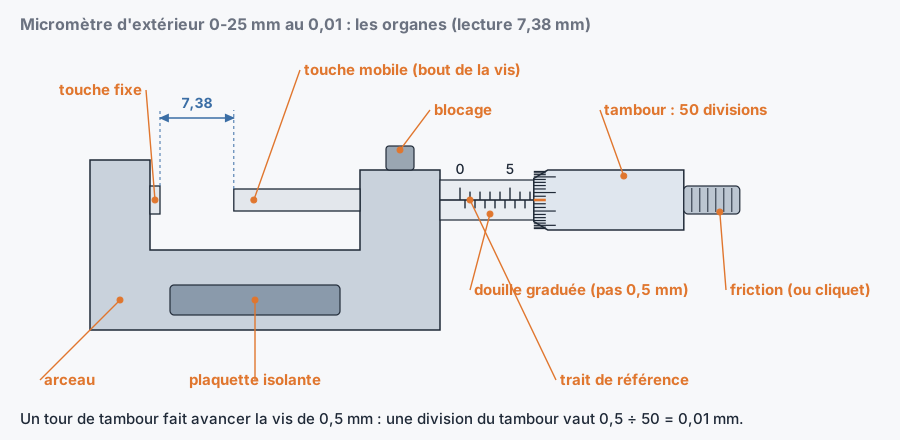
Arceau
Touches
Douille graduée
Tambour
Friction ou cliquet
Blocage
2. Un micromètre par tranche de 25 mm
La vis d'un micromètre n'a que 25 mm de course. Pour mesurer plus grand, on agrandit l'arceau : il existe donc des micromètres 0-25, 25-50, 50-75, 75-100 mm, et ainsi de suite. Cette plage s'appelle la capacité. Pour la hauteur totale de 35 mm du SV-40, il faut un 25-50 ; pour son épaisseur de 15 mm, un 0-25. Sur un 25-50, la douille commence à 25 : selon les modèles, elle est gravée 25, 30, 35… ou bien 0, 5, 10… et il faut alors ajouter 25 mm à la lecture. Regardez votre instrument avant de mesurer.
3. Lire au 0,01 mm pas à pas
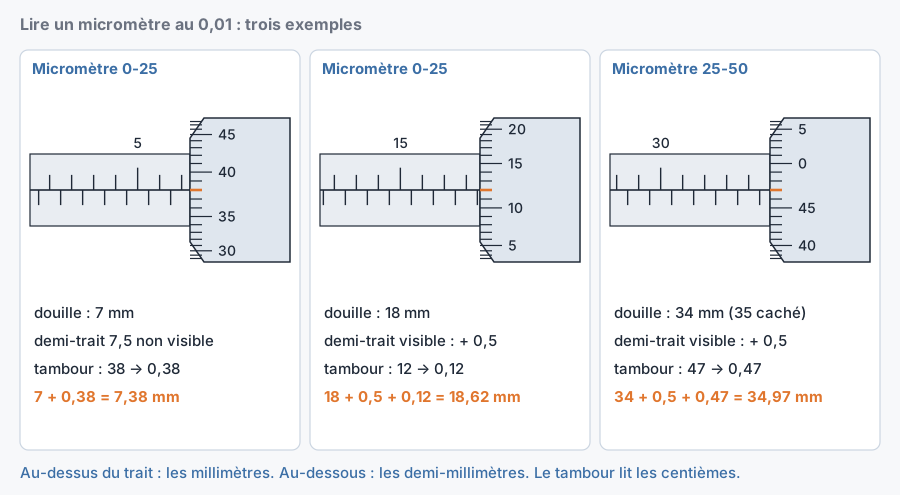
- 1.Les millimètres : lire le dernier trait visible au-dessus du trait de référence, juste avant le bord du tambour.
- 2.Le demi-millimètre : regarder au-dessous du trait de référence. Si un demi-trait est visible entre le dernier millimètre et le bord du tambour, ajouter 0,5 mm.
- 3.Les centièmes : lire la graduation du tambour qui est en face du trait de référence, de 0 à 49, et la multiplier par 0,01 mm.
- 4.Additionner les trois valeurs.
- 5.Contrôler la vraisemblance : un coup de pied à coulisse ou la cote du plan doit confirmer l'ordre de grandeur, surtout pour le demi-millimètre.
Trois lectures exactes
18,62 mm : dernier millimètre 18, demi-trait visible → 18,5, tambour sur 12 → 18,5 + 0,12.
34,97 mm (micromètre 25-50) : dernier millimètre visible 34, demi-trait visible → 34,5, tambour sur 47 → 34,5 + 0,47. Le trait du 35 est encore caché : il n'apparaîtra qu'après trois centièmes de plus.
Manipulez le micromètre
Tournez le tambour avec le curseur : surveillez le trait du demi-millimètre sous la ligne de la douille, c’est lui qu’on oublie. Décochez « Montrer la lecture » pour vous tester.
Douille : 12 mm visibles au-dessus du trait, et un demi-millimètre découvert en dessous → 12,5 mm. Tambour : la graduation 28 fait face au trait → 0,28 mm. Cote : 12,5 + 0,28 = 12,78 mm.
Pour vous entraîner sur des lectures tirées au hasard et corrigées une à une, ouvrez l’atelier de mesure.
4. Au millième : le micromètre à vernier
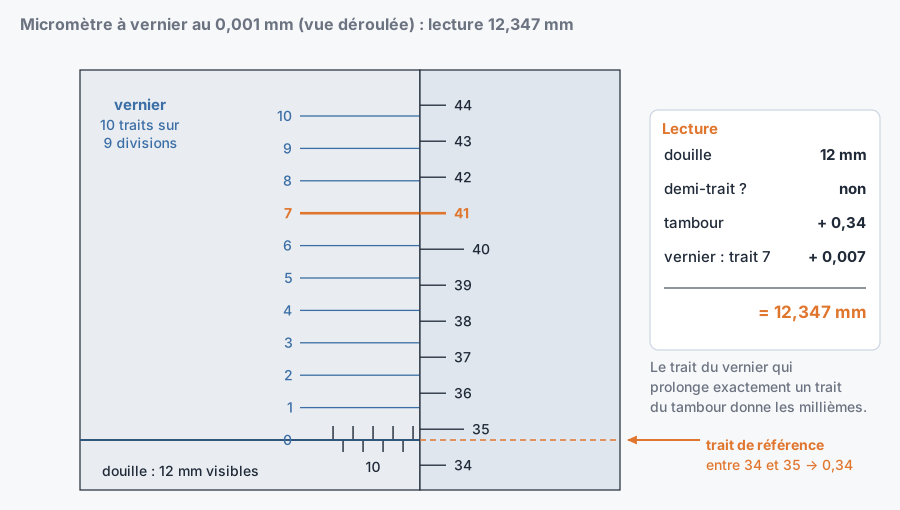
Certains micromètres lisent au 0,001 mm, soit un micromètre (µm). Ils portent sur la douille un petit vernier de 10 traits parallèles au trait de référence, répartis sur la longueur de 9 divisions du tambour. Chaque trait du vernier est donc décalé de 0,1 division, c'est-à-dire de 0,001 mm, par rapport aux traits du tambour. On lit d'abord comme au 0,01 : millimètres, demi-millimètre, puis la dernière graduation du tambour passée devant le trait de référence. On cherche ensuite le trait du vernier qui prolonge exactement un trait du tambour : son numéro donne les millièmes.
Les micromètres numériques affichent directement 0,001 mm. Ils gardent la même vis, la même friction et les mêmes règles d'emploi : l'affichage ne dispense pas de vérifier le zéro ni de soigner le geste.
5. Vérifier le zéro avant de mesurer
- 1.Nettoyer les touches : faire passer une feuille de papier propre entre les touches fermées doucement, puis la retirer.
- 2.Micromètre 0-25 : amener les touches en contact à la friction (deux ou trois clics). La lecture doit être exactement 0,00.
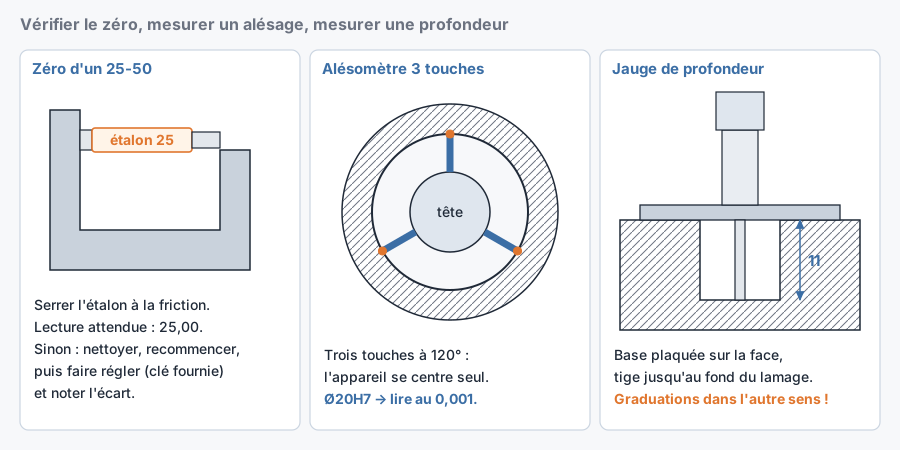
- 3.Micromètre 25-50 et plus : les touches ne se touchent jamais. On serre l'étalon livré avec l'instrument (une tige de 25,000 mm pour un 25-50) ou une cale étalon de 25 mm. La lecture doit être 25,00.
- 4.Si l'écart persiste après un second nettoyage : ne corrigez pas de tête. Le réglage se fait avec la clé fournie, par une personne habilitée, ou l'instrument part au service métrologie.
Pourquoi tant de précautions ? Une main posée quelques minutes sur l'arceau d'un grand micromètre le réchauffe de plusieurs degrés : l'arceau s'allonge de quelques micromètres, ce qui suffit à fausser une lecture au millième. Laissez l'étalon et l'instrument reposer sur le poste avant de faire le zéro, tenez-les par la plaquette isolante, et refaites le zéro si l'atelier s'est nettement réchauffé depuis le matin.
6. Mesurer un alésage ou une profondeur
Le micromètre d'intérieur reprend la même vis pour mesurer un diamètre intérieur ou une largeur de rainure : modèle à becs pour les petits diamètres, ou tige avec rallonges pour les grands. Il demande de chercher soi-même la position du diamètre. L'alésomètre à trois touches règle ce problème : ses trois touches à 120° s'écartent ensemble et s'appuient sur la paroi, si bien que l'appareil se centre tout seul dans l'alésage. On le règle au préalable sur une bague étalon de diamètre connu. C'est l'instrument de choix pour l'alésage Ø20H7 du SV-40, lu au 0,001 mm.
La jauge de profondeur micrométrique est un micromètre monté sur une base plane. La base repose sur la face de référence et la tige descend jusqu'au fond : profondeur d'un lamage, d'un épaulement, d'une rainure. Des tiges interchangeables allongent la capacité. Attention : ses graduations croissent dans l'autre sens que sur un micromètre d'extérieur, puisque la cote augmente quand la tige sort.
7. Micromètre ou pied à coulisse ?
Pour choisir, les ateliers utilisent une règle simple : la résolution de l'instrument doit valoir environ un dixième de l'intervalle de tolérance. L'intervalle de tolérance (IT) est l'écart entre la cote maxi et la cote mini autorisées. C'est une règle d'atelier, pas une loi : elle garantit que l'imprécision de lecture ne mange qu'une petite part de la tolérance. Quand on ne peut pas la respecter, on choisit un moyen plus fin ou un calibre.
Pour l'épaisseur de 15 mm, le pied à coulisse suffit donc. Mais si la mesure tombe près d'une limite, par exemple 15,18, reprendre au micromètre 0-25 lève le doute. Pour l'alésage, même un micromètre au 0,01 est trop juste : 0,01 mm, c'est la moitié de la tolérance.
8. Le bon geste
9. Pour aller plus loin
- Pas de 0,5 mm, tambour de 50 divisions : une division vaut 0,01 mm.
- Lecture = millimètres + demi-millimètre éventuel + centièmes du tambour.
- Le vernier de la douille (10 traits sur 9 divisions) donne le millième.
- Zéro vérifié avant chaque série : touches fermées ou étalon de 25, 50…
- Résolution visée ≈ un dixième de l'IT : pour un H7, alésomètre ou tampon.
Vous êtes élève ? Testez-vous sur ce chapitre
8 questions corrigées, chacune avec son explication. Les trois premières se font tout de suite, sans compte ; la suite, avec une classe abonnée ou un compte personnel.
Faire les 3 premières questionsVotre classe ne l’utilise pas ? Avec un établissement abonné, tout s’ouvre et votre formateur voit où chacun en est. Envoyez-lui ce cours :