La norme ISO 4063 attribue un numéro à chaque procédé : c'est cette référence que l'on retrouve sur les plans et les cahiers de soudage.
111 — MMA, électrode enrobée
Simple, mobile, tolérant au vent et à la rouille. Chantier et réparation. Laitier à piquer entre chaque passe.
131 — MIG
Fil fusible sous gaz inerte (argon) : pas de réaction avec le bain. Aluminium et inox.
136 — fil fourré
Fil creux garni de flux, sous gaz : bonne pénétration, forte productivité. En extérieur, on prend le fil fourré autoprotégé (114), sans gaz.
135 — MAG
Gaz actif (CO₂ ou mélange argon-CO₂) qui participe à la réaction. Le procédé de production sur acier.
141 — TIG
Électrode de tungstène non fusible sous argon, métal d'apport séparé. Le plus précis, le plus lent, le plus propre.
La distinction à ne pas rater : MIG = gaz inerte (il protège sans réagir), MAG = gaz actif (il participe au bain). Et en TIG, l'électrode ne fond pas : l'apport est amené à la main.
2. Préparer avant d'allumer
Propreté : dégraisser, brosser, éliminer peinture, calamine et humidité. La majorité des porosités vient de là.
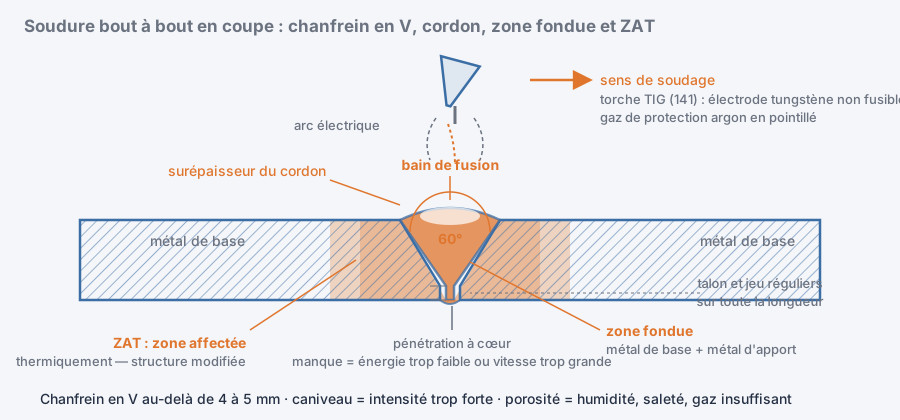
Chanfrein : au-delà de 4 à 5 mm d'épaisseur, un chanfrein en V garantit la pénétration à cœur.
Jeu et accostage : réguliers sur toute la longueur, sinon la pénétration varie d'un bout à l'autre.
Pointage : points courts, répartis, suffisamment nombreux — ils tiennent la géométrie pendant le retrait.
3. Reconnaître les défauts
Manque de pénétration
Le cordon ne descend pas jusqu'à la racine. Énergie trop faible, chanfrein insuffisant, vitesse trop grande.
Caniveau
Sillon creusé en bord de cordon. Intensité trop élevée ou angle de torche incorrect. Amorce de fissure.
Porosité
Bulles de gaz piégées. Humidité, pièce sale, débit de gaz insuffisant ou courant d'air qui chasse la protection.
Inclusion de laitier
Laitier emprisonné entre deux passes : piquage et brossage incomplets en 111.
Fissuration
À chaud ou à froid. Matériau sensible, refroidissement trop rapide, bridage excessif.
4. Maîtriser les déformations
En refroidissant, le cordon se contracte et tire la pièce : c'est le retrait. On ne le supprime pas, on l'organise.
Pointer puis brider pour tenir la géométrie — sans excès, un bridage trop rigide fait fissurer.
Alterner l'ordre des cordons et les répartir de part et d'autre plutôt que de souder tout d'un côté.
Souder par passes courtes, en pas de pèlerin, sur les grandes longueurs.
Pré-déformer légèrement en sens inverse quand le retrait est prévisible et reproductible.
5. Sécurité
Les fumées de soudage sont classées cancérogènes : aspiration à la source et ventilation, systématiquement.
Le rayonnement UV brûle les yeux et la peau, y compris celles des collègues : écran, cagoule adaptée, protection du poste.
Risque d'incendie : dégager les matières inflammables, surveiller après l'arrêt, permis de feu si nécessaire.
Sur inox et matériaux revêtus, les fumées sont particulièrement nocives : jamais sans aspiration.
·MIG = gaz inerte ; MAG = gaz actif ; TIG = électrode tungstène non fusible.
·Chanfrein en V au-delà de 4 à 5 mm.
·Porosité = humidité, saleté ou protection gazeuse insuffisante.
·Contre les déformations : pointer, brider, alterner les cordons.
Vous êtes élève ? Testez-vous sur ce chapitre
5 questions corrigées, chacune avec son explication. Les trois premières se font tout de suite, sans compte ; la suite, avec une classe abonnée ou un compte personnel.