Assemblage en chaudronnerie : pointage, bridage, déformations
Préparer et positionner des éléments avant soudage, anticiper le retrait et les déformations, choisir une séquence de soudage et contrôler les dimensions d'un ensemble mécano-soudé.
1. L'assemblage avant le soudage
En chaudronnerie, la qualité d'un ensemble se joue avant le premier cordon. Positionner, brider, pointer : ces trois opérations décident de la géométrie finale. Un ensemble mal pointé ne se rattrape pas au soudage, il se redresse péniblement au chalumeau ou à la presse, quand c'est encore possible.
- 1.Préparer : ébavurer, dégraisser, chanfreiner si l'épaisseur le demande (au-delà de 4 à 5 mm en bout à bout), tracer les repères de positionnement.
- 2.Positionner : sur marbre, avec équerres, cales et gabarit. Vérifier équerrage, alignement et jeu de soudage avant tout point.
- 3.Brider : serre-joints, pinces étau, sauterelles, aimants de soudeur. Le bridage tient la pièce contre le retrait, il ne doit pas la déformer.
- 4.Pointer : points courts et pénétrés, répartis symétriquement. Contrôler les cotes, puis seulement souder.
Longueur des points
Espacement
Ordre
4. Retrait et déformations de soudage
Le métal fondu se contracte en refroidissant. Comme les zones voisines restent froides et rigides, cette contraction tire sur l'ensemble : c'est le retrait. Il se manifeste dans trois directions : transversal (perpendiculaire au cordon, le plus important), longitudinal (le long du cordon) et angulaire (la tôle se referme du côté de la soudure, là où il y a le plus de métal déposé).
Exemple : un châssis de 3 000 mm assemblé par 4 joints bout à bout de tôle 8 mm.
Prédéformation
Équilibrage
Bridage rigide
Limiter l'énergie
Sur un cordon long, on ne soude jamais d'un bout à l'autre d'un seul trait. On fractionne le cordon en tronçons de 150 à 300 mm et on organise leur ordre pour que chaque tronçon compense le retrait du précédent.
6. Contrôle dimensionnel
La norme NF EN ISO 13920 définit les tolérances générales des constructions soudées, en quatre classes (A, B, C, D) pour les longueurs et angles, et quatre classes (E, F, G, H) pour la rectitude et la planéité. Pour une longueur de 2 000 à 4 000 mm, la classe A admet ± 4 mm, la classe B ± 6 mm, la classe C ± 11 mm et la classe D ± 16 mm. On mesure au mètre à ruban pour les grandes cotes, au réglet et à l'équerre pour les angles, à la règle et au jeu de cales pour la planéité, et par diagonales pour l'équerrage des cadres.
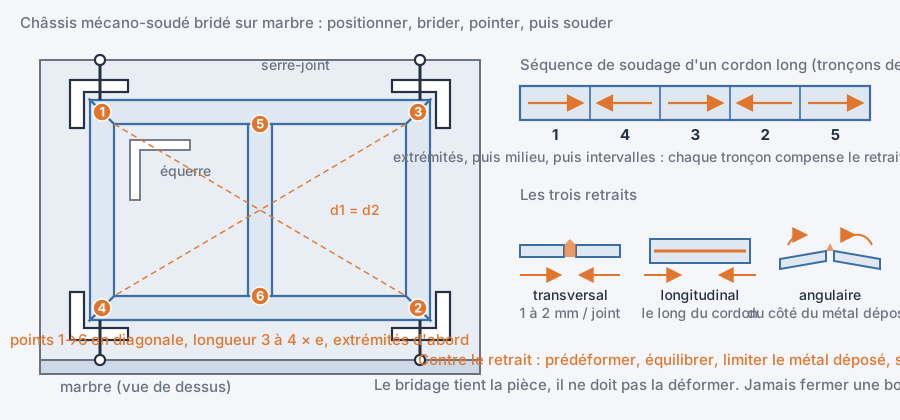
- Préparer, positionner, brider, pointer, contrôler, puis souder : dans cet ordre.
- Points de 3 à 4 fois l'épaisseur, espacés de 20 à 40 fois l'épaisseur, extrémités d'abord.
- Un point est une soudure : même apport, même procédé, à meuler s'il est douteux.
- Retrait transversal 1 à 2 mm par joint bout à bout ; retrait angulaire du côté du métal déposé.
- Contre le retrait : prédéformer, équilibrer, limiter le métal déposé, séquencer (pas de pèlerin).
- Jamais fermer une boucle en dernier ; équerrage vérifié par les diagonales ; tolérances ISO 13920.
Vous êtes élève ? Testez-vous sur ce chapitre
6 questions corrigées, chacune avec son explication. Les trois premières se font tout de suite, sans compte ; la suite, avec une classe abonnée ou un compte personnel.
Faire les 3 premières questionsVotre classe ne l’utilise pas ? Avec un établissement abonné, tout s’ouvre et votre formateur voit où chacun en est. Envoyez-lui ce cours :