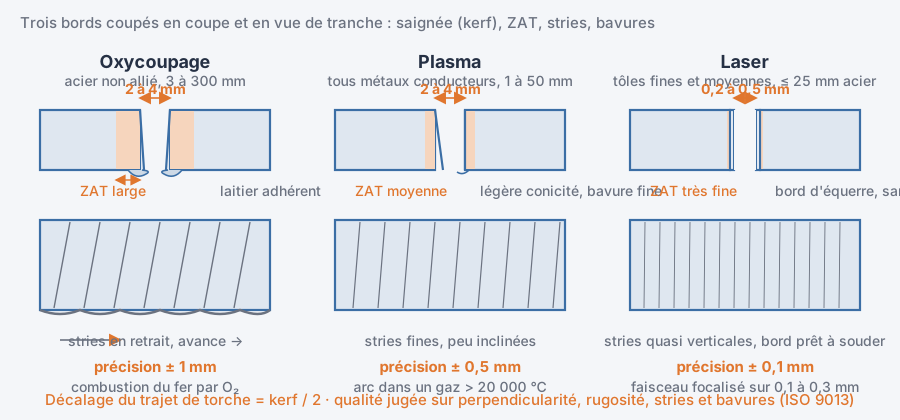
Distinguer les trois procédés de découpage thermique, choisir celui qui convient à une tôle donnée, régler les paramètres principaux, juger une qualité de coupe et appliquer les règles de sécurité.
Le découpage thermique sépare la tôle en fondant ou en brûlant localement le métal, puis en chassant le métal liquide par un jet de gaz. Trois procédés se partagent l'atelier de chaudronnerie : l'oxycoupage, le plasma et le laser. Ils se distinguent par la source de chaleur, les matériaux coupables, les épaisseurs et la précision obtenue.
Oxycoupage
Une flamme oxygène-acétylène ou oxygène-propane préchauffe l'acier vers 1 300 °C, puis un jet d'oxygène pur brûle le métal : c'est une combustion, pas une fusion. Aciers non alliés uniquement, de 3 à plus de 300 mm.
Plasma
Un arc électrique traverse un gaz (air comprimé, azote) et le porte à plus de 20 000 °C. Le jet de plasma fond et chasse le métal. Tous les métaux conducteurs : acier, inox, aluminium, cuivre, jusqu'à 40 à 50 mm.
Laser
Un faisceau lumineux concentré sur un point de 0,1 à 0,3 mm fond le métal ; un gaz d'assistance (azote ou oxygène) évacue le bain. Très précis, tôles fines et moyennes, jusqu'à 25 mm environ en acier.
2. Choisir le procédé
Oxycoupage
Acier doux épais, saignée 2 à 4 mm, précision ± 1 mm, zone chauffée large
Plasma
Tous métaux, 1 à 50 mm, saignée 2 à 4 mm, précision ± 0,5 mm, rapide
Laser
Tôles fines à moyennes, saignée 0,2 à 0,5 mm, précision ± 0,1 mm, bords prêts à souder
Pourquoi l'oxycoupage ne coupe pas l'inox ni l'aluminium : le procédé repose sur la combustion du fer par l'oxygène. L'inox forme un oxyde de chrome réfractaire qui fond plus haut que le métal, et l'aluminium forme une alumine fondant à 2 050 °C : le jet d'oxygène ne « brûle » plus la coupe. Pour ces matériaux, on passe au plasma ou au laser.
3. Les paramètres de coupe
Quel que soit le procédé, quatre réglages gouvernent la coupe : la puissance (débit d'oxygène, intensité de l'arc, puissance du laser), la vitesse d'avance, la hauteur de torche ou distance focale, et la pression du gaz. Le fabricant fournit des tables de coupe : on part de la table, puis on affine sur une chute.
Décalage du trajet de torche = kerf / 2 kerf = largeur de la saignée mesurée sur une chute
Exemple : découpe plasma d'un disque de Ø 200 mm dans une tôle acier de 10 mm, saignée mesurée 3 mm.
Pour obtenir Ø 200 fini, le centre de la torche suit un cercle de Ø 200 + 3 = 203 mm. Sans cette compensation, le disque sortirait à Ø 197 : 3 mm trop petit.
4. Lire une qualité de coupe
La norme NF EN ISO 9013 classe les coupes thermiques selon quatre critères : la tolérance de perpendicularité (u), la rugosité (Rz5), le retard des stries et la présence de bavures ou de scories sur la face inférieure. Une coupe correcte présente des stries fines, presque verticales, et une face inférieure sans laitier adhérent.
Vitesse trop lente
Saignée large, stries très inclinées vers l'arrière, laitier épais et collé sous la coupe, zone affectée thermiquement importante.
Vitesse trop rapide
Coupe incomplète, stries fortement inclinées, jet qui ressort en biais, bavure à l'arête inférieure, voire arrêt de la coupe.
Hauteur mal réglée
Trop haut : coupe en V, chanfrein involontaire, perte de perpendicularité. Trop bas : buse qui s'use vite, projections dans la torche.
Zone affectée thermiquement (ZAT). Sur un acier trempant, le bord oxycoupé durcit et peut fissurer au pliage ou au soudage. On prévoit un usinage ou un meulage de 1 à 2 mm sur les bords qui seront pliés.
Consommables usés. Une électrode plasma usée ou une buse oxycoupage encrassée donnent une coupe oblique et bavurée : on les contrôle avant chaque série, pas quand la coupe est déjà mauvaise.
Déformation. Une pièce longue et étroite se cintre sous l'effet de la chaleur. On alterne les découpes de part et d'autre ou on laisse des micro-attaches pour tenir la pièce dans le squelette.
Rayonnement. L'arc plasma émet des ultraviolets intenses : lunettes de teinte 5 à 9 selon l'intensité, jamais de lunettes claires. Le laser impose une cabine fermée avec hublots filtrants.
Fumées. Les fumées de découpe (oxydes de fer, chrome VI sur l'inox, ozone) sont classées cancérogènes : aspiration à la table ou à la torche obligatoire.
Gaz. Acétylène et oxygène : bouteilles debout et arrimées, clapets anti-retour sur les deux lignes, jamais d'huile ni de graisse sur un raccord d'oxygène.
Bruit et brûlures. Le plasma dépasse 100 dB(A) : protections auditives. Les pièces coupées restent longtemps chaudes : gants et pinces pour la manutention.
6 questions corrigées, chacune avec son explication. Les trois premières se font tout de suite, sans compte ; la suite, avec une classe abonnée ou un compte personnel.