Contrôle des soudures : défauts et essais non destructifs
Reconnaître les défauts de soudage courants, choisir le contrôle non destructif adapté, lire un critère d'acceptation et situer la qualification du soudeur et du mode opératoire.
1. Pourquoi contrôler une soudure
Une soudure est une zone fondue puis refroidie vite : elle peut cacher des défauts internes invisibles à l'œil, et une fissure de quelques millimètres suffit à amorcer une rupture en fatigue. Le contrôle vérifie que la soudure est conforme aux exigences du plan, en utilisant des essais non destructifs (END ou CND) qui ne détruisent pas la pièce.
2. Les défauts de soudage
La norme NF EN ISO 6520-1 classe les défauts en six groupes numérotés : 100 fissures, 200 cavités, 300 inclusions solides, 400 manques de fusion et de pénétration, 500 défauts de forme, 600 défauts divers (projections, coups d'arc).
Fissures (100)
Porosités (200)
Inclusions (300)
Collage (401)
Manque de pénétration (402)
Défauts de forme (500)
3. Les cinq contrôles non destructifs
En magnétoscopie, on aimante la pièce (électro-aimant portatif, jougs) et on saupoudre une poudre ou une liqueur magnétique : un défaut coupe les lignes de champ et retient les particules. Le défaut n'est détecté que s'il est perpendiculaire au champ : on aimante dans deux directions à 90°. En ultrasons, un palpeur envoie une onde de 2 à 5 MHz ; un défaut renvoie un écho dont la position sur l'écran donne la profondeur. En radiographie, un défaut volumique laisse passer plus de rayonnement et apparaît en sombre sur le film.
4. Critères d'acceptation
Détecter un défaut ne suffit pas : il faut décider s'il est acceptable. La norme NF EN ISO 5817 définit trois niveaux de qualité pour l'acier : D (modéré), C (intermédiaire) et B (élevé). Le plan indique le niveau exigé à côté du symbole de soudure. Chaque défaut a une limite chiffrée par niveau.
Fissure
Caniveau continu
Surépaisseur (bout à bout)
Deux qualifications encadrent le soudage industriel. La qualification du mode opératoire de soudage (QMOS, norme ISO 15614) prouve qu'une combinaison procédé-matériau-épaisseur-position donne une soudure saine : on soude une éprouvette, on la contrôle par END puis par essais destructifs (traction, pliage, macrographie). La qualification du soudeur (ISO 9606-1 pour les aciers) prouve que la personne sait appliquer ce mode opératoire : elle est valable 2 ans, avec confirmation tous les 6 mois par l'employeur. Le contrôleur END est lui-même certifié selon la norme ISO 9712, en niveaux 1, 2 et 3.
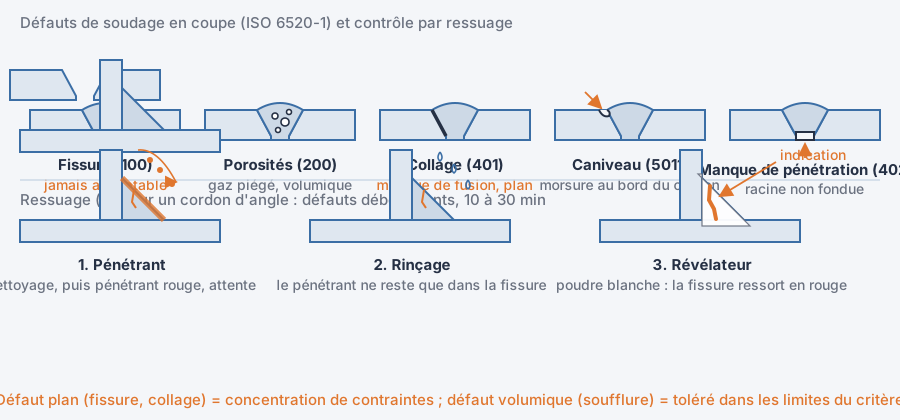
- Six groupes de défauts (ISO 6520-1) : fissures, cavités, inclusions, manques de fusion/pénétration, forme, divers.
- Défaut plan (fissure, collage) = grave ; défaut volumique (porosité) = tolérable dans les limites.
- VT toujours ; PT pour tout ce qui débouche ; MT seulement sur ferromagnétique ; UT pour les défauts plans internes ; RT pour les volumiques, avec trace.
- Profondeur UT = vitesse × temps / 2 ; acier 5 900 m/s.
- Niveaux de qualité ISO 5817 : D, C, B ; fissure jamais admise.
- QMOS (ISO 15614) pour le procédé, ISO 9606-1 pour le soudeur (2 ans), ISO 9712 pour le contrôleur.
Vous êtes élève ? Testez-vous sur ce chapitre
6 questions corrigées, chacune avec son explication. Les trois premières se font tout de suite, sans compte ; la suite, avec une classe abonnée ou un compte personnel.
Faire les 3 premières questionsVotre classe ne l’utilise pas ? Avec un établissement abonné, tout s’ouvre et votre formateur voit où chacun en est. Envoyez-lui ce cours :