Rivetage
Choisir un type de rivet, calculer sa longueur, respecter pas et pinces, et contrôler une bouterolle formée.
1. Pourquoi le rivet en aéronautique
Le rivet est un assemblage mécanique et définitif. Il travaille principalement en cisaillement : la charge passe d'une tôle à l'autre à travers le corps du rivet. Léger, contrôlable visuellement, posé sans chauffer (il n’altère pas les alliages d’aluminium, que le soudage fragiliserait), il reste le mode d'assemblage de référence des structures en alliage d'aluminium.
2. Les familles de rivets
Rivet plein à tête universelle
Rivet à tête fraisée (flush)
Rivet aveugle
Fixations à haute résistance
3. Choisir la longueur du rivet
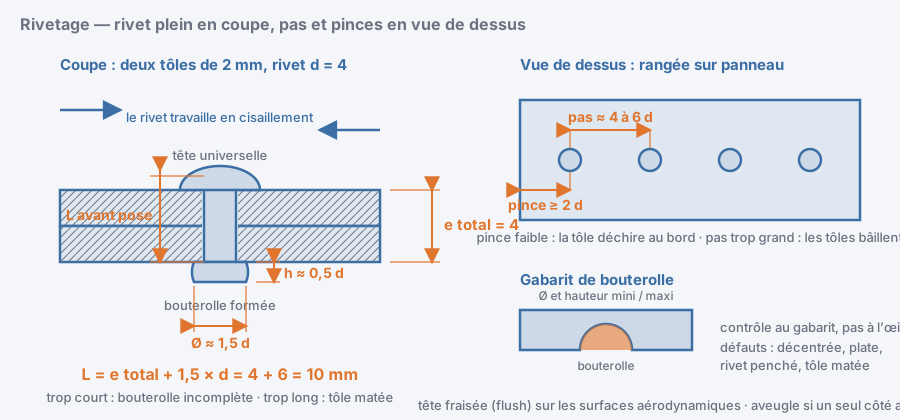
Trop court, la bouterolle sera incomplète ; trop long, elle sera déformée et la tôle matée. La longueur se calcule à partir de l'épaisseur totale à assembler et du diamètre du rivet.
1. Assemblage de deux tôles de 2 mm : épaisseur totale 4 mm.
4. Pas et pinces
Un rivetage n'est jamais posé au hasard. Deux distances gouvernent la tenue de l'assemblage : le pas, entre deux rivets d'une même rangée, et la pince, du centre du rivet au bord de la tôle.
Une pince trop faible fait déchirer la tôle en bord de trou sous charge. Un pas trop grand laisse les tôles bâiller entre les rivets ; trop petit, il affaiblit la section de la tôle elle-même.
5. Les défauts et leur contrôle
En images
Pour aller plus loin
- Le rivet travaille en cisaillement.
- L = épaisseur totale + 1,5 × d.
- Bouterolle : Ø ≈ 1,5 d, hauteur ≈ 0,5 d.
- Pas ≈ 4 à 6 d ; pince ≥ 2 d.
- Tête fraisée pour les surfaces aérodynamiques.
Vous êtes élève ? Testez-vous sur ce chapitre
5 questions corrigées, chacune avec son explication. Les trois premières se font tout de suite, sans compte ; la suite, avec une classe abonnée ou un compte personnel.
Faire les 3 premières questionsVotre classe ne l’utilise pas ? Avec un établissement abonné, tout s’ouvre et votre formateur voit où chacun en est. Envoyez-lui ce cours :