Les fibres — carbone, verre, aramide. Ce sont elles qui portent l'effort, dans le sens où elles sont orientées.
La matrice
La résine — époxy le plus souvent. Elle transmet les efforts entre fibres, les maintient en position et les protège.
D'où la propriété qui change tout par rapport au métal : un composite est anisotrope. Sa résistance dépend de la direction. Une pièce mal orientée est faible, quelle que soit la qualité de sa fabrication.
2. L'orientation des plis
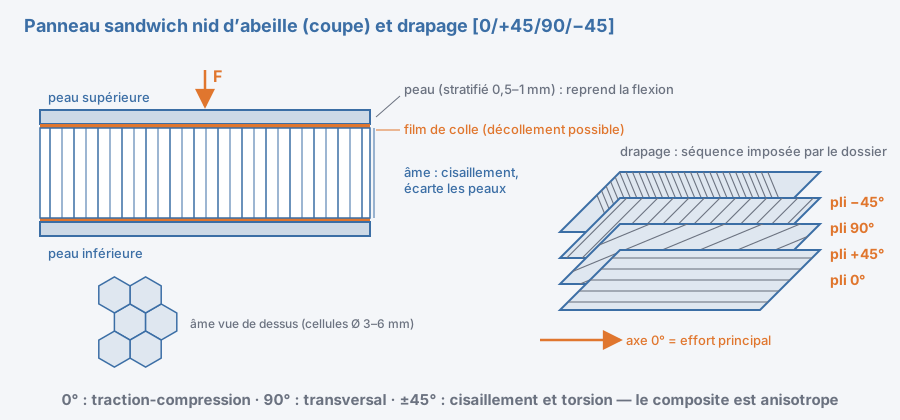
Plis à 0°
Fibres dans l'axe de l'effort principal : reprennent la traction et la compression longitudinales.
Plis à 90°
Perpendiculaires : reprennent les efforts transversaux et tiennent la géométrie.
Plis à ±45°
La direction du cisaillement. Indispensables dès qu'il y a torsion ou effort tranchant.
Le drapage
La séquence d'empilement des plis, notée par exemple [0/±45/90]. Elle est imposée par le dossier de fabrication : on ne l'improvise pas.
3. Stratifié et sandwich
Un stratifié est un empilement de plis collés par la résine. Une structure sandwich ajoute une âme légère — nid d'abeille aluminium ou aramide, mousse — entre deux peaux fines. Les peaux reprennent la flexion, l'âme les maintient écartées et reprend le cisaillement : à masse égale, la raideur est bien supérieure.
4. La cuisson : trois paramètres liés
température — polymérisation de la résine
pression — compactage des plis
vide — évacuation de l'air et des volatils
Le cycle de cuisson — montée, palier, descente — est aussi important que le drapage : une montée trop rapide ou un palier écourté donnent une pièce sous-polymérisée, dont on ne verra rien à l'œil. En autoclave, la pression complète le vide pour un taux de porosité minimal.
5. Défauts et contrôle
Délaminage
Séparation entre deux plis. Souvent consécutif à un impact, parfois invisible en surface. Le défaut le plus redouté.
Porosité
Bulles dans la matrice : vide insuffisant, résine mal compactée. Fait chuter les caractéristiques.
Décollement
Perte d'adhésion entre peau et âme d'un sandwich, ou au niveau d'un collage.
Impact
Un choc peut endommager le cœur du stratifié en ne laissant qu'une marque très discrète en surface : toute suspicion d'impact se contrôle.
Le tap test — sondage au marteau ou à la pièce de monnaie — détecte un délaminage au changement de son : simple, immédiat, praticable en atelier.
Le contrôle par ultrasons précise l'étendue et la profondeur du défaut.
Une réparation par patch exige une préparation rigoureuse : décapage en escalier, surfaces sèches et dégraissées, drapage et cycle de cuisson conformes au dossier.
Sécurité : les poussières de carbone sont irritantes et conductrices, les résines non polymérisées sont sensibilisantes. Aspiration, gants adaptés, protection respiratoire.
·Le renfort porte l'effort, la matrice transmet et protège.
·Un composite est anisotrope : l'orientation fait la résistance.
·±45° = direction du cisaillement.
·Cuisson = température + pression + vide.
·Délaminage : souvent invisible, détecté au tap test puis aux ultrasons.
Vous êtes élève ? Testez-vous sur ce chapitre
5 questions corrigées, chacune avec son explication. Les trois premières se font tout de suite, sans compte ; la suite, avec une classe abonnée ou un compte personnel.