Correction d’usure
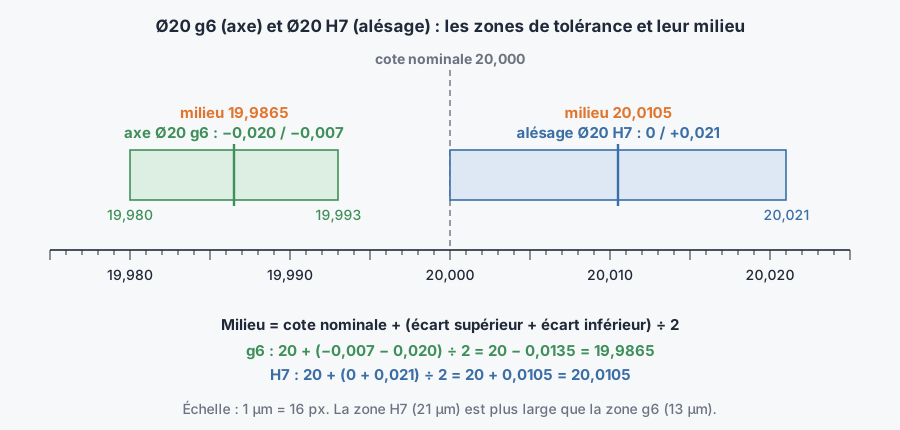
La correction à saisir dans le correcteur d’usure après avoir mesuré une pièce : elle ramène la cote au milieu de la tolérance.
Données
À garder en tête
- Convention des commandes numériques courantes : le correcteur d’usure s’ajoute à la jauge, et X se programme au diamètre en tournage. Vérifiez-la sur la documentation de votre machine, puis contrôlez la pièce suivante.
Résultats
Correction à saisir sur X (au diamètre)−0,0045mmcible − mesurée
Cote visée (milieu de la tolérance)19,9865mm20 + (-0,007 + -0,02) / 2
Écart de la pièce par rapport à la cible+0,0045mm
Limites de la tolérance19,98 à 19,993mmpièce dans la tolérance
D'où viennent ces valeurs
- AjustementWikipédia — écarts, intervalle de tolérance, système ISO
- UsinageWikipédia — machines-outils à commande numérique
Suppose une pièce mesurée à 20 °C avec un instrument adapté, et une dérive due à l’usure. Une dérive brutale (plaquette cassée, pièce mal bridée) ne se corrige pas : elle se cherche.
La théorie, dans les cours