Les matières plastiques à l'atelier
Expliquer ce qu'est un polymère ; distinguer thermoplastiques, thermodurcissables et élastomères ; associer les plastiques courants à leurs usages ; tenir compte de leurs propriétés et de leurs limites ; usiner un plastique sans le déformer ; l'identifier sans essai dangereux ; le trier et lire son code de recyclage.
1. Des plastiques partout dans l'atelier
Chez Méca-Garonne, on usine surtout de l'acier et de l'aluminium. Mais regardez autour de vous : patins de glissière, bagues de guidage, galets de convoyeur, écran transparent de la fraiseuse, gaines de câbles, joints. Tout cela est en matière plastique. Un client vient d'ailleurs de commander à Méca-Garonne une série de bagues en POM. Ce chapitre vous donne les repères pour reconnaître ces matières, les usiner et les trier.
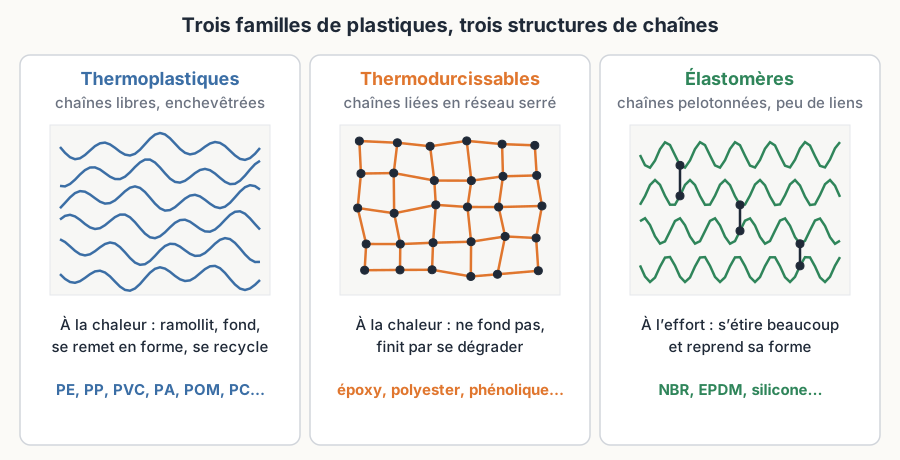
2. D'où vient un plastique
Un plastique est un polymère : une très longue chaîne de molécules identiques accrochées les unes aux autres, comme les maillons d'une chaîne. La plupart sont fabriqués à partir du pétrole ou du gaz naturel ; quelques-uns sont issus de matières végétales, on les dit biosourcés. On y ajoute des additifs : colorants, stabilisants contre les ultraviolets, et parfois des charges comme les fibres de verre, qui rendent la matière plus rigide.
Le nom du plastique s'écrit presque toujours avec un sigle : PE pour polyéthylène, PA pour polyamide. Retenez les sigles plutôt que les noms chimiques : ce sont eux qui figurent sur les plans, les barres et les bons de livraison.
3. Trois familles
Les thermoplastiques
Les thermodurcissables
Les élastomères
4. Les plastiques courants en mécanique
5. Les propriétés utiles… et les limites
Légers
Bons en frottement
Isolants
Résistants à la corrosion
Leurs limites comptent autant. Ils sont beaucoup moins rigides que l'acier : au moins cinquante fois moins pour les plastiques techniques courants. La plupart ramollissent vers 80 à 100 °C ; seuls quelques-uns, comme le PTFE et le PEEK, travaillent au-delà de 200 °C. Ils fluent : sous une charge constante, même modérée et à température ambiante, ils se déforment lentement pendant des semaines. Une bride serrée sur une pièce plastique finit ainsi par se desserrer.
Enfin, ils se dilatent beaucoup. L'allongement se calcule comme pour l'acier, avec un coefficient α bien plus grand : environ 12 millionièmes par degré pour l'acier, souvent autour de 100 pour un plastique technique. Prenez toujours la valeur de la fiche de la nuance.
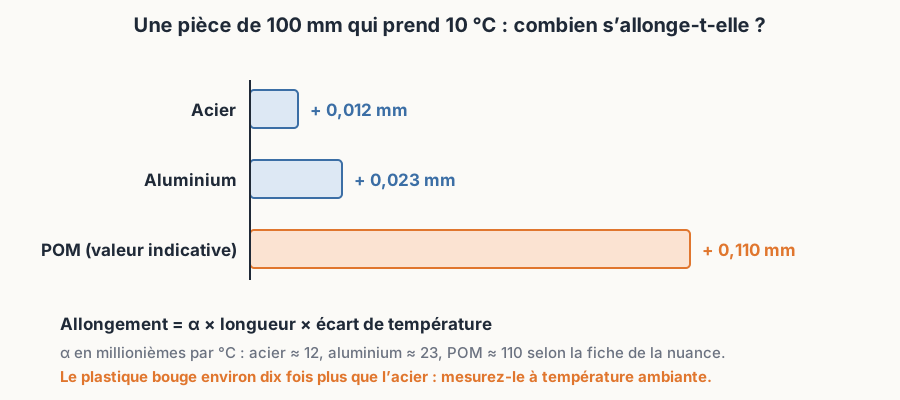
Exemple chez Méca-Garonne
6. Usiner un plastique
Un plastique se coupe facilement, mais il supporte mal la chaleur et l'effort de serrage. Les réglages viennent de la gamme et des recommandations du fournisseur de la matière ; voici les principes qui les expliquent.
- 1.Des outils bien affûtés, à arête vive et à coupe positive. Un outil émoussé frotte au lieu de couper : il chauffe la matière et laisse des bavures.
- 2.Pas d'échauffement : dégagez les copeaux, soufflez à l'air, arrosez si la gamme le prévoit. Un plastique trop chaud fond, colle à l'outil et prend des cotes fausses.
- 3.Un bridage qui n'écrase pas : serrage modéré, mors doux, grandes surfaces d'appui. Une pièce écrasée à l'étau est usinée déformée ; au desserrage, elle reprend sa forme et la cote part.
- 4.Surveiller les copeaux : PE et PA donnent de longs copeaux filants qui s'enroulent autour de l'outil. Arrêtez la machine pour les retirer, jamais à la main en rotation.
- 5.Mesurer à température ambiante, après avoir laissé la pièce reposer. Sur les pièces précises, la gamme prévoit souvent une ébauche, un temps de repos, puis la finition.
- 6.Ébavurer au grattoir ou à l'outil adapté : les bavures de plastique sont souples et restent accrochées.
7. Identifier un plastique à l'atelier
Comme pour les métaux, le marquage fait foi : étiquette de la barre ou de la plaque, bon de livraison, certificat. Beaucoup de pièces moulées portent le sigle entre chevrons, par exemple >POM< ou >PA6-GF30< (polyamide 6 chargé à 30 % de fibres de verre). Sans marquage, quelques indices sans danger aident à s'orienter.
L'eau
Le toucher
La couleur
8. Trier et recycler
Les copeaux et chutes de plastique ne vont ni avec les copeaux métalliques ni dans les bacs de liquide de coupe. Ils se trient par type, selon la consigne de l'atelier. Un thermoplastique trié peut être broyé et refondu. Un thermodurcissable ne se refond pas : il est broyé pour servir de charge, ou valorisé comme combustible. Un mélange de plastiques différents devient très difficile à recycler.
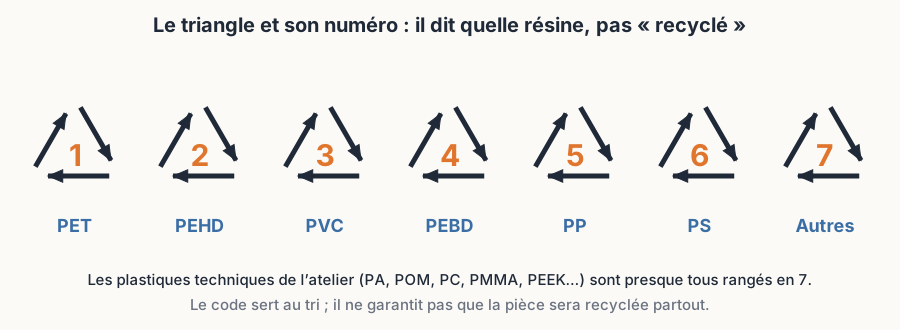
Sur les emballages et les pièces moulées, un triangle de flèches avec un numéro indique la résine : c'est un code d'identification, qui aide au tri. Il ne signifie pas que l'objet est recyclé, ni qu'il sera recyclé partout.
9. Pour aller plus loin
- Un plastique est un polymère, désigné par un sigle : PA, POM, PE, PP, PVC, PMMA, PC, PTFE, PEEK.
- Thermoplastique : ramollit et se refond, se recycle. Thermodurcissable : ne fond pas. Élastomère : s'étire et revient.
- Atouts : légèreté, frottement, isolation, corrosion. Limites : peu rigide, ramollit tôt, flue, se dilate environ dix fois plus que l'acier.
- Usinage : outils affûtés, pas d'échauffement, bridage sans écraser, mesure à température ambiante.
- Identification : le marquage fait foi ; l'essai à l'eau est sans danger ; jamais d'essai au feu à l'atelier.
- Tri par type, séparé des métaux ; le triangle numéroté identifie la résine, il ne garantit pas le recyclage.
Vous êtes élève ? Testez-vous sur ce chapitre
8 questions corrigées, chacune avec son explication. Les trois premières se font tout de suite, sans compte ; la suite, avec une classe abonnée ou un compte personnel.
Faire les 3 premières questionsVotre classe ne l’utilise pas ? Avec un établissement abonné, tout s’ouvre et votre formateur voit où chacun en est. Envoyez-lui ce cours :