Chaînes de cotes et transfert
Distinguer cote du bureau d'études et cote fabriquée, réaliser un transfert de cote, et vérifier que l'IT restant reste réalisable.
1. Deux mondes, deux cotations
Cote du bureau d'études
Cote fabriquée
Quand les deux coïncident, tout va bien. Mais très souvent la cote du BE relie deux surfaces qui ne sont pas accessibles dans la même phase, ou qui ne servent pas de référence sur la machine. Il faut alors transférer la cote.
2. Ce que coûte un transfert
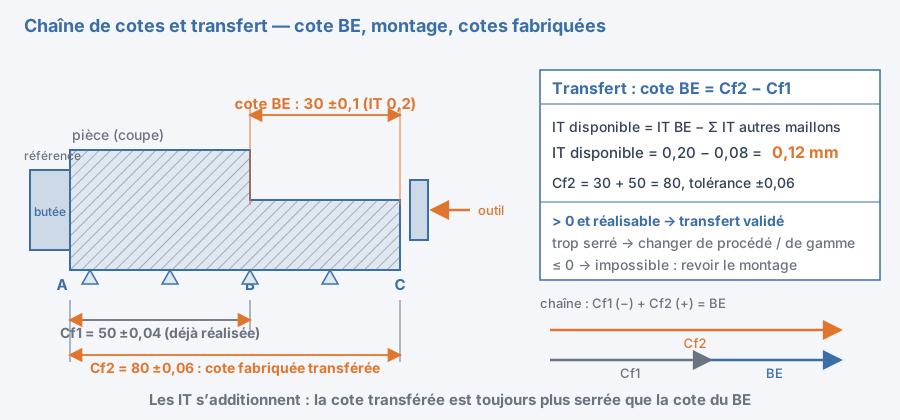
Transférer, c'est remplacer la cote du BE par une combinaison d'autres cotes. Or ces cotes ont elles aussi leurs tolérances, et elles s'additionnent. La conséquence est mécanique : la tolérance disponible pour la cote transférée est plus serrée que celle du BE.
1. Le BE impose une cote de 30 ±0,1, soit un IT de 0,2 mm.
3. La règle de décision
4. Ce que cela change dans la gamme
Le transfert n'est pas un calcul isolé : c'est ce qui lie la conception à la gamme d'usinage. Une gamme bien construite cherche à réaliser les cotes fonctionnelles dans une même phase, depuis les mêmes appuis — c'est la façon la plus sûre de ne pas cumuler les dispersions.
En images
Pour aller plus loin
- Cote BE = fonction ; cote fabriquée = ce que la machine réalise.
- On transfère quand la cote du BE n'est pas directement réalisable.
- IT disponible = IT du BE − Σ IT des autres maillons.
- IT nul ou négatif : transfert impossible, revoir la gamme.
- Réaliser les cotes liées dans une même phase, sur les mêmes appuis.
Vous êtes élève ? Testez-vous sur ce chapitre
5 questions corrigées, chacune avec son explication. Les trois premières se font tout de suite, sans compte ; la suite, avec une classe abonnée ou un compte personnel.
Faire les 3 premières questionsVotre classe ne l’utilise pas ? Avec un établissement abonné, tout s’ouvre et votre formateur voit où chacun en est. Envoyez-lui ce cours :