Gestion de production
Calculer un TRS, identifier le goulot d'une ligne, distinguer flux poussé et flux tiré, et expliquer l'effet des en-cours sur le délai.
1. La cadence d'une ligne est celle de son poste le plus lent
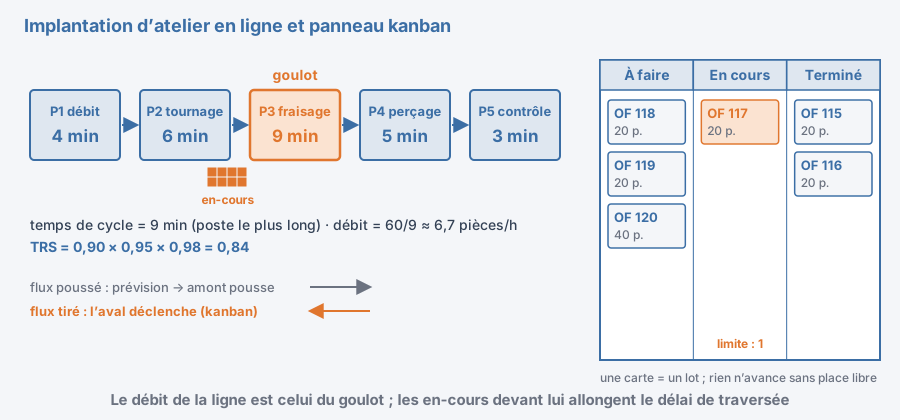
C'est la règle la plus utile et la plus souvent oubliée. Sur une ligne de cinq postes, améliorer un poste rapide ne change rien au débit : seul le goulot d'étranglement commande. Tout l'art consiste à l'identifier, puis à le désengorger — après quoi le goulot se déplace ailleurs, et on recommence.
2. Mesurer la performance : le TRS
Le taux de rendement synthétique rapporte ce qui a été réellement produit de bon à ce qui aurait pu l'être. Il se décompose en trois facteurs qui se multiplient — et c'est cette décomposition qui indique où agir.
1. Relevé du mois : disponibilité 90 %, performance 95 %, qualité 98 %.
Trois facteurs honorables donnent un TRS médiocre : c'est l'effet multiplicatif. Et il désigne immédiatement la priorité — ici la disponibilité, donc les arrêts et les changements de série.
3. Pousser ou tirer
Flux poussé
Flux tiré
4. Pourquoi réduire les en-cours réduit le délai
Le délai de traversée d'un atelier est proportionnel à la quantité d'en-cours : plus il y a de pièces qui attendent devant les postes, plus une pièce donnée met de temps à traverser. Réduire les en-cours raccourcit le délai sans investir une machine.
En images
Pour aller plus loin
- Le débit de la ligne est celui du poste goulot.
- TRS = disponibilité × performance × qualité.
- Trois facteurs corrects donnent un TRS médiocre : effet multiplicatif.
- Flux tiré : l'aval déclenche l'amont (kanban).
- Moins d'en-cours = délai plus court et problèmes visibles.
Vous êtes élève ? Testez-vous sur ce chapitre
5 questions corrigées, chacune avec son explication. Les trois premières se font tout de suite, sans compte ; la suite, avec une classe abonnée ou un compte personnel.
Faire les 3 premières questionsVotre classe ne l’utilise pas ? Avec un établissement abonné, tout s’ouvre et votre formateur voit où chacun en est. Envoyez-lui ce cours :