Prototyper puis qualifier un moyen de production
Choisir un moyen de prototypage adapté à l'essai visé, mener les itérations jusqu'à une pièce validée, puis calculer et interpréter les indicateurs de capabilité Cm, Cmk, Cp et Cpk avant de lancer et de surveiller une série.
1. Du modèle numérique à la pièce qui fonctionne
Un modèle CAO juste ne garantit pas une pièce qui fonctionne. Entre l'écran et la série, deux questions restent ouvertes. La première : la solution est-elle la bonne ? On y répond en prototypant, c'est-à-dire en fabriquant vite des pièces d'essai pour les monter, les manipuler et les faire travailler. La seconde : le moyen de production sait-il la refaire, mille fois, dans les tolérances ? On y répond en qualifiant le moyen : première pièce, étude de capabilité, puis surveillance de la série.
Prenons un exemple suivi tout au long du chapitre. L'entreprise Mécasud (entreprise fictive) conçoit pour un client un axe de rouleau de convoyeur en acier, dont la portée de roulement est cotée Ø20 ±0,05 mm, et un carter qui protège la transmission. Le bureau d'études doit valider la forme du carter et le montage de l'axe ; l'atelier doit ensuite prouver que son tour à commande numérique produit l'axe en série sans pièces hors tolérance.
2. Maquette, prototype, présérie : à chaque essai son objet
Avant de fabriquer quoi que ce soit, posez-vous une question : qu'est-ce que je veux vérifier ? La réponse fixe le niveau de représentativité nécessaire, donc le procédé, le délai et le coût.
Maquette
Prototype fonctionnel
Présérie
3. La fabrication additive : trois familles de procédés
La fabrication additive construit la pièce couche par couche à partir du modèle CAO, exporté en maillage (fichier STL ou équivalent), puis découpé en tranches par un logiciel de préparation. Elle ne demande ni outillage ni programme d'usinage : c'est ce qui la rend si rapide pour prototyper. Trois familles dominent à l'atelier.
Dépôt de fil fondu (FDM)
Stéréolithographie (SLA)
Frittage ou fusion de poudre
Ordres de grandeur, pas des garanties
4. Usinage rapide, essais et itérations
Quand l'essai exige la matière réelle (tenue au serrage, frottement, dilatation, soudabilité), l'usinage rapide reste imbattable : programme de FAO simplifié, bloc brut d'aluminium ou de POM, bridage standard, pièce en un à trois jours. Chez Mécasud, le carter a d'abord été imprimé en FDM pour valider l'encombrement, puis l'axe a été tourné dans l'acier de série pour l'essai d'endurance.
- 1Fixer le critère de l'essai avant de fabriquer : « le carter se monte sans démonter le moteur », « l'axe tient 200 h sous charge nominale sans jeu mesurable ».
- 2Choisir le procédé le plus simple qui rend l'essai crédible : maquette FDM pour une forme, pièce usinée pour un effort.
- 3Essayer et mesurer : noter ce qui a été observé, avec des valeurs, pas seulement « ça passe ».
- 4Corriger le modèle CAO, indicer la version (A, B, C…) et relancer un prototype. Premier essai du carter : la vis de fixation arrière était inaccessible à la clé ; le congé a été déplacé en version B.
- 5Figer la définition quand tous les critères sont atteints : le dossier de définition devient la référence pour l'industrialisation.
5. Réaliser et valider la première pièce
La définition figée, l'atelier réalise une pièce unitaire sur le moyen de série : réglage des origines, choix des outils, correcteurs, conditions de coupe. La mise au point consiste à corriger jusqu'à obtenir une pièce conforme. Cette première pièce est alors mesurée sur toutes ses cotes, pas seulement les cotes fonctionnelles, et le rapport de mesure est archivé avec le programme et la gamme.
Une première pièce bonne prouve que le réglage est juste à cet instant. Elle ne dit rien de la dispersion : la pièce suivante peut sortir 0,03 mm plus loin. Pour savoir si le moyen est capable, il faut une série de mesures et un calcul statistique.
6. La capabilité : machine et procédé
La capabilité compare l'intervalle de tolérance IT = Ts − Ti à la dispersion du moyen, mesurée par l'écart-type σ. Pour une production qui suit une loi normale, presque toutes les pièces tombent dans un intervalle de 6σ centré sur la moyenne x̄. On distingue deux études :
Capabilité machine : Cm, Cmk
Capabilité procédé : Cp, Cpk
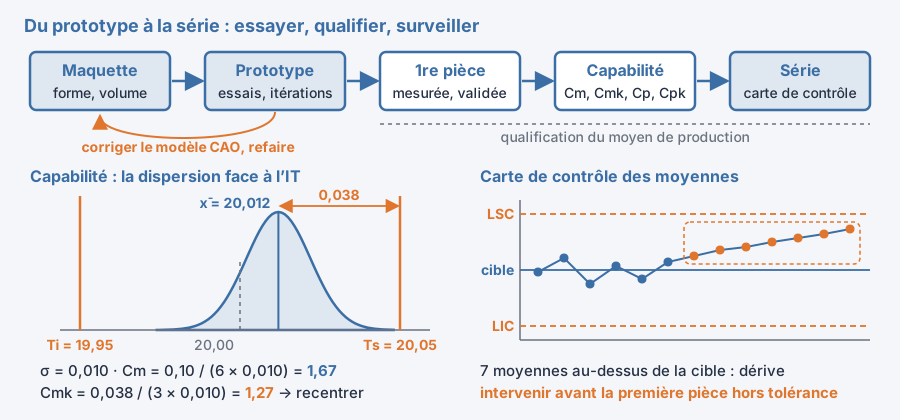
Exemple chiffré. Portée de l'axe Ø20 ±0,05 : Ti = 19,95, Ts = 20,05, donc IT = 0,10 mm. Sur 50 axes consécutifs, Mécasud mesure x̄ = 20,012 mm et σ = 0,010 mm.
• Cm = 0,10 / (6 × 0,010) = 1,67 : la dispersion occupe 60 % de l'IT, c'est confortable.
• Distances aux limites : Ts − x̄ = 0,038 et x̄ − Ti = 0,062 ; on garde la plus petite. Cmk = 0,038 / (3 × 0,010) = 1,27.
La machine est précise mais mal centrée : un correcteur d'outil de −0,012 mm ramène x̄ sur 20,000 et Cmk remonte à 1,67. Sur l'étude longue, σ passe à 0,0125 mm : Cp = 0,10 / 0,075 = 1,33 ; avec x̄ = 20,005, Cpk = 0,045 / 0,0375 = 1,20.
Des conventions qui varient
7. Surveiller la série : la carte de contrôle
Un moyen capable le jour de l'étude peut dériver ensuite : l'outil s'use, la broche chauffe, un lot de matière change. La carte de contrôle suit la production en continu. Toutes les heures par exemple, l'opérateur mesure un petit échantillon (souvent 5 pièces) et reporte la moyenne et l'étendue. Les limites de contrôle (LSC, LIC) sont calculées à partir de la dispersion observée ; elles sont plus serrées que les tolérances et ne doivent jamais être confondues avec elles.
La carte fait réagir avant la première pièce mauvaise. Parmi les règles de lecture usuelles : un point hors limites impose d'arrêter et de chercher la cause ; une suite d'environ sept points du même côté de la moyenne, ou sept points qui montent ou descendent, signale une dérive. Sur l'axe de Mécasud, une dérive régulière vers le haut signe typiquement l'usure de la plaquette : l'opérateur corrige, note l'action sur la carte et la production continue.
8. La mise en production
Le moyen est déclaré qualifié quand la première pièce est conforme, que la capabilité atteint le seuil exigé et que le plan de surveillance est prêt : fréquence de prélèvement, instruments, carte de contrôle, réaction en cas d'alerte. La série est alors lancée avec un dossier complet : gamme, programme, fiches de réglage, rapport de première pièce et étude de capabilité. Toute modification importante (nouvelle machine, nouvel outillage, nouvelle matière) remet ce dossier en question et appelle une nouvelle qualification.
En images
Pour aller plus loin
- Maquette : forme et volume. Prototype fonctionnel : il travaille comme la pièce finale. Présérie : procédé de série.
- FDM rapide et bon marché mais anisotrope ; SLA fine et précise mais fragile ; frittage sans supports mais poreux et coûteux ; usinage rapide pour la matière réelle.
- Chaque itération : un critère d'essai, une mesure, une correction du modèle CAO indicée.
- Cm (Cp) = IT / 6σ mesure la dispersion ; Cmk (Cpk) = plus petite distance aux limites / 3σ ajoute le centrage.
- Seuil d'usage courant : 1,33, à confirmer dans le cahier des charges du client.
- La carte de contrôle détecte une dérive avant la première pièce hors tolérance.
Vous êtes élève ? Testez-vous sur ce chapitre
6 questions corrigées, chacune avec son explication. Les trois premières se font tout de suite, sans compte ; la suite, avec une classe abonnée ou un compte personnel.
Faire les 3 premières questionsVotre classe ne l’utilise pas ? Avec un établissement abonné, tout s’ouvre et votre formateur voit où chacun en est. Envoyez-lui ce cours :