Les assemblages non démontables : rivet aveugle, soudage, collage, sertissage
Distinguer assemblage démontable et non démontable ; poser et contrôler un rivet aveugle ; connaître les effets du soudage sur une pièce ; réussir un collage structural ; réaliser un sertissage ou un emmanchement ; prévenir la corrosion galvanique entre deux métaux ; raisonner le choix d'un assemblage.
1. Démontable ou non démontable
Un assemblage est démontable quand on peut le défaire sans rien abîmer : une vis, une goupille, une clavette. Il est non démontable, ou permanent, quand le défaire oblige à détruire l'élément d'assemblage ou l'une des pièces : on perce le rivet, on meule la soudure, on arrache le joint collé. Ce chapitre présente quatre solutions permanentes que vous croiserez à l'atelier : le rivet aveugle, le soudage, le collage, le sertissage avec l'emmanchement.
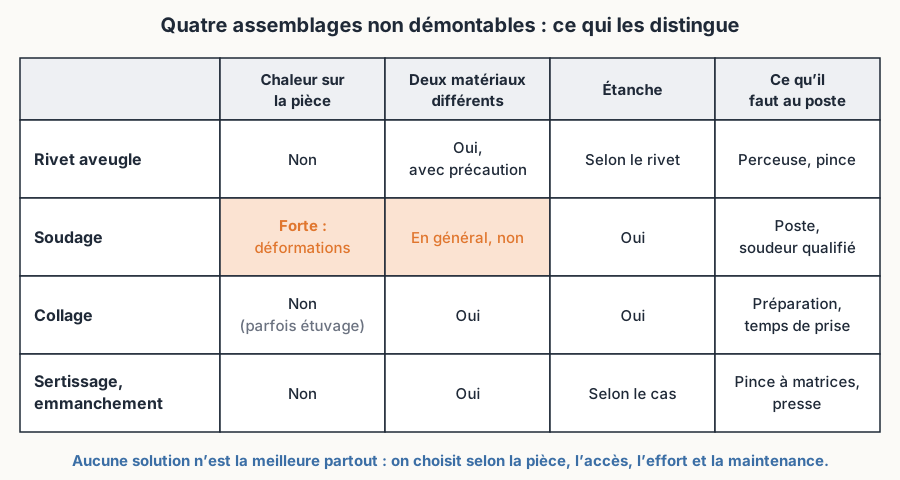
Le choix n'est pas fait au hasard : il est écrit sur le plan ou dans la gamme. Votre rôle est de réaliser l'assemblage prévu dans les règles, et de donner l'alerte si quelque chose ne va pas : mauvais rivet livré, métaux qui ne vont pas ensemble, pièce déjà usinée qu'on veut souder.
Pour compléter
2. Le rivet aveugle, dit « pop »
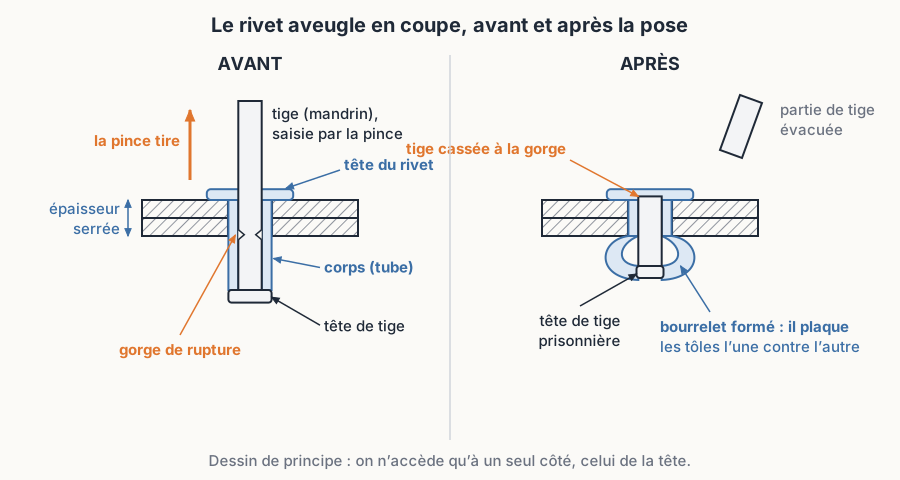
Le rivet aveugle se pose d'un seul côté de l'assemblage : c'est tout son intérêt. On l'appelle souvent « rivet pop », du nom d'une marque passé dans le langage courant. Il sert à fixer des tôles minces, des profilés, des capots, des plaques signalétiques, quand on n'a pas accès à l'arrière : caisson fermé, tube, carter.
Il se compose de deux pièces. Le corps est un petit tube avec une tête. La tige, ou mandrin, traverse le corps et se termine par une tête de tige. La pince tire la tige : la tête de tige remonte dans le corps et l'écrase côté caché. Il se forme un bourrelet qui plaque les tôles l'une contre l'autre. Quand l'effort atteint une valeur prévue, la tige casse à sa gorge de rupture.
- 1.Vérifier le rivet prévu par la gamme : matière, diamètre, forme de tête, longueur. Les références sont sur la boîte.
- 2.Percer au diamètre de perçage indiqué par le fabricant, légèrement supérieur au diamètre du corps. Tenir la perceuse bien perpendiculaire.
- 3.Ébavurer les deux côtés quand c'est possible et retirer les copeaux coincés entre les tôles.
- 4.Plaquer les tôles l'une contre l'autre, avec une pince-étau ou des agrafes de positionnement.
- 5.Engager la tige dans le nez de la pince, choisi selon le diamètre de la tige. Enfoncer le rivet à fond dans le trou.
- 6.Poser en tenant la pince dans l'axe du trou, et actionner jusqu'à la rupture de la tige.
- 7.Contrôler : tête bien plaquée, pas de jeu, tôles serrées, bourrelet formé quand on peut le voir.
Le diamètre est choisi par le bureau d'études selon l'effort à reprendre. La longueur dépend de l'épaisseur totale à serrer. Chaque rivet a une plage de serrage, une épaisseur minimale et maximale, donnée dans le catalogue du fabricant. Mesurez l'épaisseur réelle, joints et rondelles compris, et prenez le rivet dont la plage la contient. Ne vous fiez pas à une règle de mémoire : les plages changent d'une marque et d'un modèle à l'autre.
Trou trop grand
Rivet trop court
Rivet trop long
Tôles non plaquées
Pince de travers
Pour déposer un rivet aveugle, on perce sa tête avec un foret du diamètre du corps, sans agrandir le trou, puis on chasse le reste au chasse-goupille. Récupérez la tête de tige : dans un caisson ou une machine, c'est un corps étranger qui peut bloquer un mécanisme.
3. Le soudage vu par l'opérateur
Souder, c'est fondre localement les bords des pièces, le plus souvent avec un métal d'apport, pour qu'en refroidissant ils ne forment plus qu'une seule matière. La chaleur vient d'un arc électrique, d'une flamme ou du passage d'un courant entre deux électrodes. Les procédés, leurs numéros et leurs défauts sont détaillés dans le chapitre « Procédés de soudage » de la matière Chaudronnerie. Ici, on regarde ce que le soudage change sur une pièce.
La chaleur
Les déformations
Les contraintes internes
La surface
D'où une règle de gamme très courante : on soude d'abord, on usine ensuite les surfaces précises. Un alésage H7 usiné puis chauffé par une soudure voisine peut sortir de sa tolérance. Si on vous demande de souder près d'une surface finie, signalez-le avant de commencer.
À ne pas confondre : le brasage assemble avec un métal d'apport qui fond à plus basse température que les pièces, qui, elles, ne fondent pas. Il chauffe moins et permet d'assembler certains métaux différents.
4. Le collage structural
Un collage structural transmet des efforts, il ne se contente pas de tenir une étiquette. Il assemble sans percer ni chauffer, répartit l'effort sur toute la surface, étanche le joint et permet d'unir des matériaux différents : métal, plastique, composite, verre. Sa limite : il ne pardonne pas une préparation bâclée. Presque tous les décollements viennent de la surface ou du temps de prise.
- 1.Lire la fiche technique de la colle et sa fiche de données de sécurité : préparation, proportions, temps, température, protections.
- 2.Dégraisser avec le solvant préconisé, abraser légèrement pour donner de l'accroche, puis dépoussiérer. Ensuite, on ne touche plus les surfaces avec les doigts.
- 3.Pour une colle à deux composants, mélanger dans les proportions de la fiche, souvent avec une buse mélangeuse. Le mélange commence à durcir dès cet instant.
- 4.Appliquer et assembler dans le temps indiqué, puis maintenir les pièces en position sans chasser toute la colle du joint.
- 5.Attendre : le temps de manipulation avant de déplacer la pièce, et la polymérisation complète avant de la charger. Un atelier froid ralentit la prise.
Un joint collé travaille bien quand les pièces glissent l'une sur l'autre, en cisaillement. Il résiste mal quand on l'ouvre par un bord, en pelage. Portez gants et lunettes adaptés : beaucoup de colles irritent la peau et les yeux.
5. Le sertissage et l'emmanchement
Ces deux assemblages tiennent par la déformation ou par le serrage du métal, sans chaleur ni apport.
Le sertissage
L'emmanchement
6. La corrosion galvanique
Quand deux métaux différents se touchent et qu'un liquide conducteur les relie (eau de pluie, condensation, eau salée, liquide de coupe), ils forment une pile. Le métal le moins noble devient l'anode : il se dissout peu à peu. Le plus noble devient la cathode : il est protégé. C'est la corrosion galvanique, ou effet de pile.
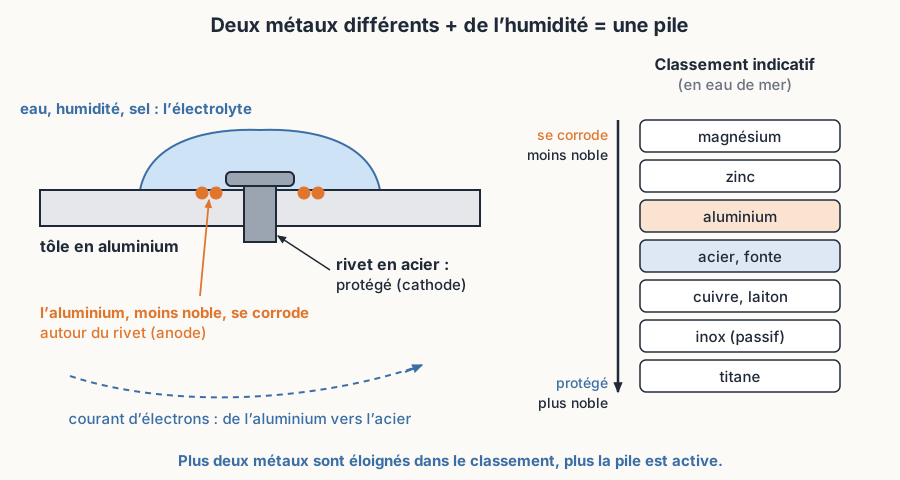
Rivet acier dans de l'aluminium
Petit contre grand
Le zinc qui se sacrifie
Les parades
7. Choisir un assemblage
Le choix revient au bureau d'études, mais savoir le raisonner vous aide à repérer une erreur. Posez les questions dans cet ordre.
- 1.Faudra-t-il démonter pour l'entretien ? Si oui, ce n'est pas un assemblage de ce chapitre : vis, goupille ou clavette.
- 2.A-t-on accès des deux côtés ? Si non, rivet aveugle ou collage.
- 3.La pièce supporte-t-elle la chaleur ? Pièce déjà usinée, traitée ou peinte : on évite le soudage.
- 4.Les matériaux sont-ils différents ? Collage, rivet ou sertissage, en surveillant la corrosion galvanique.
- 5.Faut-il de l'étanchéité ? Soudage, collage, rivet étanche à bout fermé.
- 6.Qui peut le faire, avec quels moyens ? Pince à riveter, poste et soudeur qualifié, colle et temps de prise, presse ou pince à matrices.
8. Pour aller plus loin
- Non démontable = on détruit l'élément d'assemblage pour démonter : rivet, soudure, joint collé, sertissage.
- Rivet aveugle : pose d'un seul côté ; perçage au diamètre du fabricant ; longueur choisie selon la plage de serrage et l'épaisseur réelle.
- Soudage : chaleur, déformations et contraintes ; on soude d'abord, on usine ensuite ; pince de masse au plus près, jamais à travers un roulement.
- Collage : dégraisser, abraser, respecter les proportions et les temps de la fiche ; travailler en cisaillement, pas en pelage.
- Sertissage avec la bonne matrice ; emmanchement à la presse, dans l'axe, sur la bonne bague.
- Deux métaux différents + humidité = pile : le moins noble se corrode. Même famille de métal ou isolation, et au sec.
Vous êtes élève ? Testez-vous sur ce chapitre
8 questions corrigées, chacune avec son explication. Les trois premières se font tout de suite, sans compte ; la suite, avec une classe abonnée ou un compte personnel.
Faire les 3 premières questionsVotre classe ne l’utilise pas ? Avec un établissement abonné, tout s’ouvre et votre formateur voit où chacun en est. Envoyez-lui ce cours :